Притирка клапанов своими руками при ремонте головки двигателя
В ходе ремонта двигателя любой из классических моделей ВАЗа, у автовладельца, привыкшего всё делать своими руками, возникает вопрос о том, как притереть клапана к сёдлам головки блока цилиндров. Данная проблема известна владельцам других авто, разработанных советским автопромом. Новые отечественные и зарубежные машины не позволяют освоить этот процесс, так как посадочные места клапанов: либо идеально притёрты на заводе, либо притираются автоматически в ходе работы.
Зачем необходима притирка клапанов
Одним из ключевых показателей стабильной работы двигателя является наличие на такте сжатия в камерах сгорания компрессии достаточного уровня. На данный показатель влияют такие факторы:
- состояние поршня, поршневых колец и гильзы цилиндра;
- качество уплотнения прокладки между блоком и головкой БЦ;
- степень герметичности запирания впускным и выпускным клапаном просветов.
Кроме того, что компрессия должна соответствовать определённым параметрам, её показатель для всех цилиндров должен быть одинаковым. Элементы поршневой группы изнашиваются примерно одинаково, и оказать влияние на разность компрессии в цилиндрах могут клапана.
Для того, чтобы каждый клапан максимально надёжно перекрывал канал в закрытом состоянии, проводится притирка рабочей поверхности на его тарелке к посадочному седлу. Указанную процедуру следует проводить каждый раз при замене головки блока или клапанов.


Как правильно притереть клапана – ручная притирка
Для того, чтобы выполнить притирку тарелок клапанов, можно использовать несколько способов. Самый простой, доступный, но очень трудоёмкий – ручная притирка. Для работы необходимо обзавестись специальным приспособлением в виде трубки, на одном конце которой имеется Т-образная рукоятка, в отверстие с противоположной стороны должен входить стержень клапана.
Для удержания клапана в боковой стенке трубки выполняют отверстие, нарезают резьбу и вкручивают болт, которым зажимают стержень. Другим важным компонентом процесса является притирочная паста. Это смесь смазочных материалов с мелким абразивом, которая наносится периодически на притираемые поверхности.
Порядок притирки клапанов ручным способом:
- головка блока цилиндров в разобранном виде укладывается на верстак и закрепляется;
- на штатное место вставляется клапан и на его конце закрепляется приспособление;
- на клапан в месте контакта с седлом наносится небольшое количество пасты по всей окружности;
- удерживая приспособление за рукоятку, следует потянуть клапан на себя до закрытия просвета и выполнять круговые движения вправо и влево, насколько позволяют возможности кистевого сустава;
- после нескольких движений клапан проворачивается на 180 градусов, открывается, обновляется паста и повторяется притирка;
- притирать следует до тех пока на тарелке клапана и седле не появится однородная матовая полоса шириной не менее 1,5 мм.
Таким образом, зная, как притереть клапана самостоятельно, можно сэкономить значительную суму на оплате услуг моториста. Ручной способ, хотя и приводит к утомлению, но он считается наиболее правильным, так как контроль качества притирки производится постоянно, а человек через тактильные ощущения контролирует правильность прижима, не допуская скачков и ударов.
Как правильно притереть клапана с использованием средств механизации
Для тех, кто желает ускорить процесс притирки клапанов, есть способ, позволяющий при значительном уменьшении физического труда сократить и время работы. Для этого необходимо обзавестись механической или электрической дрелью, которые должны отвечать определённым критериям: возможность реверсного вращения; регулирование количества оборотов патрона. С использованием дрелей притирка возможна двумя способами: со стороны камеры сгорания или сверху.
Рассмотрим, как правильно притереть клапана первым способом:
- для работы необходимо изготовить металлические пятаки по размеру меньше, чем диаметр тарелки клапана, в центре которых делается прорезь, как на головках винтов под отвёртку;
- расплавив немного битума, пятаки приклеиваются на тарелку клапана;
- после этого ГБЦ укладывается камерами сгорания вверх, вставляется клапан и смазывается место притирки пастой;
- в патрон дрели вставляется металлический стержень, который на конце расплющен, как конец отвертки;
- вставляя конец стержня в разрез пятака, начинаем притирать клапан, вращая его дрелью. Обороты должны быть небольшими;
- после проворачивания около 10 раз в одном направлении, необходимо обновить пасту и притирать в обратном направлении;
- перед установкой клапана на его стержень надевают пружину, которая будет поднимать его, но при этом её сопротивление должно быть незначительным;
- снять пятак можно, если нагреть клапан;
- остатки битума смываются бензином или растворителем.
Способ второй по технологии не отличается от ручной притирки, с той лишь разницей, что вращение производится также дрелью. Для этого необходимо в патрон дрели вставить стрежень, который по диаметру схож с диаметром стержня клапана, а также подобрать отрезок резиновой трубки длинной около 10 см., который можно надеть на клапан и стрежень на патроне. Для надёжности концы трубки обжимаются хомутами.
Несколько секретов правильной притирки клапанов
Освоить процесс притирки клапанов абсолютно не сложно. После того, как на тарелке первого клапана появится заветная полоса, вопросов больше не возникнет. Современные средства коммуникации позволяют обратиться за помощью к специалистам, ведь о том, как притереть клапана видео ролики, размещенные в сети Интернет, насчитываются тысячами.
Принимаясь за ремонт ГБЦ, в частности за притирку клапанов, следует неукоснительно соблюдать определённые правила:
- у каждого клапана своё место, после притирки клапаны местами менять нельзя;
- в работе следует использовать разные по абразивности пасты: от самой крупной до самой мелкой;
- после притирки обязательно необходимо тщательно промыть головку и клапаны для удаления абразивных частиц.
Перед установкой головки блока собранные клапаны проверяются на герметичность, для чего в каналы заливают небольшое количество керосина, который не должен просачиваться в камеру сгорания.
Инструменты
Для притирки вам потребуется подготовить металлический стержень.

На данный стержень нужно надеть резиновый шланг, диаметром равным диаметру клапана. Это будет ваш основной и единственный инструмент.

Правда, если захотите ускорить процесс ремонта, то его можно заменить дрелью.
Основные правила и секреты
Для осуществления процесса нужно снять головку блока цилиндров.
- Чтобы извлечь клапана из втулок, которые их направляют, надо предварительно убрать пружины клапанов. Для этого можно применять инструменты для клапанов, доступные в специализированных магазинах.
- Обычно на стержень приспособления надевают резиновый шланг и хомуты. Вместо этого можно использовать наконечник со сквозным резьбовым отверстием в боковой стенке. В это отверстие вворачивается болт, фиксирующий стержень клапана.
- Перед притиркой осмотрите клапана. Если на них есть следы деформации (погнутости и трещины) – такие изделия использовать нельзя. Замените их новыми. Имеется нагар? Очистите его — для этого можно применять жёсткую щётку.
Способы притирки
Так как правильно притереть клапана можно разными способами, стоит ознакомиться с каждым из них. Разница между упомянутыми далее способами существенная: использование станка даёт наиболее точный результат, тогда как вручную притирать клапана достаточно сложно и долго, а качество выполненных работ наименее высокое.
Станки
Максимальной точности нарезки и сопряжения седла и фаски клапана можно добиться только посредством жёсткой центровки детали, и без станка в данном случае не обойтись. В итоге профиль качественно нарезается и отличается высокой точностью. Дополнительные манипуляции при такой процедуре не нужны, кроме сборки ГБЦ и предварительной промывки клапанов.

Ручные фрезы
Так как притереть клапана в домашних условиях можно и без высокоточного станка, стоит рассмотреть метод с использованием ручной фрезы. Диаметр такого инструмента может быть разным, а подбирать его следует с учётом конкретной модели двигателя. Необходимо на сёдлах вырезать три фаски под углом в 60, 45 и 30 градусов. Помните, что данный метод применим исключительно для обработки старых деталей.
Верстак и трубка с Т-образной ручкой
Рассматриваемый метод принято считать наиболее трудоёмким и долгим, зато он способен обеспечить достойный уровень качества. Рассмотрим этапы процесса:
- Подготовьте трубку с ручной Т-образной формы и отверстием, куда стержень клапана без проблем войдёт.
- Сбоку конструкции создайте отверстие и нарежьте резьбу, вкрутите болт. Клапан должен фиксироваться максимально прочно и надёжно.
- Разберите ГБЦ, установите на верстак. Не забывайте о надёжности фиксации.
- Вставьте клапан в отведённый для него участок и закрепите собранную ранее конструкцию на другом его конце.
- Пасту на данном этапе следует применить для обработки области соприкосновения с седлом.
- Воспользуйтесь сконструированным приспособлением для перемещения клапана, чтобы просвет исчез полностью.
- Периодически меняйте направление круговых движений, параллельно дополнительно обрабатывайте зону клапана абразивной пастой.
- О высоком качестве выполненной работы будет свидетельствовать полоса с матовой поверхностью, которую вы найдёте на главных составляющих элементах клапана. Ширина дорожки должна ориентировочно составлять 1,5 мм.
Использование дрели
Применение дрели для реализации рассматриваемой процедуры также допустимо и считается наиболее распространённым вариантом. В идеале инструмент должен располагать функцией реверса. Шуруповёрт также подойдёт. Сам процесс притирки состоит из следующих этапов:
- Рассухарьте клапана и снимите их. На данном этапе целесообразно заменить при необходимости маслосъёмные колпачки. (читайте больше о замене маслосъёмных колпачков).
- Используйте растворитель для обезжиривания седла и клапана.
- Нанесите пасту на рабочую клапанную фаску. Абразивное вещество не должно попасть на шток клапана, иначе он будет повреждён, маслосъёмные колпачки изживут своё намного быстрее, а масло будет расходоваться в большем количестве. Наденьте на шток войлочный лоскут, чтобы защитить его.
- Зафиксируйте клапан на своём месте, а шток должен располагаться в патроне выбранного вами электроинструмента. Для повышения удобства работы воспользуйтесь отрезком шланга: один край наденьте на шток, а второй — в патрон. Отдельные мастера предпочитают зажать шток сразу в патрон.
- Для притирки активируйте минимальную скорость дрели. Если клапанная тарелка прижата к седлу определёнными зонами, воспользуйтесь утолщённой резинкой, но обычно в этом нет необходимости.
- При оттягивании электроинструмента на себя наблюдается прижимание. Вращательные движения необходимо выполнять в разные стороны поочередно. Процедура занимает около 2 минут.
- Для окончательной обработки на завершающем этапе повторите все действия, но вместо абразивной пасты используйте смешанную с моторным маслом пасту ГОИ. Предыдущую притирочную пасту следует предварительно удалить.
- Как только работы будут завершены, тщательно очистите бензином обработанные пастой детали.
- Чтобы убедиться в достойном уровне выполненной работы, можно ориентироваться как на матовую дорожку, так и на другие методы проверки качества притирки. Это может быть способ с заливанием бензина или керосина, используемый для определения необходимости выполнять притирку.
Результат проделанной работы может вас разочаровать, в некоторых случаях это будет вполне логично. Например, если ранее сёдла были криво прирезаны или на рабочих фасках заметны существенные дефекты.
Убедиться в том, что процедура не увенчалась успехом, можно по той же матовой полоске, она будет неровной или даже прерываться. Приобретение новых деталей станет единственным решением проблемы.
Инструменты для притирочных работ
Собрать прибор для проведения притирки клапанов можно своими руками, использовав для этого сверло, дрель, шланг и два хомута. На конец сверла крепится шланг, место соединения перетягивается хомутом, а само сверло вставляется в патрон дрели. К стержню клапана прикрепляется второй конец шланга.

Дрель с хомутами и шлангом — эконом-вариант инструмента для притирки клапанов
Заменить такой инструмент можно специальной присоской, крепящейся к тарелке клапана и вставляющейся в патрон дрели. При выборе такого инструмента проверяется качество материала, из которого он изготовлен, поскольку при некачественном исполнении работа может постоянно прерываться.
Притирку клапанов и сёдел проводят при соблюдении определённых условий:
- Процесс осуществляют в обе стороны.
- Чтобы не допускать перегрев поясков и сёдел, скорость вращения патрона дрели выставляют в пределах 500 оборотов в минуту.
Притирка клапанов своими руками: порядок действий
1. Разбираем силовой агрегат.
- Первым делом снимаем навесное оборудование, которое служить помехой при работе с головкой цилиндра. Затем крепим в верхнюю мертвую точку поршень первого цилиндра, сливаем охлаждающую жидкость. После чего осуществляем демонтаж выпускного и впускного коллектора. Получив доступ к головке, демонтируем сразу воздушный фильтр, а затем и крышку клапанов, только не забудьте предварительно зафиксировать шкив распредвала. Чтобы это сделать, можно взять отвертку и упереть ее в специальную шпильку. Далее снимаем со шкива ремень ГРМ, то есть откручиваем болт и шайбу крепления шкива и снимаем последний с распределительного вала. Теперь выкручиваем болты крепления и снимаем головку блока цилиндров. Но делать это нужно так, чтобы один из концов распредвала обязательно вышел за границы крышки ремня газораспределения.
2. Осуществляем демонтаж клапанов.
3. Промываем клапана и их седла бензином.
4. Наносим на промытые седла притирочную (она же алмазная) пасту и устанавливаем клапан на свое место. Делаем это следующим образом.
Надеваем на клапан подготовленный металлический инструмент (если притирка будет делаться с использованием дрели, то клапан ставят в ее патрон) и, очень аккуратно поворачивая его во все стороны, прижимаем его к седлу.

При этом очень важно во время данной работы отслеживать цвет кромки клапана и его седла. К концу притирки он должен стать равномерно серым.

Перед тем как завершить работу, клапан следует опять промыть бензином, полностью удалив остатки притирочной пасты. В противном случае герметичность работы клапана очень быстро выйдет из строя.
Кстати, проверка герметичности клапана является последним этапом работы по притирке клапанов своими руками. Для проведения этой проверки налейте керосин в камеру сгорания. Если на протяжении трех минут из последней не будет сочиться никакая жидкость, значит, герметичность клапана в порядке. Ну, а если керосин все же будет проступать, следовательно, притирку нужно продолжать.
Как выполнить своими руками правильно
Притирать клапана можно несколькими способами. Оптимальный вариант — использование станков и фрез, но они не всегда есть рядом. В таком случае лучше прибегнуть к ручному варианту.
Инструменты для притирочных работ
Приспособления для притирки подразделяются на 2 группы.
- Зажимающие клапан сверху, фиксирующиеся на стержне. На одной из сторон располагается ручка. Для достижения результата её нужно тянуть и вращать.
- «Присоски». Фиксируются на тарелке клапана, также оснащаются ручкой. Для использования надо прижать клапан к тарелке и вращать приспособление в разные стороны.

Инструмент для притирки клапанов: зажимающая сверху модель
При отсутствии инструмента подойдут шуруповёрт или дрель.
Вне зависимости от выбранного инструмента вам понадобятся следующие приспособления:
- абразивная или алмазная паста;
- пружина — такая, чтобы можно было без труда сжать руками и надеть на клапан;
- керосин.
Нет возможности раздобыть абразивную пасту? Приготовьте её! Для этого понадобится наждачная бумага с мелким зерном или стружка наждачного камня. Снимите с неё камни и смешайте их с солидолом или аналогичным веществом в пропорции 2 к 1. По консистенции смесь должна напоминать шампунь. В крайнем случае в качестве основы сгодится и стандартное моторное масло.

Важный этап притирки клапанов: нанесение абразивной пасты
Притирка своими руками на ВАЗ 2109 с помощью пасты
- Возьмите клапан в руки и наденьте на него пружину. Верните клапан на место, обратно в машину.
- Подожмите его пальцами и установите на ножку заранее подготовленный инструмент.
- Винтом зафиксируйте инструмент на клапане.
- Нанесите на притирочную плоскость тарелки абразивную пасту.
- Вращайте клапан в обе стороны, выполняя притирку. Нужно выполнить около 5 движений, после чего следует поднять изделие, перевернуть его на 90 градусов и повторить действия.
- Выполняйте процедуру, пока на тарелке и седле головки не появится матовое кольцо серого цвета.
- По завершении работ со всеми клапанами протрите их керосином и тщательно вытрите ветошью.

Так должен выглядеть клапан после притирки
Как притереть на станке
Если есть доступ к станку, лучше воспользоваться им.
- Зажмите клапан в специальном фиксаторе, включите станок. Шлифовальный круг быстро вращается в одну сторону, клапан — в другую, медленнее. Аккуратно подводите изделие к кругу и притирайте его.
- Не шлифуйте изделие слишком сильно. Прекратите обработку, как только процесс шлифовки станет непрерывным.
- Остановите агрегат, снимите клапан и протрите его керосином.
- После этого нужно осмотреть головку блока цилиндров. Изучите седла, запрессованные в головке. Притирать их можно только при отсутствии повреждений. Если на сёдлах имеется прогар, обработайте его шарошкой — пока серое кольцо не возникнет по всему кругу.

Чтобы обработать седла, нужна вот такая шарошка
Когда делать притирку
Традиционно целесообразно выполнять рассматриваемую процедуру после выполнения полноценного ремонта мотора или при замене поршневых колец. Следующая поэтапная инструкция позволит понять, пришло ли время притереть клапана.
- Снимите ГБЦ и установите её так, чтобы тарелки были направлены вверх. Поверхность должна быть максимально ровной.
- Налейте керосин или бензин в камеры сгорания.
- Измерьте уровень и оставьте ГБЦ в таком состоянии на 12 часов.
- Через 12 часов проведите повторный замер, и если уровень залитого вещества не изменился за этот период, притирать клапана не нужно.
- Если количество вещества частично уменьшилось, остаётся определить пропускающий клапан. Поможет обнаружение очагов влаги и сырости в одном из коллекторов.
Другой способ проверки предполагает установку головки в боковое положение, течь оценивается со стороны тарелок. В остальном процедура аналогична.
Также советуем внимательно изучить статью нашего эксперта, в которой рассказывается об обслуживании двигателя ВАЗ-2112 на 16 клапанов.

Проверка качества выполненных операций
Проверить качество выполненной работы можно несколькими средствами:
- керосином;
- воздухом;
- карандашом.
Самый эффективный способ проверки — применение вакуум-тестера, который имитирует процессы, проходящие в двигателе автомобиля. Пропускаемый газ вырывается через возможные щели.

Проверку ГБЦ вакуум-тестером лучше осуществлять в специализированном сервисе, приобретение тестера достаточно накладно
Со стороны как впускного, так и выпускного коллекторов подключается прибор, в результате чего образуется вакуум. При плохой притирке клапанов манометр будет фиксировать минимальный уровень давления, поскольку через щели проходит воздух, чего в норме не должно быть.
Ещё один способ проверки — использование керосина. ГБЦ располагается таким образом, чтобы камера сгорания была направлена вверх, а поверх наливают керосин. Бытует мнение, что за ночь керосин при неправильно проведённой притирке должен вытечь, однако на деле это не совсем так и названный метод не является достаточно эффективным.

Проверка герметичности ГБЦ керосином — не самый достоверный метод контроля
Равномерность распределения специального маркирующего вещества — ещё один вариант проверки. По всей окружности клапанного седла рисуются радиальные риски, после чего деталь вставляется на место, прижимается и прокручивается. Затем её вынимают и осматривают сложившийся узор. Если риски были стёрты и всё основание седла прокрасилось равномерно, то клапан можно пускать в эксплуатацию. В противном случае притирку проводят ещё раз.
Притирка клапанов — необходимая процедура, обеспечивающая нормальное функционирование ГБЦ автомобиля. Проводить её, несмотря на всю простоту работы и доступность материалов, лучше всего при помощи специалистов: это гарантирует длительный срок эксплуатации не только клапанов, но и двигателя машины в целом.
Как притирать клапана лансер 9
Продолжаю ремонтировать мотор.
В эти выходные отмыл поршни.
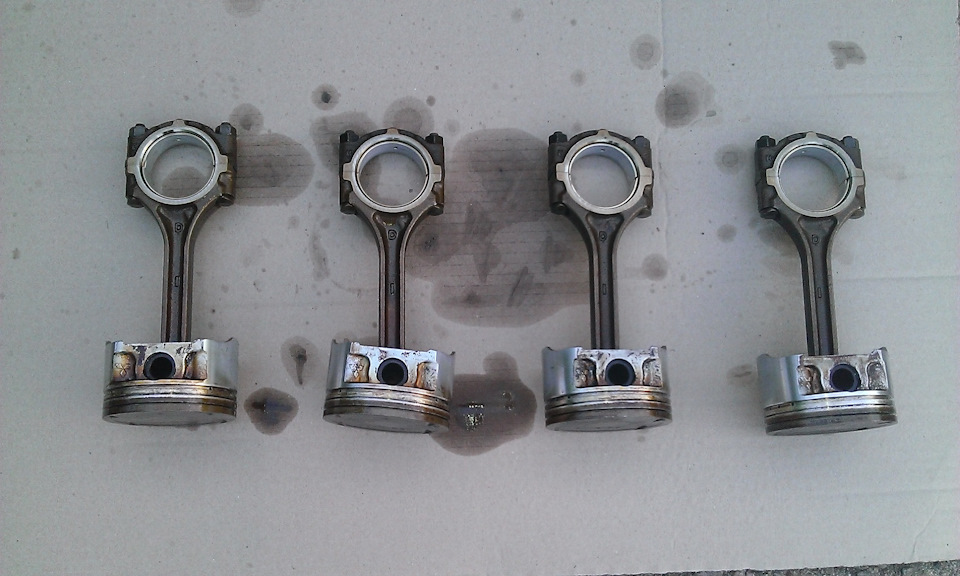
Рассверлил маслоотводящие отверстия до 2,5 мм.

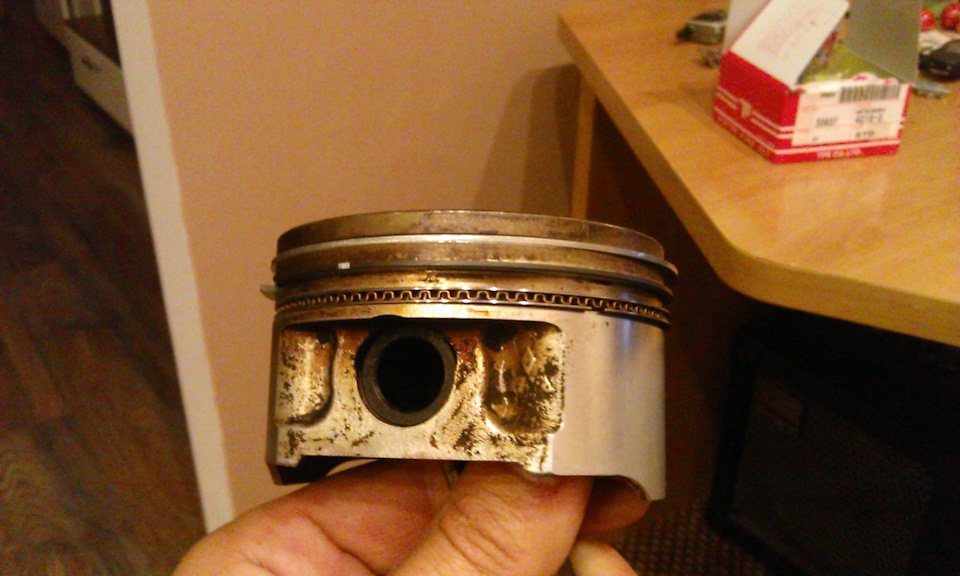
Потом занялся ГБЦ. Некоторые клапана не закрывались, нагар образовался на стержне клапана и клапан клинил в посадочном месте. О притирке клапана нет и намека.
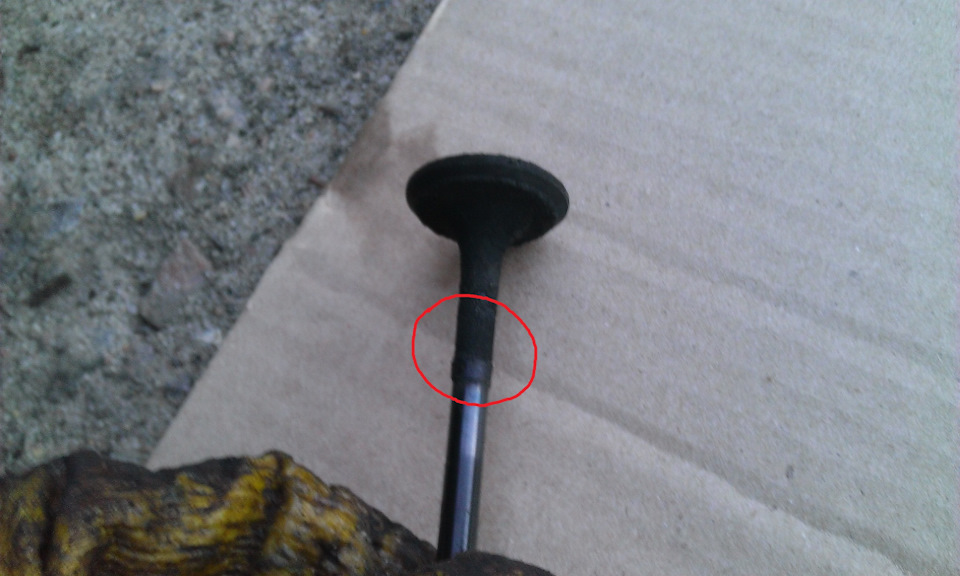
Долго отчищал клапана и ГБЦ от нагара. Начал притирать клапана шуруповертом через резиновый шланг.

Потратил час времени, высадил оба аккумулятора, притер 4 клапана — не эффективно.
Сходил домой за другим инструментом, притирка пошла веселее.

Некоторые клапана начали прогорать, во время притирки обнаруживались раковины.
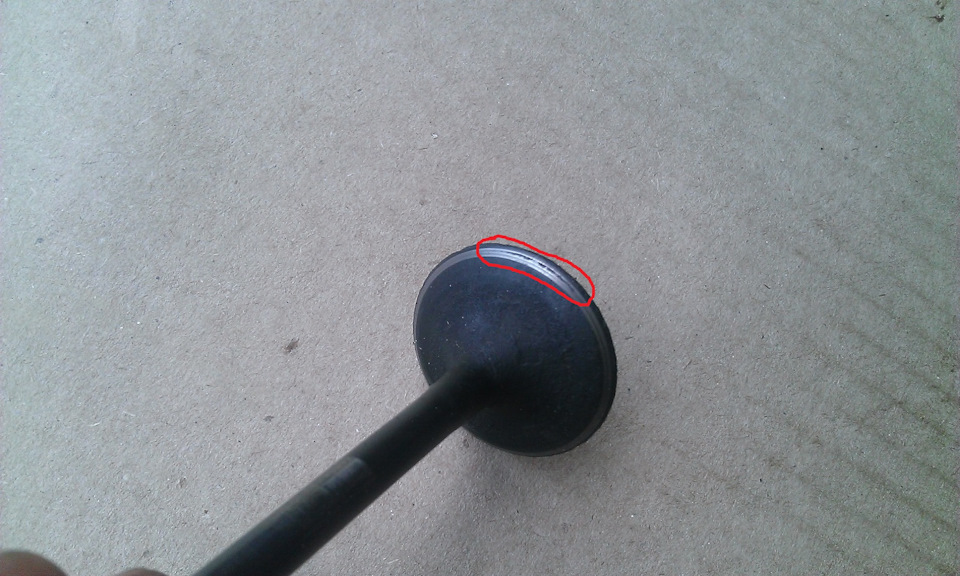
Клапана с небольшими раковинами удавалось притереть, а клапана с глубокими раковинами заменял на нормальные.

Некоторые клапана начало разбивать с торца. Это происходит от езды со стучащими гидриками. Такие клапана тоже менял (телефон не фокусируется на торце).
Притер клапана, поставил маслосъемные колпачки и установил клапана.
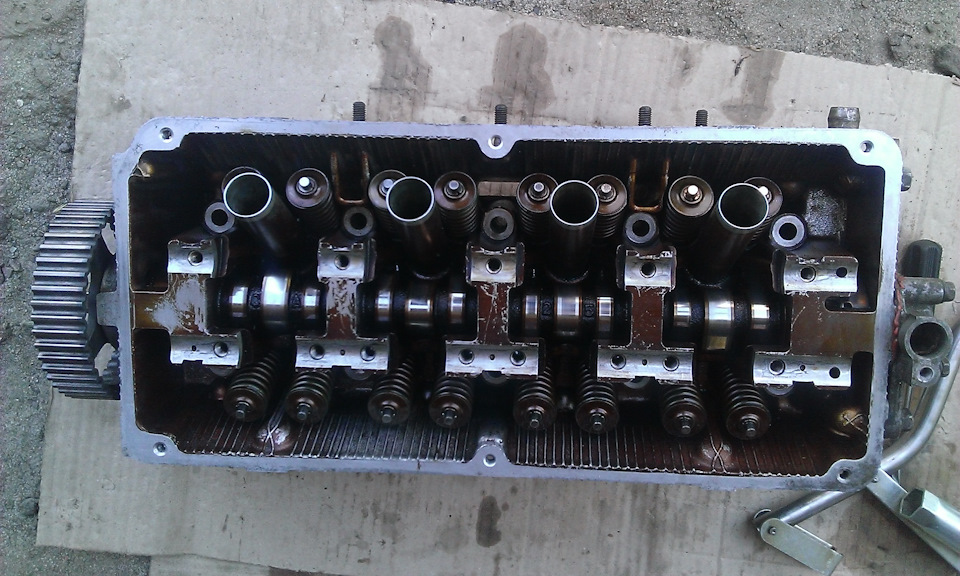
Поставил на место коромысла с осями и гидриками.

Теперь все клапана плотно закрываются.
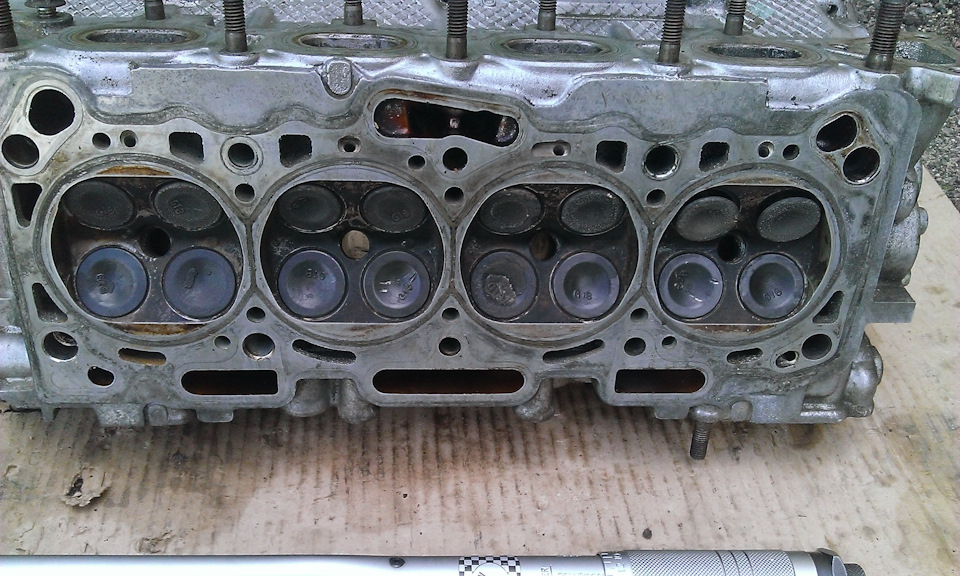
Снял масляный насос. Год назад менял его, корпус был с трещинами. А тут снова потекло масло, нужно проверить — не развалился ли он.
Весь насос снаружи в масле.

Но он не развалился, с сальника соскочила пружинка.

Отмыл от грязи, поменял резиновое колечко, поставил на место и поставил новый сальник.
Теперь помпа. Помпу брал GMB, она без проточек под герметик, но с прокладкой.

Прокладку все равно намазал очень тонким слоем герметика с обеих сторон — так надежнее.
Пришло время устанавливать поршни. Кольца поршней заправлял в цилиндры 3-мя видами плоских отверток. Каждая из них подходила для определенной ситуации. Первый поршень вставлялся долго, остальные уже по накатанной.
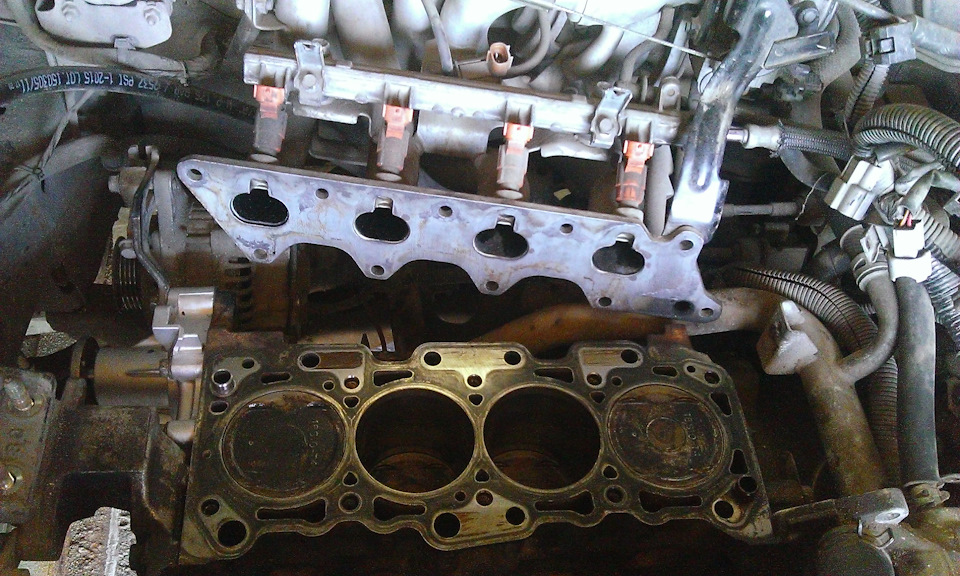
Затянул шатуны, попробовал покрутить мотор — крутится очень тяжело, как будто стоит ГБЦ и свечи, хотя поршневые кольца и вкладыши смазывал маслом. Позже приработаются.
Еще успел прикрутить маслоприемник и поддон картера.
Осталось уже немного, но выходные быстро кончаются…
Притирка клапанов лансер 9
Правила форума
При создании темы или вопроса с описанием проблемы обязательно указывайте полную информацию об авто (страна, год, двигатель, кпп), указывайте какие действия выполнялись. По вопросам запасных частей указывайте вин или номер кузова полностью.Не забывайте указывать в профиле город проживания.
Вопрос по притирке клапанов
нагуглил
Теперь вкраце о процессе притирки. Существует много разных способов притирки, а я делал так:
Кладем ГБЦ на стол.
После рассухаривания очередной пары клапанов, снимаем с каждого обе пружины и нижнюю тарелку и вынимаем сами клапаны. Пружины потом желательно ставить на свое место к впускному и выпускному клапану. На ГБЦ еще остаются тонкие шайбы.
Аккуратно очищаем камеру сгорания и седла (не царапайте рабочую поверхность седел) от нагара, заткнув отверстие направляющей втулки куском тряпки. Все продуваем.
Берем новый клапан, стержень смазываем маслом, на седло наносим притирочную пасту, вставляем клапан на место. Поворачиваем ГБЦ вокруг продольной оси, чтобы был доступ к торцу клапана.
Берем кусок дюритового шланга, например от бензопровода, длиной сантиметров 10, важно чтобы он плотно надевался на торец клапана. В электродрель зажимаем сверло подходящего диаметра. Один конец трубки надеваем на сверло, а другой на клапан. Включаем дрель на небольших оборотах, время от времени включая реверс, а пальцем свободной руки (в хб перчатках) поджимаем клапан к седлу. Добавляем пасту если надо. В результате на седле и клапане должен образоваться равномерный серый поясок шириной около 2 мм. Затем проводим тонкую притирку другой пастой из комплекта.
Проверку качества притирки можно сделать несколькими способами:
а) С помощью простого карандаша.
Нанесите несколько поперечных меток на фаске тарелки клапана и на седле. Прокрутите клапан несколько раз туда-сюда. Если останутся нестертые метки, значит шлифовку надо продолжить.
б) С помощью керосина.
Можно залить в камеру сгорания керосин, если в течение одной минуты нет значительной течи из под клапана, значит притирку можно считать законченной. В книжке указывается время 3 мин. при установленных пружинах. Я проверял, если при снятых пружинах нет значительной течи керосина в течение одной минуты, то при установленных пружинах в течение 3 мин. будет все сухо.
У меня притирка клапанов заняла довольно значительное время, особенно долго пришлось притирать поврежденное седло, там где был прогоревший клапан.
Ну вот, очередная пара клапанов притерта, теперь все тщательно очищаем, протираем, продуваем от остатков пасты. Переворачиваем ГБЦ пружинами вверх и снимаем старые маслосъемные колпачки. Для этого советую купить специальный съемник с цанговым зажимом. Зажимаем старый колпачек в цангу и после 2х-3х ударов снимаем его. Протираем посадочное место тряпкой.
Теперь о напрессовке новых колпачков. Эта операция чрезвычайно простая:
Обильно поливаем стержни клапанов маслом и вставляем их на место. В камеру сгорания подкладываем какую-нибудь тряпочку, чтобы клапана не проваливались и переворачиваем стержнями клапанов вверх, надеваем на торец клапана пластиковый стаканчик, который был в комплекте с колпачками и надвигаем колпачек до упора в направляющую втулку клапана. Стакнчик снимаем. Пластиковый стаканчик защищает рабочие кромки колпачка в процессе его надевания на клапан от повреждений об острые кромки кольцевой выточки под сухари и торца клапана.
Берем оправку для напрессовки колпачков, приобретите ее заранее, если у вас ее нет. Смазываем маслом посадочное место колпачка и легкими ударами напрессовываем его до появления звонкого звука. Визуально проверяем, что колпачек сел до упора. Единственно, у меня возникла проблемка с напрессовкой крайних колпачков у первого и четвертого цилиндра – мешают шпильки корпуса распредвала, пришлось их временно вывернуть.
Ну вот, теперь устанавливаем нижнюю тарелку и пружины на место и засухариваем клапан с помощью той же струбцины. Когда все клапана и МСК установлены, устанавливаем выпускной и впускной коллекторы, очистив от грязи их фланцы, обязательно используем новые прокладки. Затягиваем все гайки необходимым моментом (я использовал динамометрический ключ). Еще раз очищаем привалочную поверхность ГБЦ от остатков грязи и переходим к процессу сборки.
Внешним признаком износа маслосъемных колпачков является кратковременное появление голубого дыма из выхлопной трубы после пуска двигателя и при торможении двигателем после длительного движения под нагрузкой. При этом постоянного дымления обычно не наблюдается. Косвенные признаки — увеличенный расход масла при отсутствии внешних течей и замасленные электроды свечей зажигания.
Заменить маслосъемные колпачки можно, не снимая с двигателя головку блока цилиндров.
Замена колпачков показана на примере двигателя SOHC (мод. 4G18). Основное отличие головки блока двигателя DOHC (мод. 4G63) — в конструкции крепления распределительных валов, уложенных в постели подшипников головки и закрепленных съемными крышками подшипников (при замене маслосъемных колпачков у этого двигателя нужно снимать распределительные валы). Клапанные узлы обеих головок конструктивно одинаковы и отличаются только размерами деталей. Маслосъемные колпачки заменяют одинаковыми приемами.
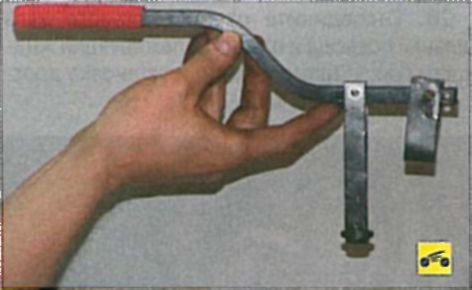
. приспособление для сжатия пружин клапанов.
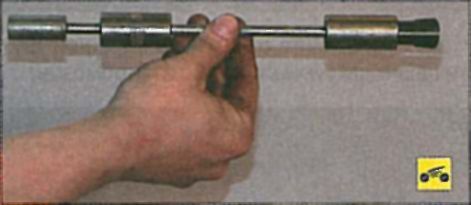
. инерционный съемник маслосъемных колпачков. На другом конце показанного съемника есть оправка для напрессовки колпачков. При отсутствии такого съемника потребуются пассатижи для снятия колпачков и оправка подходящего диаметра для их напрессовки на направляющие втулки клапанов.
При таком положении коленчатого вала в ВМТ находятся поршни 1-го и 4-го цилиндров. Это дает возможность «рассухарить» клапаны указанных цилиндров без риска уронить их в цилиндр.
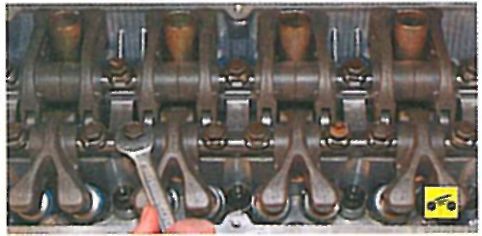
5. Выверните тринадцать болтов крепления осей коромысел клапанов.
На болтах крепления осей коромысел установлены сухари. Не потеряйте их и установите на прежние места при сборке головки блока.
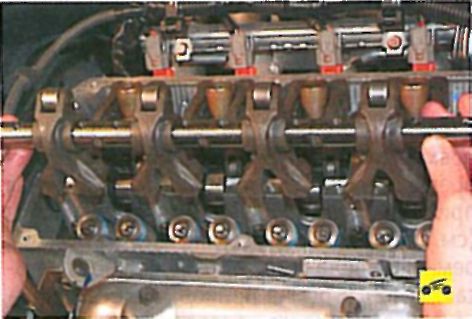
6. . и снимите оси вместе с коромыслами.
Если вы не предполагаете заменять коромысла клапанов, их оси и распределительный вал, не снимайте коромысла с осей, чтобы при сборке установить их на прежние места.
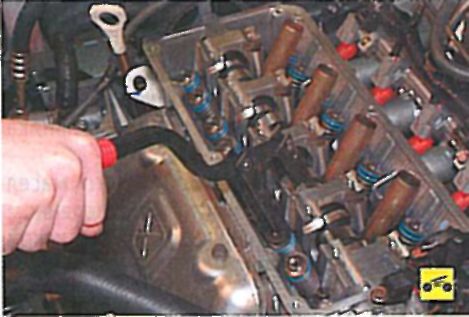
7. Установите приспособление для сжатия пружин клапанов, ввернув в одно из отверстий головки блока болт крепления оси коромысел клапанов и зацепив приспособление за этот болт.
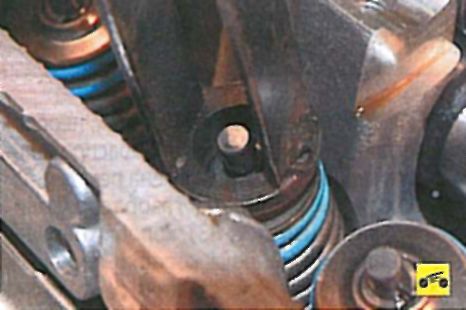
8. Сожмите приспособлением пружину клапана.
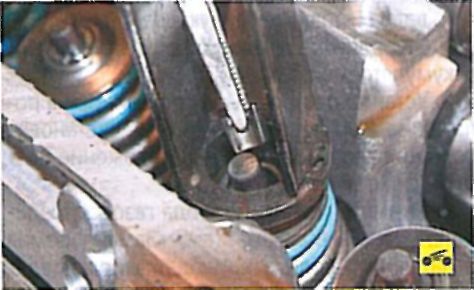
9. Выньте из тарелки пружины пинцетом или намагниченной отверткой два сухаря. Затем снимите приспособление.
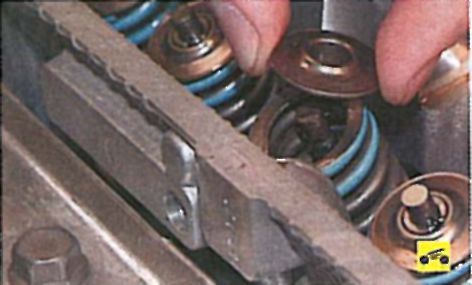
10. Снимите тарелку пружины..
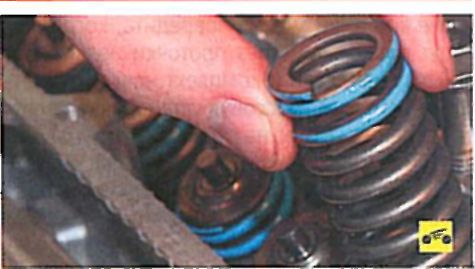
11. . и пружину клапана.
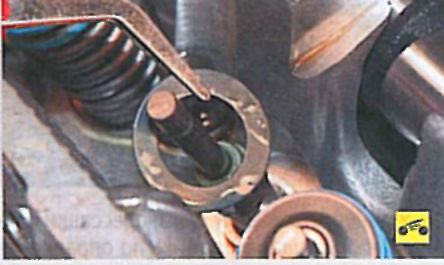
Опорную шайбу пружины клапана можно не снимать, так как она не мешает замене маслосъемного колпачка.
12. Спрессуйте маслосъемный колпачок с направляющей втулки клапана. Для этого установите на колпачок цангу приспособления для снятия маслосъемных колпачков и резко ударьте бойком по втулке цанги. Затем так же резко ударьте бойком по ручке приспособления, спрессовав тем самым колпачок с втулки.
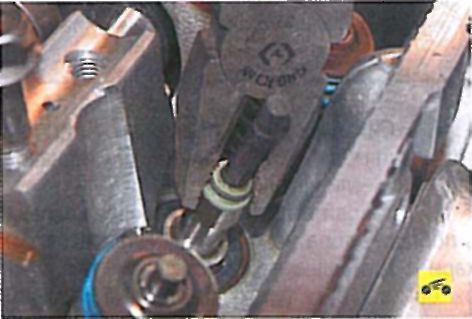
13. При отсутствии приспособления для снятия колпачков снимите колпачок пассатижами. В этом случае усилие нужно прикладывать строго вверх и не проворачивать колпачок, чтобы не повредить направляющую втулку клапана.
Не снимайте колпачок, поддевая его с двух сторон отвертками. Направляющая втулка, на которую надет колпачок, изготовлена из металлокерамики, и ее кромка легко откалывается.
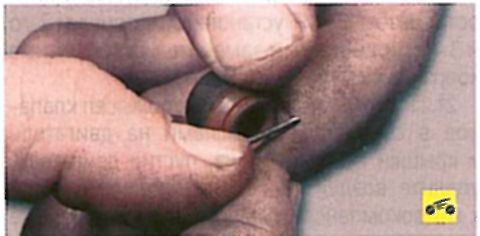
14. Перед установкой новых маслосъемных колпачков рекомендуем снять с них пружины, иначе колпачки можно повредить, когда они будут проходить через проточки под сухари на клапанах. Если в комплект новых колпачков входит пластмассовая установочная втулка, пружины можно не снимать. В этом случае наденьте втулку на стержень клапана.
15. Смажьте внутреннюю поверхность маслосъемного колпачка моторным маслом и продвиньте колпачок по стержню клапана до направляющей втулки.
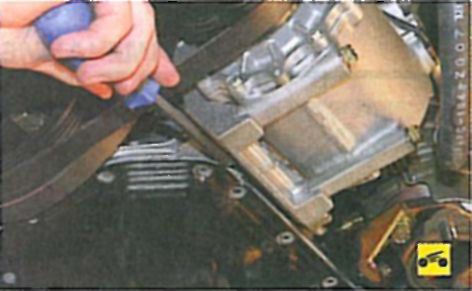
16. Установите оправку для запрессовки колпачка. Легкими ударами бойка по оправке запрессуйте колпачок до упора. При отсутствии специального приспособления можно подобрать цилиндрическую оправку подходящего диаметра и через нее напрессовывать колпачок легкими ударами молотка по оправке.
В качестве оправки можно использовать длинную головку из набора инструментов. Нужно выбрать головку с 12 гранями и фаской внутри отверстия, чтобы головка контактировала с колпачком по сплошной окружности.
17. Снимите направляющую втулку со стержня клапана или наденьте на колпачок пружину, если ее снимали.
18. Установите пружину и тарелку клапана в порядке, обратном снятию. Установите сухари с помощью приспособления так, чтобы они встали в проточки стержня клапана. После установки сухарей ударьте молотком через металлический стержень по торцу клапана, чтобы сухари сели на место.
Если установленные с перекосом сухари останутся незафиксированными, при пуске двигателя «рассухаренный» клапан провалится в цилиндр, что приведет к серьезной аварии двигателя.
19. Аналогично замените маслосъемные колпачки остальных трех клапанов 1-го цилиндра и четырех клапанов 4-го цилиндра.
20. Проверните коленчатый вал на пол-оборота, чтобы в ВМТ установились поршни 2-го и 3-го цилиндров, и замените маслосъемные колпачки остальных клапанов.
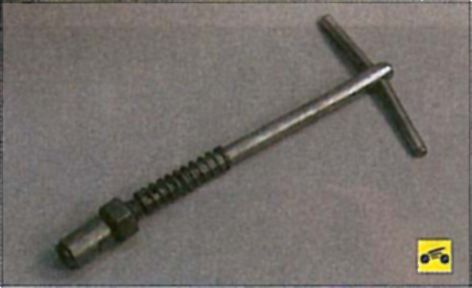
Кроме того, в продаже имеются готовые ручные держатели клапана.
При отсутствии готовых приспособлений можно воспользоваться приспособлением, изготовленным по чертежу (рис. 5.8).
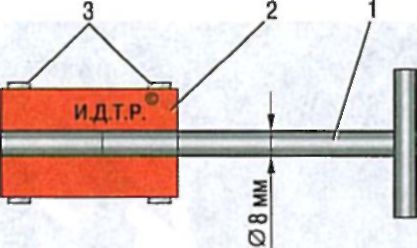
Рис. 5.8. Приспособление для притирки клапанов: 1 — металлический стержень; 2 — резиновый шланг; 3 — винтовой хомут
Вместо резинового шланга и хомутов можно приварить к стержню приспособления наконечник, у которого в боковой стенке выполнено сквозное резьбовое отверстие, в него ввернут болт для фиксации стержня клапана.
Кроме того, вам потребуются: притирочная паста, керосин, слабая пружина, по наружному диаметру проходящая в отверстие седла клапана.
1. Очистите клапан от нагара.
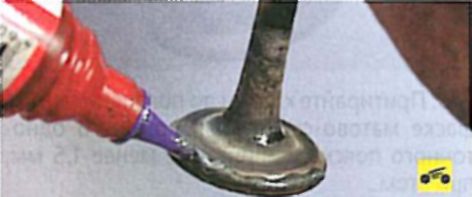
2. Нанесите на фаску клапана сплошной тонкий слой притирочной пасты.
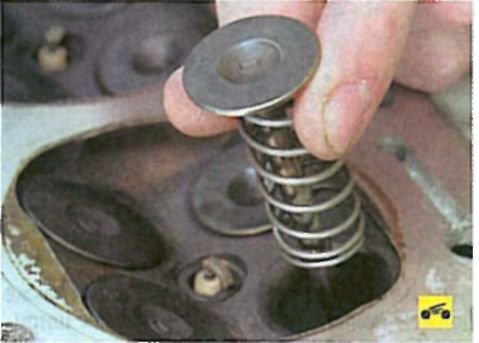
3. Наденьте на стержень клапана предварительно подобранную пружину и вставьте клапан в направляющую втулку со стороны камеры сгорания, смазав стержень клапана слоем графитной смазки.
Графитная смазка предохраняет направляющую втулку от попадания в ее отверстия абразива из притирочной пасты и облегчает вращение клапана во время притирки.
4. Наденьте на стержень клапана приспособление для притирки клапанов (или с некоторым натягом резиновую трубку для соединения клапана с реверсивной дрелью).
5. Включив дрель на минимальную частоту вращения (в реверсивном режиме) или вращая приспособление (в случае ручной притирки) попеременно в обе стороны на пол-оборота притрите клапан, периодически то прижимая его к седлу, то ослабляя усилие прижатия.
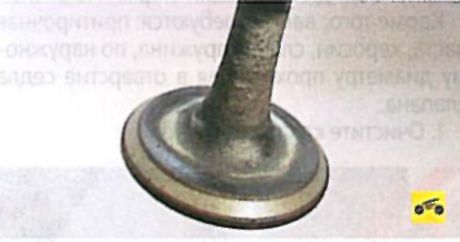
6. Притирайте клапан до появления на его фаске матово-серого непрерывного однотонного пояска шириной не менее 1,5 мм, при этом.
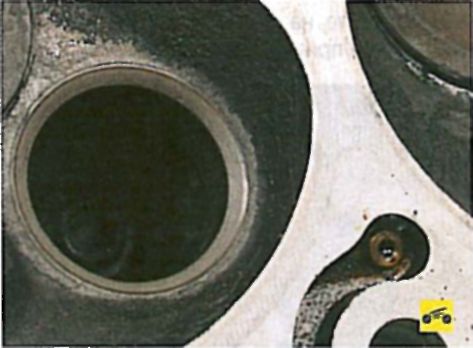
7. . на седле клапана после притирки также должен появиться блестящий поясок шириной не менее 1,5 мм.
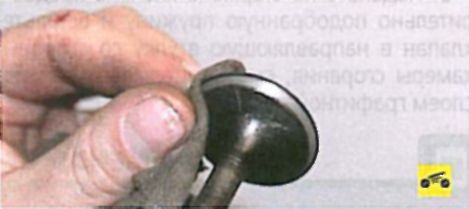
8. После притирки тщательно протрите клапан и седло чистой тряпкой и промойте, чтобы удалить остатки притирочной пасты. Проверьте герметичность клапана, для чего установите его в головку с пружинами и сухарями. Затем положите головку набок и залейте керосин в тот канал, который закрыт клапаном. Если в течение 3 мин керосин не просочится в камеру сгорания, клапан герметичен.
Разборка головки блока показана на примере двигателя SOHC (4G18). Основное отличие головки блока двигателя DOHC (4G63) заключается в конструкции крепления распределительных валов, уложенных в постели подшипников головки и закрепленных съемными крышками подшипников, а также в передаточном узле привода (у двигателей SOНС передаточным звеном служат коромысла, установленные на осях, а у двигателя DOHC нажимные рычаги, пирающиеся на стержни клапанов и гидрокомпенсаторы зазоров). Клапанные узлы обеих головок конструктивно одинаковы и отличаются только размерами деталей. Гидрокомпенсаторы зазоров в механизме привода клапанов у обоих двигателей принципиально одинаковы по конструкции и различаются только размерами и местом установки. Приемы дефектовки и ремонта обеих головок блока одинаковы.
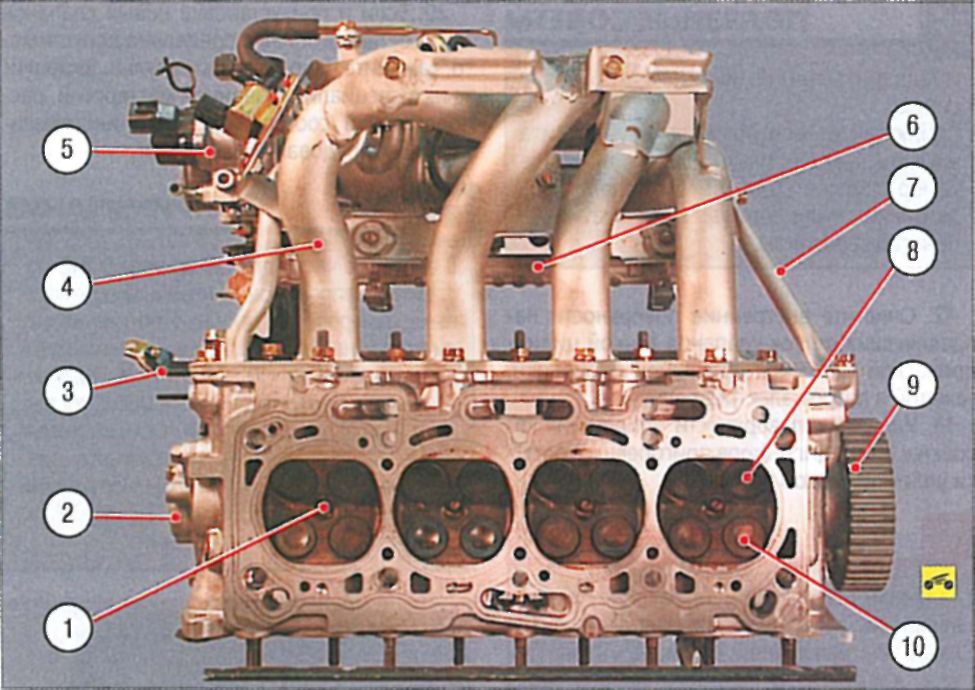
Рис. 5.6. Головка блока цилиндров двигателя SOHC, снятая с автомобиля (вид снизу): 1 — свеча зажигания; 2 — корпус датчика фазы; 3 — поддерживающий кронштейн впускной трубы; 4 — впускная труба; 5 — дроссельный узел; 6 — топливная рампа; 7 — распорка впускной трубы; 8 — впускной клапан; 9 — зубчатый шкив распределительного вала; 10 — выпускной клапан.
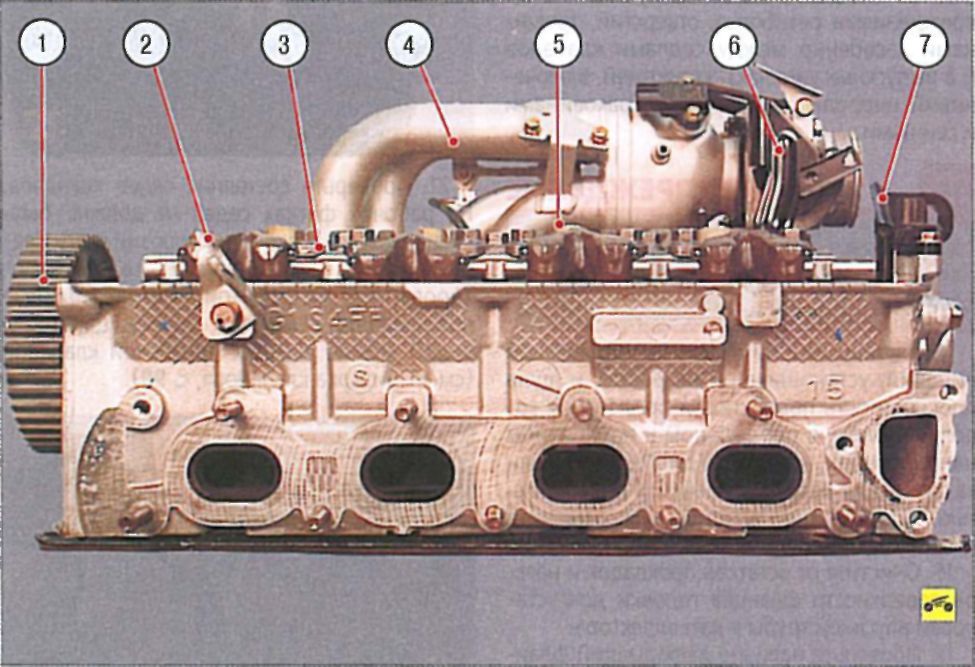
Рис. 5.7. Головка блока цилиндров двигателя SOHC, снятая с автомобиля (вид сбоку): 1 — зубчатый шкив распределительного вала; 2, 7 — транспортные проушины; 3 — ось коромысел клапанов; 4 — впускная труба; 5 — коромысло клапанов; 6 — поддерживающий кронштейн впускной трубы.
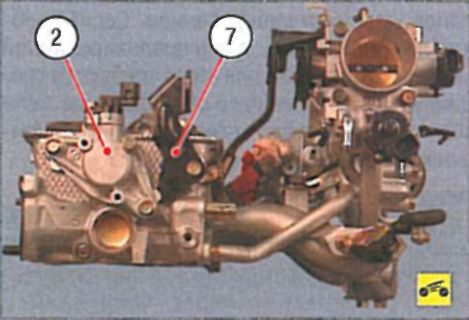
1. Выверните болты крепления и снимите корпус 2 (см. рис. 5.6) датчика фазы вместе с датчиком и транспортную проушину 7 (см. рис. 5.7).
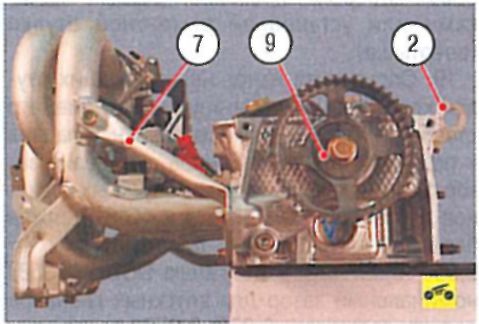
2. Выверните болты крепления и снимите распорку 7 (см. рис. 5.6) впускной трубы, зубчатый шкив 9 распределительного вала и транспортную проушину 2 (см. рис. 5.7).
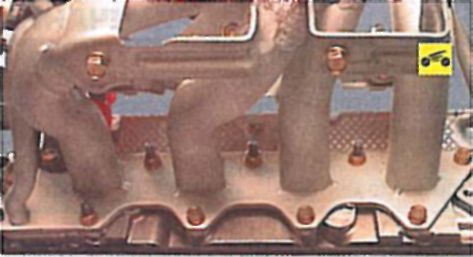
3. Отверните четыре гайки (одной гайкой прикреплен и поддерживающий кронштейн впускной трубы), выверните шесть болтов крепления впускной трубы к головке блока цилиндров и снимите впускную трубу вместе с дроссельным узлом, топливной рампой и поддерживающим кронштейном. Снимите уплотнительную прокладку впускной трубы.
Уплотнительную прокладку впускной трубы заменяйте новой при каждой разборке соединения.
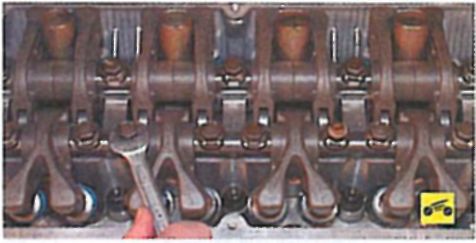
4. Выверните тринадцать болтов крепления осей коромысел клапанов и снимите оси вместе с коромыслами.
На болтах крепления осей коромысел установлены сухари. Не потеряйте их и установите на прежние места при сборке головки блока.
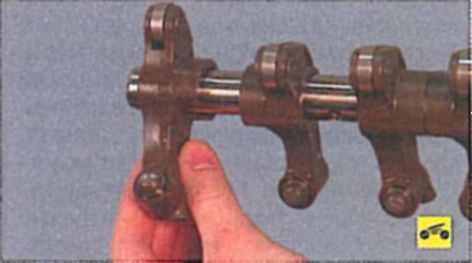
5. При необходимости снимите с осей коромысла впускных.
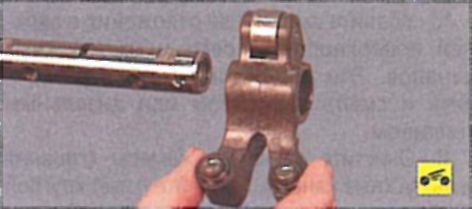
6. . и выпускных клапанов.
Если вы не предполагаете заменять коромысла клапанов, их оси и распределительный вал, не снимайте коромысла с осей, чтобы при сборке установить их на прежние места.
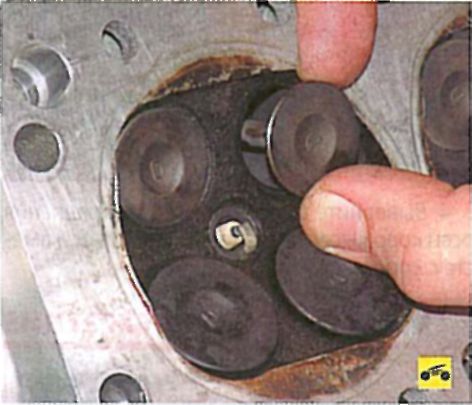
После длительной эксплуатации на верхнем торце клапана может образоваться заусенец грибообразной формы. Перед извлечением клапана из направляющей втулки удалите этот заусенец надфилем. Категорически запрещается выбивать клапан из направляющей втулки молотком через оправку без удаления заусенца, так как в этом случае неизбежно будет повреждена внутренняя поверхность втулки.
10. Удалите смолистые отложения с верхней поверхности головки и из впускных каналов. Эти отложения можно размягчить и смыть керосином или дизельным топливом.
11. Очистите от нагара камеры сгорания и выпускные каналы. Удаляйте нагар круглой металлической щеткой, установленной в патрон электродрели.
12. Очистите внутренние поверхности направляющих втулок клапанов тонкой цилиндрической кисточкой из медной проволоки, зажатой в патрон электродрели.
13. Удалите с поверхности прилегания головки к блоку цилиндров пригоревшие остатки уплотнительной прокладки.
Запрещается очищать привалочную поверхность головки металлическими щетками или наждачной шкуркой. Пользуйтесь лопаткой из твердого дерева или пластмассы, предварительно размягчив остатки прокладки растворителем.
14. После очистки осмотрите головку блока, чтобы не допустить ее эксплуатацию с повреждениями резьбовых отверстий, трещинами (особенно между седлами клапанов и в выпускных каналах), коррозией, включениями инородных материалов, раковинами и свищами.
Запрещается очищать привалочную поверхность головки металлическими щетками или наждачной шкуркой. Пользуйтесь лопаткой из твердого дерева или пластмассы, предварительно размягчив остатки прокладки растворителем.
15. Проверьте с помощью металлической линейки, установленной на ребро, и щупа плоскостность поверхности прилегания головки к блоку в продольном и поперечном направлениях, а также по диагоналям. Если зазор между ребром линейки и поверхностью головки превышает 0,1 мм, замените головку.
16. Очистите от остатков прокладок и нагара поверхности фланцев головки для установки впускной трубы и катколлектора.
17. Проверьте наличие деформаций фланцев для впускной трубы и катколлектора, деформированную головку замените.
18. Отремонтируйте поврежденные резьбовые отверстия прогонкой резьбы метчиками или установкой ремонтной втулки (ввертыша).
19. Определите износ направляющих втулок клапанов; измерив внутренний диаметр отверстия втулки, диаметр стержня клапана и по разности этих размеров определив зазор. Номинальный зазор для впускных клапанов двигателей SOHC (4G13 и 4G18) должен быть 0,020-0,047 мм, для выпускных — 0,030-0,057 мм. У двигателя DOHC (4G63) номинальный зазор для впускных клапанов должен составлять 0,020-0,050 мм, для выпускных — 0,050-0,090 мм. Предельно допустимый при износе зазор для впускных клапанов всех двигателей 0,10 мм, для выпускных — 0,15 мм.
20. Если и при установке новых клапанов зазор остается больше предельно допустимого, замените направляющие втулки. Заменяйте их в специализированной мастерской, располагающей соответствующими инструментами и оборудованием.
В запасные части для двигателей SOHC поставляют направляющие втулки двух ремонтных размеров, увеличенные по наружному диаметру на 0,05 и 0,25 мм, с наружными диаметрами 10,55-10,57 мм и 10,75-10,77 мм соответственно. Для двигателя DOHC поставляют направляющие втулки трех ремонтных размеров, увеличенные по наружному диаметру на 0,05; 0,25 и 0,50 мм, с наружными диаметрами 12,05-12,07 мм; 12,25-12,27 мм и 12,50-12,52 мм соответственно.
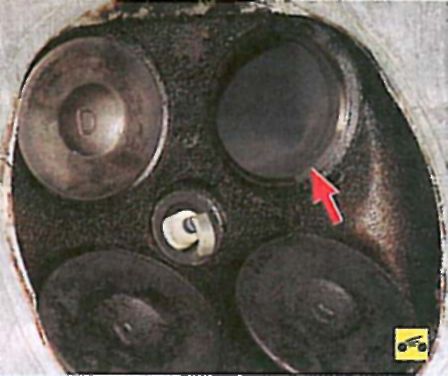
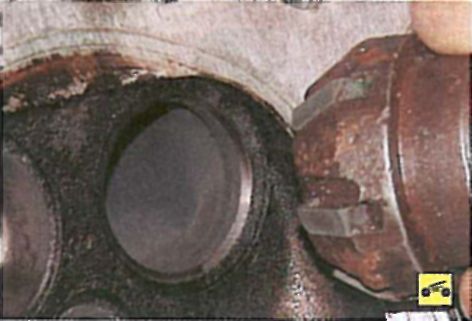
22. Более значительные дефекты седел клапанов устраняют шлифованием. Седла необходимо шлифовать в специализированной мастерской, так как для этого требуются специальные инструменты и оборудование. Если значительные дефекты седел устранить шлифовкой не удается, замените седла.
В запасные части поставляют седла клапанов двух ремонтных размеров, увеличенные по наружному диаметру на 0,3 и 0,6 мм, с наружными диаметрами седел впускных клапанов двигателей SOHC 30,30-30,32 мм и 30,60-30,62 мм, седел выпускныхклапанов — 28,30-28,32 мм и 28,60-28,62 мм соответственно. У двигателя DOHC диаметры седел впускных клапанов 35,30-35,33 мм и 35,60-35,63 мм, выпускных — 33,30-33,33 мм и 33,60-33,63 мм соответственно.
Для того чтобы на стержнях клапанов не образовались риски, не очищайте их проволочными щетками и металлическими скребками.
24. Проверьте общую длину клапанов. Номинальная длина впускных клапанов двигателей SOHC составляет 111,56 мм, выпускных — 114,71 мм, двигателя DOHC — 109,50 мм и 109,70 мм соответственно. При износе торцов стержней минимально допустимая длина впускных клапанов двигателей SOHC -111,06 мм, выпускных клапанов — 114,21 мм, двигателя DOHC — 109,00 мм и 109,20 мм соответственно. Если общая длина клапанов меньше допустимой, замените.
25. Проверьте концентричность расположения тарелки клапана и седла: нанесите на фаску головки клапана тонкий слой краски (например, берлинской лазури), вставьте его в направляющую втулку и, слегка прижав к седлу, проверните. По следам краски на фаске седла можно судить о концентричности расположения клапана и седла.
26. Проверьте состояние проточек стержня клапана под сухари. При обнаружении следов выкрашивания кромок проточек и износа цилиндрической части замените клапан.
27. Установите клапан в направляющую втулку до упора в седло и проверьте выступание стержня клапана над опорной плоскостью головки блока для пружин клапанов. Номинальное выступание стержней впускных клапанов двигателей SOHC 53,21 мм, выпускных — 54,10 мм, двигателя DOHC — 49,20 и 48,40 мм соответственно. При износе стержней предельно допустимое выступание впускных клапанов двигателей SOHC 53,71 и 54,60 мм, двигателя DOHC — 49,70 и 48,90 мм соответственно. Если стержень клапана выступает над плоскостью головки на большую величину, замените клапан. Если выступание стержня нового клапана снова больше допустимого значения, необходимо заменить седло клапана.
28. Замените маслосъемные колпачки независимо от их состояния.
29. Осмотрите пружины клапанов. Трещины и снижение упругости пружин не допуска ются. Номинальная длина пружины в свободном состоянии для двигателей SOHC составляет 50,87 мм, минимально допустимая — 49,87 мм, для двигателя DOHC — 47,00 и 46,00 мм соответственно. Пружины, имеющие длину меньше допустимой, искривленные (отклонение оси пружины от вертикали в свободном состоянии более 4 ο ) или с трещинами замените.
30. Проверьте состояние тарелок пружин. Замените тарелки со значительным износом опорных канавок под пружины.
32. Всегда заменяйте новыми прокладки головки блока цилиндров, впускной трубы и катколлектора, так как снятые с двигателя даже внешне не поврежденные прокладки могут оказаться сильно обжатыми и не обеспечат герметичности уплотнения.
клапанов — 28,30-28,32 мм и 28,60-28,62 мм соответственно. У двигателя DOHC диаметры седел впускных клапанов 35,30-35,33 мм и 35,60-35,63 мм, выпускных — 33,30-33,33 мм и 33,60-33,63 мм соответственно.
Для того чтобы на стержнях клапанов не образовались риски, не очищайте их проволочными щетками и металлическими скребками.
24. Проверьте общую длину клапанов. Номинальная длина впускных клапанов двигателей SOHC составляет 111,56 мм, выпускных — 114,71 мм, двигателя DOHC — 109,50 мм и 109,70 мм соответственно. При износе торцов стержней минимально допустимая длина впускных клапанов двигателей SOHC -111,06 мм, выпускных клапанов — 114,21 мм, двигателя DOHC -109,00 мм и 109,20 мм соответственно. Если общая длина клапанов меньше допустимой, замените.
25. Проверьте концентричность расположения тарелки клапана и седла: нанесите на фаску головки клапана тонкий слой краски (например, берлинской лазури), вставьте его в направляющую втулку и, слегка прижав к седлу, проверните. По следам краски на фаске седла можно судить о концентричности расположения клапана и седла.
26. Проверьте состояние проточек стержня клапана под сухари. При обнаружении следов выкрашивания кромок проточек и износа цилиндрической части замените клапан.
27. Установите клапан в направляющую втулку до упора в седло и проверьте выступа-ние стержня клапана над опорной плоскостью головки блока для пружин клапанов. Номинальное выступание стержней впускных клапанов двигателей SOHC 53,21 мм, выпускных — 54,10 мм, двигателя DOHC — 49,20 и 48,40 мм соответственно. При износе стержней предельно допустимое выступание впускных клапанов двигателей SOHC 53,71 и 54,60 мм, двигателя DOHC — 49,70 и 48,90 мм соответственно. Если стержень клапана выступает над плоскостью головки на большую величину, замените клапан. Если выступание стержня нового клапана снова больше допустимого значения, необходимо заменить седло клапана.
28. Замените маслосъемные колпачки независимо от их состояния.
29. Осмотрите пружины клапанов. Трещины и снижение упругости пружин не допуска-
ются. Номинальная длина пружины в свободном состоянии для двигателей SOHC составляет 50,87 мм, минимально допустимая -49,87 мм, для двигателя DOHC — 47,00 и 46,00 мм соответственно. Пружины, имеющие длину меньше допустимой, искривленные (отклонение оси пружины от вертикали в свободном состоянии более 4 е ) или с трещинами замените.
30. Проверьте состояние тарелок пружин. Замените тарелки со значительным износом опорных канавок под пружины.
32. Всегда заменяйте новыми прокладки головки блока цилиндров, впускной трубы и катколлектора, так как снятые с двигателя даже внешне не поврежденные прокладки могут оказаться сильно обжатыми и не обеспечат герметичности уплотнения.

Кроме того, в продаже имеются готовые ручные держатели клапана.
При отсутствии готовых приспособлений можно воспользоваться приспособлением, изготовленным по чертежу (рис. 5.8).

Рис. 5.8. Приспособление для притирки клапанов: 1 — металлический стержень; 2 — резиновый шланг; 3 — винтовой хомут
Вместо резинового шланга и хомутов можно приварить к стержню приспособления наконечник, у которого в боковой стенке выполнено сквозное резьбовое отверстие, в него ввернут болт для фиксации стержня клапана.
Кроме того, вам потребуются: притирочная паста, керосин, слабая пружина, по наружному диаметру проходящая в отверстие седла клапана.
1. Очистите клапан от нагара.

2. Нанесите на фаску клапана сплошной тонкий слой притирочной пасты.

3. Наденьте на стержень клапана предварительно подобранную пружину и вставьте клапан в направляющую втулку со стороны камеры сгорания, смазав стержень клапана слоем графитной смазки.
Графитная смазка предохраняет направляющую втулку от попадания в ее отверстия абразива из притирочной пасты и облегчает вращение клапана во время притирки.
4. Наденьте на стержень клапана приспособление для притирки клапанов (или с некоторым натягом резиновую трубку для соединения клапана с реверсивной дрелью).
5. Включив дрель на минимальную частоту вращения (в реверсивном режиме) или вращая приспособление (в случае ручной притирки) попеременно в обе стороны на пол-оборота притрите клапан, периодически то прижимая его к седлу, то ослабляя усилие прижатия.

При отсутствии какого-либо приспособления притереть клапан можно с помощью
Притирка клапанов Mitsubishi Lancer 9
Кроме того, в продаже имеются готовые ручные держатели клапана.
При отсутствии готовых приспособлений можно воспользоваться приспособлением, изготовленным по чертежу (рис. 5.8).
Рис. 5.8. Приспособление для притирки клапанов: 1 — металлический стержень; 2 — резиновый шланг; 3 — винтовой хомут
Вместо резинового шланга и хомутов можно приварить к стержню приспособления наконечник, у которого в боковой стенке выполнено сквозное резьбовое отверстие, в него ввернут болт для фиксации стержня клапана.
Кроме того, вам потребуются: притирочная паста, керосин, слабая пружина, по наружному диаметру проходящая в отверстие седла клапана.
1. Очистите клапан от нагара.
2. Нанесите на фаску клапана сплошной тонкий слой притирочной пасты.
3. Наденьте на стержень клапана предварительно подобранную пружину и вставьте клапан в направляющую втулку со стороны камеры сгорания, смазав стержень клапана слоем графитной смазки.
Графитная смазка предохраняет направляющую втулку от попадания в ее отверстия абразива из притирочной пасты и облегчает вращение клапана во время притирки.
4. Наденьте на стержень клапана приспособление для притирки клапанов (или с некоторым натягом резиновую трубку для соединения клапана с реверсивной дрелью).
5. Включив дрель на минимальную частоту вращения (в реверсивном режиме) или вращая приспособление (в случае ручной притирки) попеременно в обе стороны на пол-оборота притрите клапан, периодически то прижимая его к седлу, то ослабляя усилие прижатия.
6. Притирайте клапан до появления на его фаске матово-серого непрерывного однотонного пояска шириной не менее 1,5 мм, при этом.
7. . на седле клапана после притирки также должен появиться блестящий поясок шириной не менее 1,5 мм.
8. После притирки тщательно протрите клапан и седло чистой тряпкой и промойте, чтобы удалить остатки притирочной пасты. Проверьте герметичность клапана, для чего установите его в головку с пружинами и сухарями. Затем положите головку набок и залейте керосин в тот канал, который закрыт клапаном. Если в течение 3 мин керосин не просочится в камеру сгорания, клапан герметичен.
Диагностика и ремонт Mitsubishi
Вопрос по притирке клапанов
Вопрос по притирке клапанов
нагуглил
Теперь вкраце о процессе притирки. Существует много разных способов притирки, а я делал так:
Кладем ГБЦ на стол.
После рассухаривания очередной пары клапанов, снимаем с каждого обе пружины и нижнюю тарелку и вынимаем сами клапаны. Пружины потом желательно ставить на свое место к впускному и выпускному клапану. На ГБЦ еще остаются тонкие шайбы.
Аккуратно очищаем камеру сгорания и седла (не царапайте рабочую поверхность седел) от нагара, заткнув отверстие направляющей втулки куском тряпки. Все продуваем.
Берем новый клапан, стержень смазываем маслом, на седло наносим притирочную пасту, вставляем клапан на место. Поворачиваем ГБЦ вокруг продольной оси, чтобы был доступ к торцу клапана.
Берем кусок дюритового шланга, например от бензопровода, длиной сантиметров 10, важно чтобы он плотно надевался на торец клапана. В электродрель зажимаем сверло подходящего диаметра. Один конец трубки надеваем на сверло, а другой на клапан. Включаем дрель на небольших оборотах, время от времени включая реверс, а пальцем свободной руки (в хб перчатках) поджимаем клапан к седлу. Добавляем пасту если надо. В результате на седле и клапане должен образоваться равномерный серый поясок шириной около 2 мм. Затем проводим тонкую притирку другой пастой из комплекта.
Проверку качества притирки можно сделать несколькими способами:
а) С помощью простого карандаша.
Нанесите несколько поперечных меток на фаске тарелки клапана и на седле. Прокрутите клапан несколько раз туда-сюда. Если останутся нестертые метки, значит шлифовку надо продолжить.
Можно залить в камеру сгорания керосин, если в течение одной минуты нет значительной течи из под клапана, значит притирку можно считать законченной. В книжке указывается время 3 мин. при установленных пружинах. Я проверял, если при снятых пружинах нет значительной течи керосина в течение одной минуты, то при установленных пружинах в течение 3 мин. будет все сухо.
У меня притирка клапанов заняла довольно значительное время, особенно долго пришлось притирать поврежденное седло, там где был прогоревший клапан.
Ну вот, очередная пара клапанов притерта, теперь все тщательно очищаем, протираем, продуваем от остатков пасты. Переворачиваем ГБЦ пружинами вверх и снимаем старые маслосъемные колпачки. Для этого советую купить специальный съемник с цанговым зажимом. Зажимаем старый колпачек в цангу и после 2х-3х ударов снимаем его. Протираем посадочное место тряпкой.
Теперь о напрессовке новых колпачков. Эта операция чрезвычайно простая:
Обильно поливаем стержни клапанов маслом и вставляем их на место. В камеру сгорания подкладываем какую-нибудь тряпочку, чтобы клапана не проваливались и переворачиваем стержнями клапанов вверх, надеваем на торец клапана пластиковый стаканчик, который был в комплекте с колпачками и надвигаем колпачек до упора в направляющую втулку клапана. Стакнчик снимаем. Пластиковый стаканчик защищает рабочие кромки колпачка в процессе его надевания на клапан от повреждений об острые кромки кольцевой выточки под сухари и торца клапана.
Берем оправку для напрессовки колпачков, приобретите ее заранее, если у вас ее нет. Смазываем маслом посадочное место колпачка и легкими ударами напрессовываем его до появления звонкого звука. Визуально проверяем, что колпачек сел до упора. Единственно, у меня возникла проблемка с напрессовкой крайних колпачков у первого и четвертого цилиндра – мешают шпильки корпуса распредвала, пришлось их временно вывернуть.
Ну вот, теперь устанавливаем нижнюю тарелку и пружины на место и засухариваем клапан с помощью той же струбцины. Когда все клапана и МСК установлены, устанавливаем выпускной и впускной коллекторы, очистив от грязи их фланцы, обязательно используем новые прокладки. Затягиваем все гайки необходимым моментом (я использовал динамометрический ключ). Еще раз очищаем привалочную поверхность ГБЦ от остатков грязи и переходим к процессу сборки.
Mitsubishi Lancer 9. Притирка клапанов двигателя
Кроме того, в продаже имеются готовые ручные держатели клапана.
При отсутствии готовых приспособлений можно воспользоваться приспособлением, изготовленным по чертежу (рис. 5.8).

Рис. 5.8. Приспособление для притирки клапанов: 1 — металлический стержень; 2 — резиновый шланг; 3 — винтовой хомут
Вместо резинового шланга и хомутов можно приварить к стержню приспособления наконечник, у которого в боковой стенке выполнено сквозное резьбовое отверстие, в него ввернут болт для фиксации стержня клапана.
Кроме того, вам потребуются: притирочная паста, керосин, слабая пружина, по наружному диаметру проходящая в отверстие седла клапана.
1. Очистите клапан от нагара.
2. Нанесите на фаску клапана сплошной тонкий слой притирочной пасты.

3. Наденьте на стержень клапана предварительно подобранную пружину и вставьте клапан в направляющую втулку со стороны камеры сгорания, смазав стержень клапана слоем графитной смазки.
Графитная смазка предохраняет направляющую втулку от попадания в ее отверстия абразива из притирочной пасты и облегчает вращение клапана во время притирки.
4. Наденьте на стержень клапана приспособление для притирки клапанов (или с некоторым натягом резиновую трубку для соединения клапана с реверсивной дрелью).
5. Включив дрель на минимальную частоту вращения (в реверсивном режиме) или вращая приспособление (в случае ручной притирки) попеременно в обе стороны на пол-оборота притрите клапан, периодически то прижимая его к седлу, то ослабляя усилие прижатия.
6. Притирайте клапан до появления на его фаске матово-серого непрерывного однотонного пояска шириной не менее 1,5 мм, при этом.

7. . на седле клапана после притирки также должен появиться блестящий поясок шириной не менее 1,5 мм.
8. После притирки тщательно протрите клапан и седло чистой тряпкой и промойте, чтобы удалить остатки притирочной пасты. Проверьте герметичность клапана, для чего установите его в головку с пружинами и сухарями. Затем положите головку набок и залейте керосин в тот канал, который закрыт клапаном. Если в течение 3 мин керосин не просочится в камеру сгорания, клапан герметичен.
Mitsubishi Lancer 9. Притирка клапанов двигателя
Притирку клапанов выполняют на снятой головке блока цилиндров. Для извлечения клапанов из направляющих втулок головки блока цилиндров необходимо снять пружины клапанов, сжав их специальным приспособлением и вынув сухари из тарелок пружин (см. «Замена маслосъемных колпачков»). Для притирки клапанов удобнее всего пользоваться специальным механическим приспособлением (реверсивной дрелью).
Кроме того, в продаже имеются готовые ручные держатели клапана.
При отсутствии готовых приспособлений можно воспользоваться приспособлением, изготовленным по чертежу (рис. 5.8).

Рис. 5.8. Приспособление для притирки клапанов: 1 — металлический стержень; 2 — резиновый шланг; 3 — винтовой хомут
Вместо резинового шланга и хомутов можно приварить к стержню приспособления наконечник, у которого в боковой стенке выполнено сквозное резьбовое отверстие, в него ввернут болт для фиксации стержня клапана.
Кроме того, вам потребуются: притирочная паста, керосин, слабая пружина, по наружному диаметру проходящая в отверстие седла клапана.
1. Очистите клапан от нагара.
2. Нанесите на фаску клапана сплошной тонкий слой притирочной пасты.

3. Наденьте на стержень клапана предварительно подобранную пружину и вставьте клапан в направляющую втулку со стороны камеры сгорания, смазав стержень клапана слоем графитной смазки.
Графитная смазка предохраняет направляющую втулку от попадания в ее отверстия абразива из притирочной пасты и облегчает вращение клапана во время притирки.
4. Наденьте на стержень клапана приспособление для притирки клапанов (или с некоторым натягом резиновую трубку для соединения клапана с реверсивной дрелью).
5. Включив дрель на минимальную частоту вращения (в реверсивном режиме) или вращая приспособление (в случае ручной притирки) попеременно в обе стороны на пол-оборота притрите клапан, периодически то прижимая его к седлу, то ослабляя усилие прижатия.
6. Притирайте клапан до появления на его фаске матово-серого непрерывного однотонного пояска шириной не менее 1,5 мм, при этом.

7. . на седле клапана после притирки также должен появиться блестящий поясок шириной не менее 1,5 мм.
8. После притирки тщательно протрите клапан и седло чистой тряпкой и промойте, чтобы удалить остатки притирочной пасты. Проверьте герметичность клапана, для чего установите его в головку с пружинами и сухарями. Затем положите головку набок и залейте керосин в тот канал, который закрыт клапаном. Если в течение 3 мин керосин не просочится в камеру сгорания, клапан герметичен.
Как притирать клапана лансер 9
нагуглил
Теперь вкраце о процессе притирки. Существует много разных способов притирки, а я делал так:
Кладем ГБЦ на стол.
После рассухаривания очередной пары клапанов, снимаем с каждого обе пружины и нижнюю тарелку и вынимаем сами клапаны. Пружины потом желательно ставить на свое место к впускному и выпускному клапану. На ГБЦ еще остаются тонкие шайбы.
Аккуратно очищаем камеру сгорания и седла (не царапайте рабочую поверхность седел) от нагара, заткнув отверстие направляющей втулки куском тряпки. Все продуваем.
Берем новый клапан, стержень смазываем маслом, на седло наносим притирочную пасту, вставляем клапан на место. Поворачиваем ГБЦ вокруг продольной оси, чтобы был доступ к торцу клапана.
Берем кусок дюритового шланга, например от бензопровода, длиной сантиметров 10, важно чтобы он плотно надевался на торец клапана. В электродрель зажимаем сверло подходящего диаметра. Один конец трубки надеваем на сверло, а другой на клапан. Включаем дрель на небольших оборотах, время от времени включая реверс, а пальцем свободной руки (в хб перчатках) поджимаем клапан к седлу. Добавляем пасту если надо. В результате на седле и клапане должен образоваться равномерный серый поясок шириной около 2 мм. Затем проводим тонкую притирку другой пастой из комплекта.
Проверку качества притирки можно сделать несколькими способами:
а) С помощью простого карандаша.
Нанесите несколько поперечных меток на фаске тарелки клапана и на седле. Прокрутите клапан несколько раз туда-сюда. Если останутся нестертые метки, значит шлифовку надо продолжить.
б) С помощью керосина.
Можно залить в камеру сгорания керосин, если в течение одной минуты нет значительной течи из под клапана, значит притирку можно считать законченной. В книжке указывается время 3 мин. при установленных пружинах. Я проверял, если при снятых пружинах нет значительной течи керосина в течение одной минуты, то при установленных пружинах в течение 3 мин. будет все сухо.
У меня притирка клапанов заняла довольно значительное время, особенно долго пришлось притирать поврежденное седло, там где был прогоревший клапан.
Ну вот, очередная пара клапанов притерта, теперь все тщательно очищаем, протираем, продуваем от остатков пасты. Переворачиваем ГБЦ пружинами вверх и снимаем старые маслосъемные колпачки. Для этого советую купить специальный съемник с цанговым зажимом. Зажимаем старый колпачек в цангу и после 2х-3х ударов снимаем его. Протираем посадочное место тряпкой.
Теперь о напрессовке новых колпачков. Эта операция чрезвычайно простая:
Обильно поливаем стержни клапанов маслом и вставляем их на место. В камеру сгорания подкладываем какую-нибудь тряпочку, чтобы клапана не проваливались и переворачиваем стержнями клапанов вверх, надеваем на торец клапана пластиковый стаканчик, который был в комплекте с колпачками и надвигаем колпачек до упора в направляющую втулку клапана. Стакнчик снимаем. Пластиковый стаканчик защищает рабочие кромки колпачка в процессе его надевания на клапан от повреждений об острые кромки кольцевой выточки под сухари и торца клапана.
Берем оправку для напрессовки колпачков, приобретите ее заранее, если у вас ее нет. Смазываем маслом посадочное место колпачка и легкими ударами напрессовываем его до появления звонкого звука. Визуально проверяем, что колпачек сел до упора. Единственно, у меня возникла проблемка с напрессовкой крайних колпачков у первого и четвертого цилиндра – мешают шпильки корпуса распредвала, пришлось их временно вывернуть.
Ну вот, теперь устанавливаем нижнюю тарелку и пружины на место и засухариваем клапан с помощью той же струбцины. Когда все клапана и МСК установлены, устанавливаем выпускной и впускной коллекторы, очистив от грязи их фланцы, обязательно используем новые прокладки. Затягиваем все гайки необходимым моментом (я использовал динамометрический ключ). Еще раз очищаем привалочную поверхность ГБЦ от остатков грязи и переходим к процессу сборки.
Устраняем масложор (часть 2)
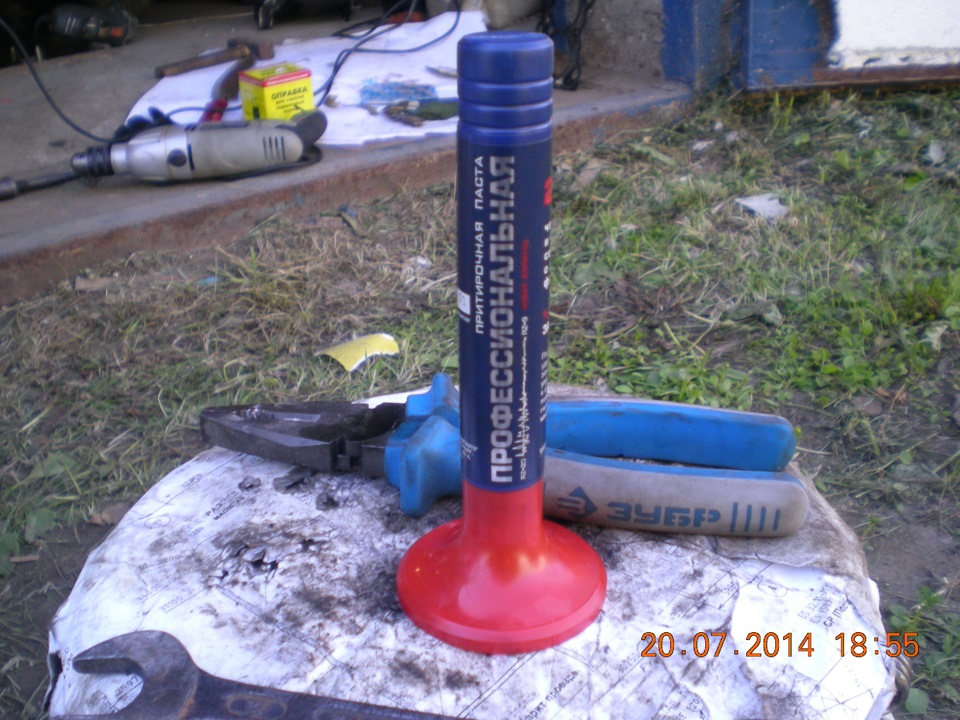
Берем ВАЗовское устройство для притирки клапанов от 16-клапанных ВАЗов. На контактную фаску клапана наносим притирочную пасту. На конец клапана надеваем устройство и крутим туда-сюда. Периодически отрывая фаску от седла. На каждый клапан уходит порядка двух минут. Я тер пока поверхность соприкосновения не станет однородно-серой.
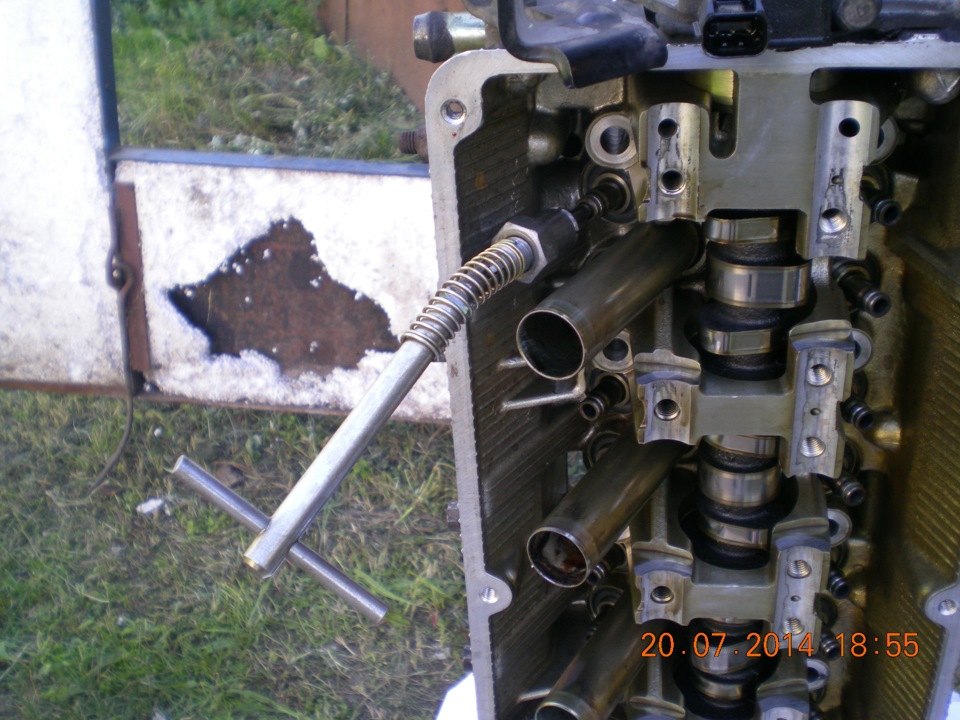
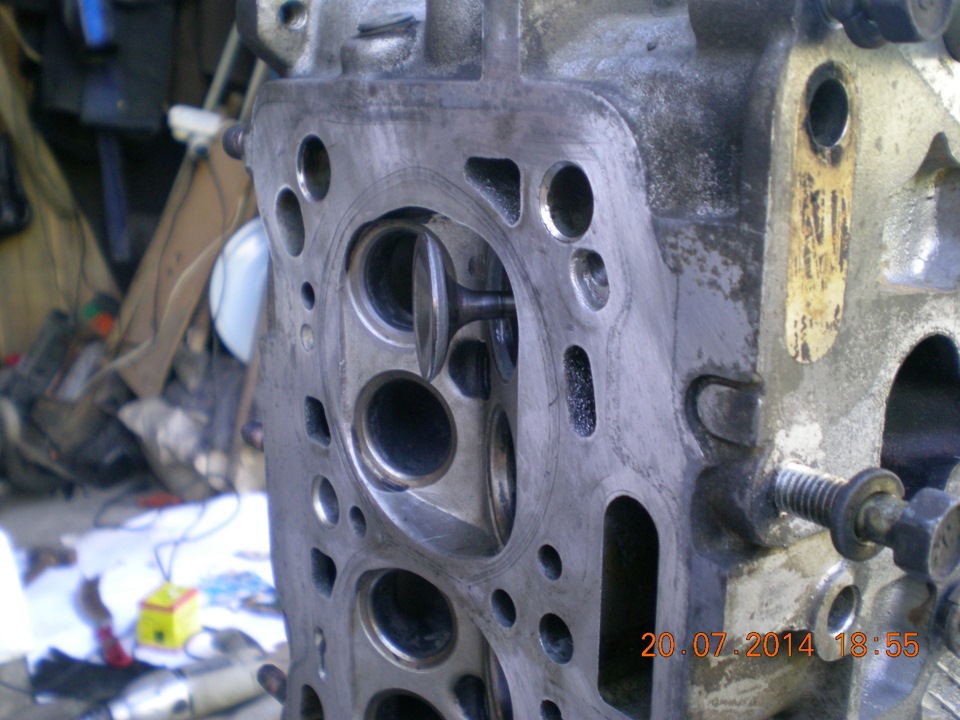
И вот подходит время клапана обратно засухаривать. Тут надо придерживать головку уже не одной ногой, а двумя. Но у меня их (ноги) всего две. Причем как минимум одна мне нужна для того чтобы опираться на землю! Начинает вырисовываться проблема, я намерен все собирать но нормального засухаривателя нет. Психую, достаю сварку с болгаркой. Примеряюсь как быстро сделать качественный рассухариватель за минимальное время. Пока думаю, успокаиваюсь и прихожу к выводу что быстро и качественно одновременно сделать может не получиться, а рассухариватель я испорчу. Думаю дальше и прихожу к мысли что головку надо как минимум зафиксировать, тогда все может получиться гораздо приятнее. Вкручиваю в свой пенек-верстак несколько саморезов с каждой стороны. Достаю стяжки для грузов и фиксирую головку к пеньку.
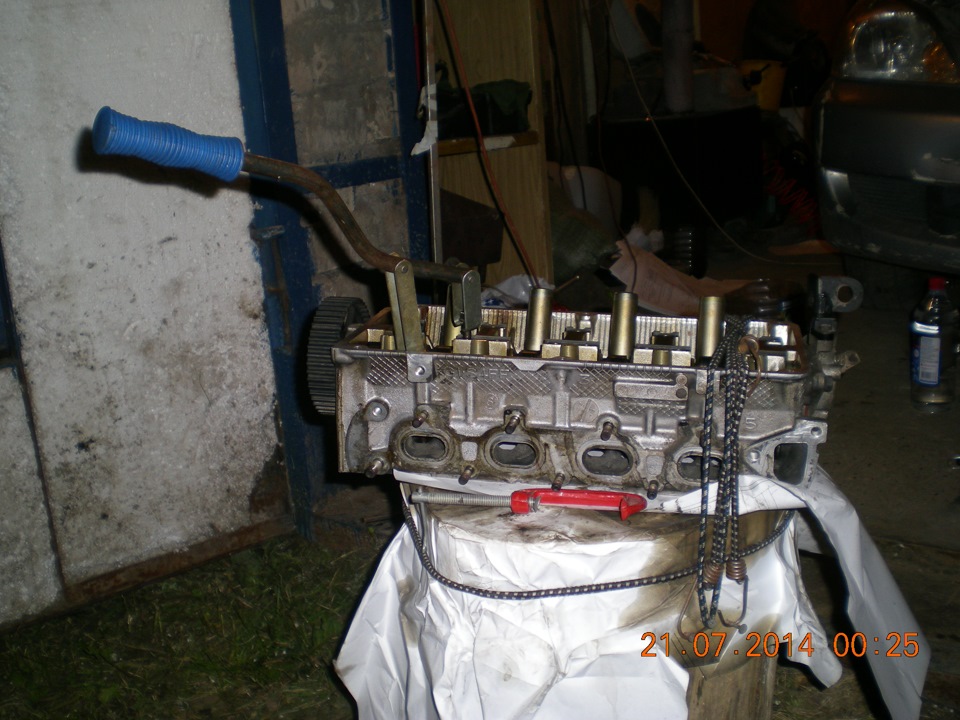
Минут десять мучаюсь с первым клапаном и вот — победа! Он засухарился! Перехожу к следующему, сделал минут за 5. Главное терпение и упорство. Потом приноровился, еже приходит понимание с которой стороны первый сухарик положить, с какой второй. Засекаю время — 3 минуты на один клапан. Итого на 16 клапанов — чуть больше часа.
Ставим на место распредвалы с коромыслами. Пока ставил несколько раз выпадали гидрокомпенсаторы. Пришлось заправлять их маслом.
Выставляем распредвалы по метке.
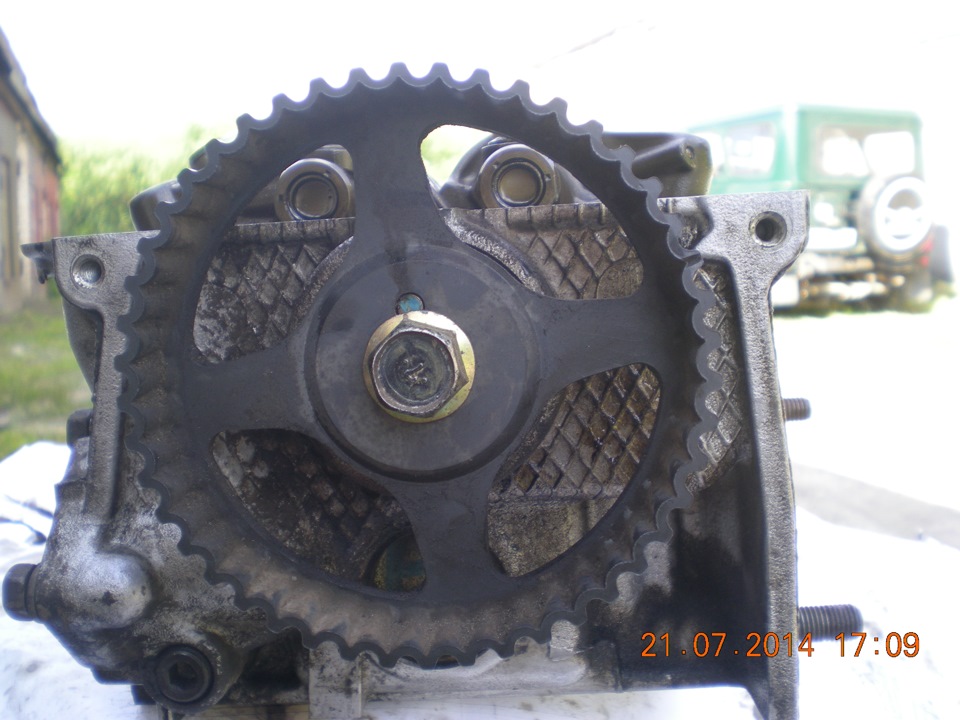
Чистим от всякой грязи привалочные поверхности блока цилиндров и головки блока. Все что не чистится зашкуриваем нулевкой.
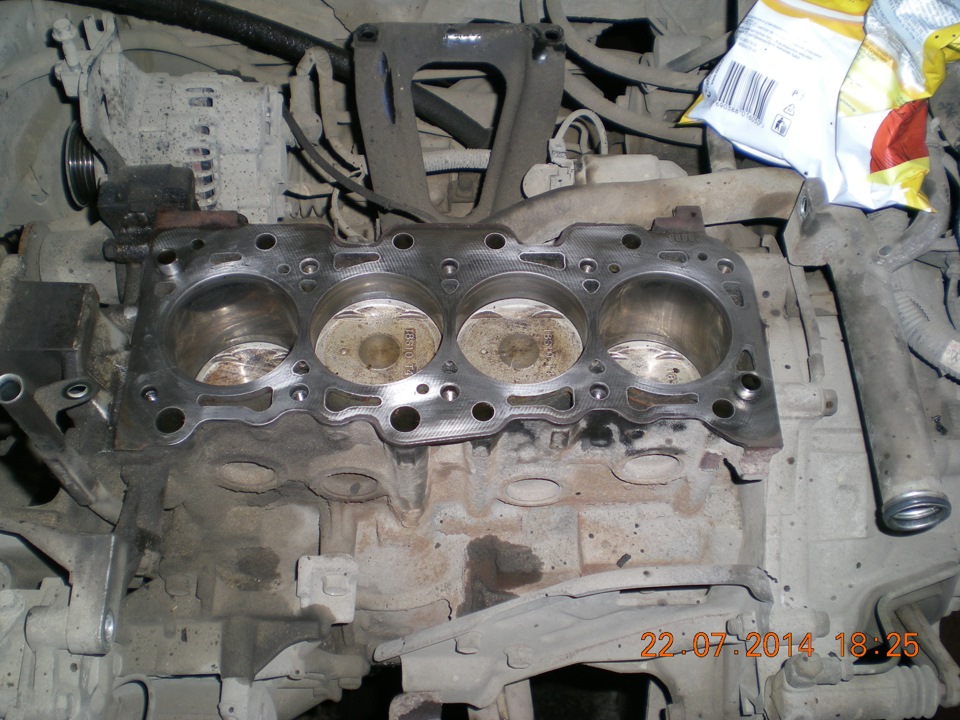
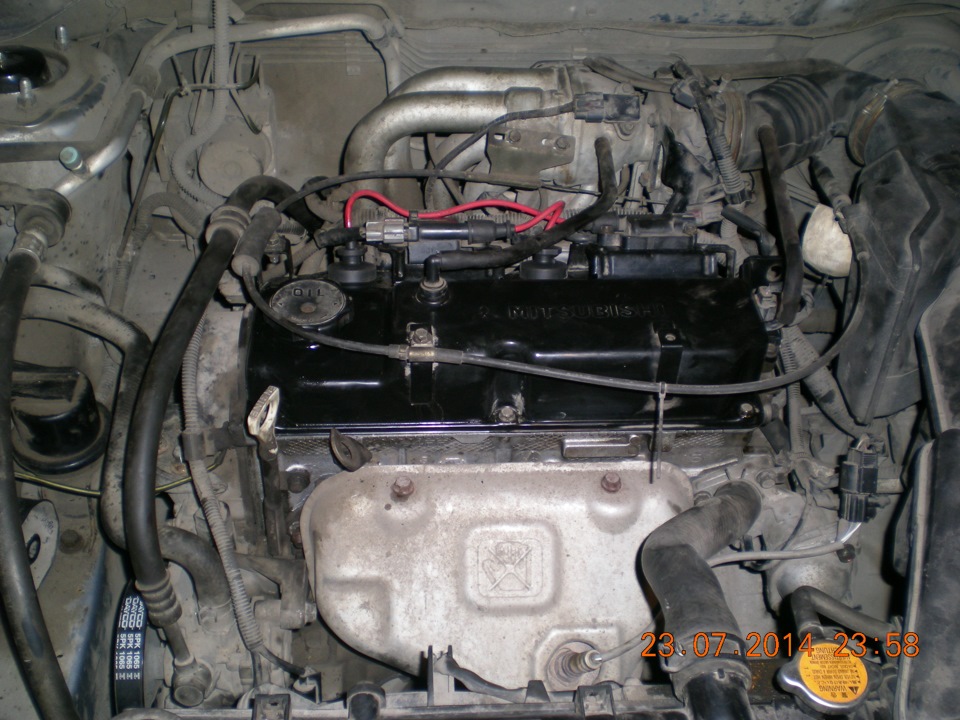
И собираем все в обратной разборке последовательности, не забыв перед установкой головки совместить метки шестеренки, которая находится под шкивом коленвала. Почему до установки головки — так удобнее проверить по пршням, правильно ли установлена метка.
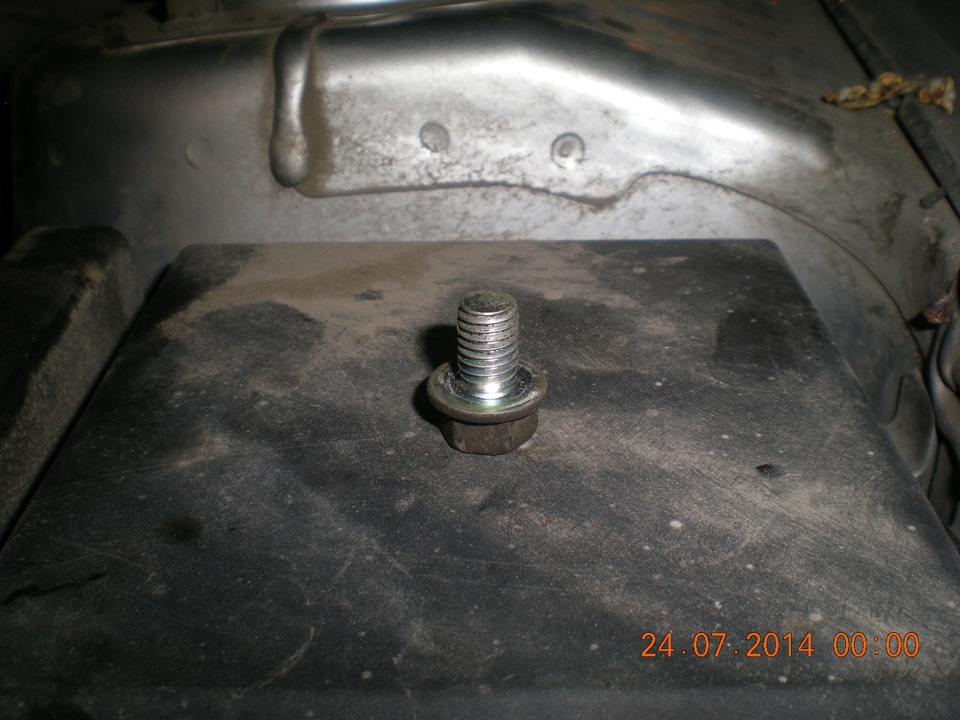
У меня после сборки остался один неучтенный болт. Что это за болт и откуда он — ума не приложу. Обнаружил я его стоящим на блоке предохранителей (из чего можно вывод сделать что выкручен он был где-то в том районе. Если у кого-то будут соображения по поводу родины этого болта — с удовольствием выслушаю
Забыл написать про шкив коленвала. Я думал что у меня с этим будут проблемы (многие его откручивают включая стартер, обматывая ремнями и т.д.). Но на удивление он открутился достаточно легко. Я просто включил пятую передачу в коробке. На гайку шкива одел ударную головку и несколькими ударами легко его сорвал. Затягивал динамометрическим ключом рывком. Тоже один.
Все работы выполнялись в одиночестве. Только головку блока мне помогал ставить друг, потому что в сборе с впуском она достаточно тяжелая. И если съем ее не представляет трудностей, монтаж в-одиночку опасен тем, что можно поцарапать прокладку головки блока.
Работы у меня заняли пять полноценных рабочих дней. Знакомый автомеханик из гаражного сервиса сказал, что эти работы в одиночку у него занимают два дня. Не знаю, как можно сделать все это за два дня… Я два дня только чистил все внутренности (поршня, клапана, и т.д.) Думаю что минимум надо закладывать три дня в одно лицо. Надеюсь своей писаниной и фотками я кому-нибудь помогу.
Причина масложора очевидна — кольца намертво прилипли к поршню. Даже отверткой отодрать их очень проблематично. Поэтому всякие «лавры» мне очень сомнительно что в данном случае чем то могут помочь… (впрочем, лансерфорум это подтверждает — кому он помог — сущие единицы). А вот почему кольца залипают именно на лансерах — вопрос непонятный. А я решил попробовать масло «ZIC». Надеюсь отпишусь здесь про масложор не раньше чем еще через 150.000)))))
Похожие публикации:
- Ecm что это в автомобиле
- Антигравий или антикор что лучше
- Где находится датчик температуры хонда аккорд 7
- Датчик температуры ваз 2112 где расположен
Предохранители и реле Mitsubishi Lancer IX (Лансер 9)

В этой статье речь пойдет о предохранителях и реле на машинах Mitsubishi Lancer IX (Лансер 9). На сайте есть уже подобная статья о назначении предохранители для 10 Лансера.
Так вот, Лансер 9 в вопросе реализации питания бортовых потребителей электроэнергии ничем не примечателен. Напряжение сети 12 вольт, источники питания генератор и аккумулятор. Минусовой потенциал соединен с кузовом машины, управление силовыми токами происходит через реле, а защита цепей осуществляется через плавкие предохранители.
Именно о предохранителях и реле речь и пойдет далее.
Начну с предохранителей в моторном отсеке Митсубиси.
Предохранители и реле в моторном отсеке Mitsubishi Lancer IX (Лансер 9)
Два блока расположены слева по ходу движения, между аккумулятором и чашкой стойки. Дополнительный блок с реле расположен вблизи основного блока, но у них разные крышки. смотрите фото.

Начну с основного блока.

Назначение предохранителей моторного отсека.
1 — предохранитель 15 А (цепи передних противотуманных фар, индикатора их включения и реле включения противотуманных фар);
2 — предохранитель 10 А (цепь звукового сигнала и реле его включения);
3 — место под реле передних противотуманных фар;
4 — предохранитель 20 А (цепи датчика массового расхода воздуха, датчика положения коленчатого вала, клапана рециркуляции, электронного блока управления двигателем, реле системы управления двигателем, реле электрического вентилятора, регулятора холостого хода, реле катушек зажигания, электронного блока управления иммобилизатором, форсунок, датчика концентрации кислорода и клапана продувки адсорбера);
5 — предохранитель 10 А (цепь компрессора кондиционера);
6 — реле включения звуковых сигналов;
7 — предохранитель 15 А (цепи электронного блока управления АБС, электронного блока управления двигателем, дополнительного стоп-сигнала и задних фонарей);
8 — резервное место под реле;
9 — предохранитель 15 А (разъем для дополнительных электроприборов);
10 — резервное место под реле;
11 — предохранитель 7,5 А (цепь обмотки возбуждения генератора);
12 — резервное место под реле;
13 — предохранитель 10 А (цепи электронного блока управления системы ETACS и указателей поворота);
14 — предохранитель 20 А (цепь блока управления соленоидами автоматической коробки передач);
15 — предохранитель 15 А (цепь топливного насоса);
16 — не используется;
17 ~ плавкая вставка 40 А (цепь замка зажигания);
18 — плавкая вставка 30 А (цепь электростеклоподъемников );
19 — предохранитель 10 А (цепи комбинации приборов, подрулевого переключателя, электронного блока управления системы ETACS, переднего электронного блока управления);
20 — предохранитель 10 А (цепи часов, электронного блока управления ETACS, магнитолы);
21 — предохранитель 7,5 А (цепи электронного блока управления кондиционером, подсветки пепельницы, подсветки прикуривателя, комбинации приборов, выключатель противотуманных фар, указателей поворота, блок управления рециркуляцией воздуха, задние фонари, разъем для магнитолы);
22 — предохранитель 7,5 А (цепи комбинации приборов, фонари габаритного света и фонари подсветки номерного знака);
23 — предохранитель 10 А (цепь правой фары);
24 — предохранитель 10 А (цепь левой фары и электрокорректора света фар);
25 — электронный блок управления освещением;
26 — реле включения электродвигателя вентилятора;
27 — плавкая вставка 60 А (электронный блок управления АБС);
28 — плавкая вставка 50 А (цепь контроллера вентилятора);
29 — предохранитель 10 А (цепь левой фары и сигнальной лампы дальнего света фар);
30 — предохранитель 10 А (цепь правой фары);
31 — плавкая вставка 60 А (цепь зарядки АКБ);
32 — предохранитель 15 А (цепи передних противотуманных фар, сигнальной лампы и реле их включения).
Теперь дополнительный блок с реле. Его расположение показано на фото выше. Здесь всего 8 реле, вернее мест под реле. Преимущественно используется только часть из них.

1 — разъем для подключения индикатора частоты вращения коленчатого вала двигателя;
2 — резервное место под реле;
3 — резервное место под реле;
4 — резервное место под реле;
5 — реле зажигания;
6 — реле управления автоматической коробкой передач;
7 — главное реле системы управления двигателем;
8 — реле компрессора кондиционера.
Переходим в салон.
Предохранители и реле в салоне автомобиля Mitsubishi Lancer IX (Лансер 9)
Здесь блок реле и предохранителей расположен как и везде, как и всегда. Внизу панели приборов с левой стороны от руля водителя, если руль сам с левой стороны.
Фотоотчет Седла клапанов, шаберить или не шаберить вот в чем вопрос
Решил выложить тут свой опыт в этом вопросе, потому как сам внятного ответа не нашел, мнения разделялись.
Итак предистория. Решил заменить гидрики, потом колпачки, потом прокладку ГБЦ. ну понятно, одно за другое, вылилось в капремонт ГБЦ своими силами.
Дошло дело до замены направляющих втулок клапанов, и тут встал вопрос, разворачивать ли седла клапанов после замены направляющих без замены клапанов?
Не найдя ответа решил повременить. Голову отдал на шлифовку и замену втулок в «Механику», и хотя они настаивали на развертке седел — от этой операции отказался.
Вывод: шаберить ГАРАНТИРОВАННО ПРИДЕТСЯ.
Другое дело что это легко сделать своими силами, да и дешевле (развертка в «Механике» стоит 1к+ руб. а набор шаберов куплен в автокемпе за 900 руб)
Итак, притащив голову из Механики, попытался притереть клапана. На фотке не очень видно, но если приглядется, то понятно что происходит. Клапан выглядит притертым полностью, а вот седло — только треть притерта.
Т.е. когда кто то говорит что притер клапана и так, без развертки — скорее всего он просто не посмотрел на седла. И в итоге оставил приличную щель.
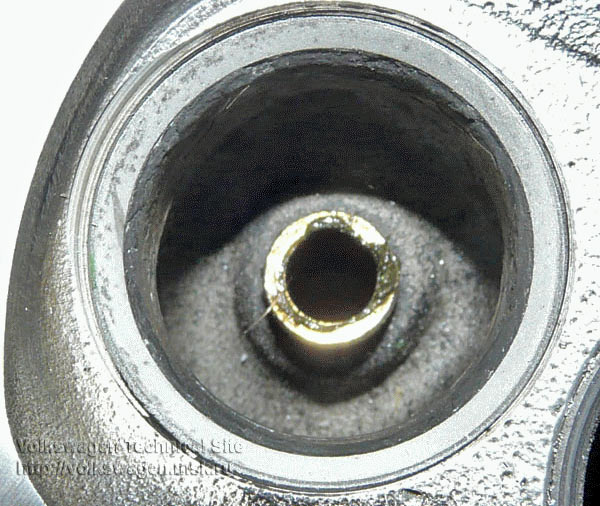
Тут — фото того же седла, только начал разворачивать. отчетливо видно насколько центры старой и новой привалочной поверхности не совпадают.
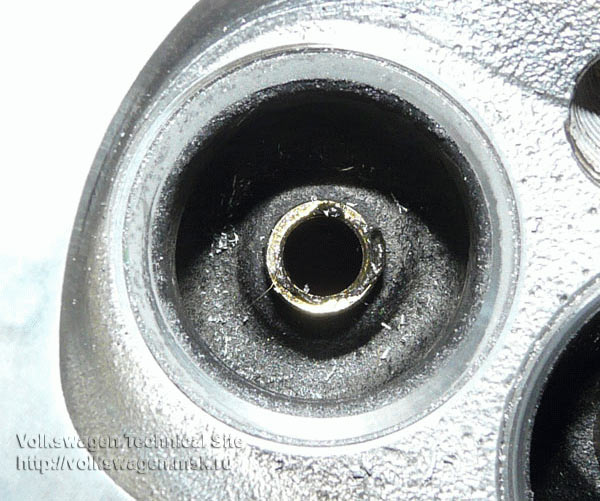
Развернутое и подправленное сверху и снизу седло.
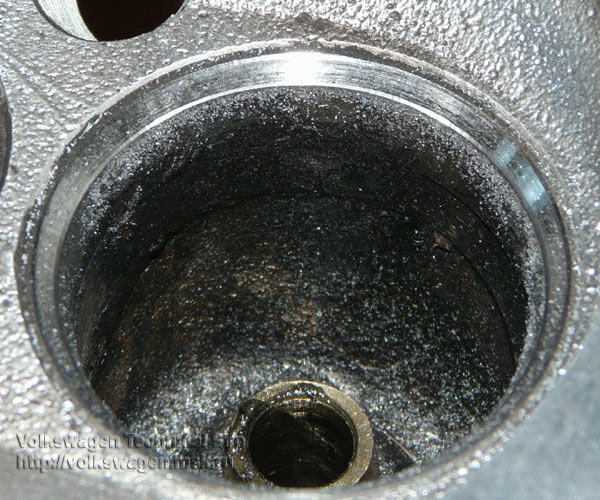
Процесс: естественно никаких дрелей, вручную с минимальным усилием в начале, и с ПОЛНЫМ отсутствием усилия в конце.
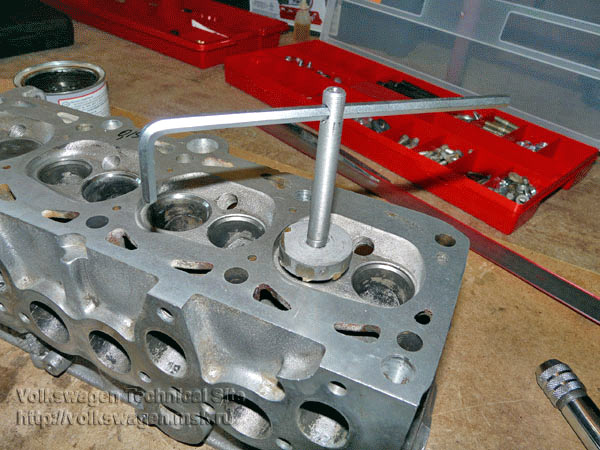
Сам инструмент — набор шаберов от жигулей классики — идеально подходит под фольцы 1.8, цена 900 руб.
по 2 шабера каждого вида — под впускное и выпускное седла.
Шабер под формирование самой привалоной поверхности, шабер для уменьшения привалоной поверхности сверху и шабер для уменьшения привалоной поверхности снизу.
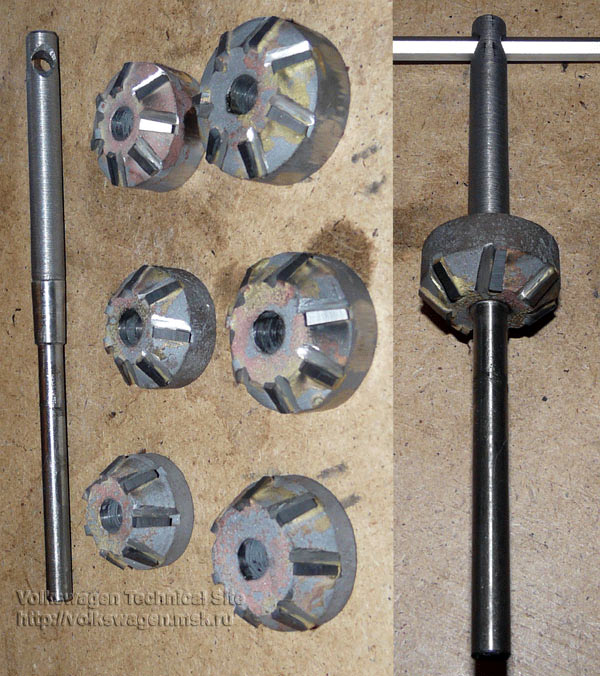
Вот, примерно так =)
А, еще — некоторые говорили что после развертки седел притирать не надо, но я на всякий случай притер, клапана все же старые. Притирал до тех пор пока все клапана в собраном виде не стали держать керосин 3 минуты, как по мануалу.
Инструмент притирки присосочный (жигулевские варианты с карданчиком и пружинкой меня не устроили ужасным качеством. Не хотелось оставлять задиры на срержнях клапанов)