Из чего делают тормозные колодки или почему скрипят тормоза?
Из чего делают тормозные колодки или почему скрипят тормоза?
Мнение экспертов «АВТОМОБИЛЬ»:
Для начала — небольшой ликбез. Тормозная колодка состоит из двух частей — каркаса и фрикционной накладки. Технология изготовления колодок и проста, и сложна одновременно. У каждого производителя своя рецептура, и от оптимального подбора компонентов во многом зависят свойства конечного продукта. В состав смеси входят до двух десятков составляющих.
Фрикционные смеси для колодок, можно разделить на асбестовые и без асбестовые. Асбест, используемый в качестве армирующего материала – это недорогой и вполне традиционный вариант, который применяют для изготовления обычных тормозных колодок. Без асбестовые тормозные колодки – это уже следующий этап развития технологий. В них в качестве армирующего материала используют стальную вату, медную или латунную стружку или полимерные материалы.
Доказано, что на интенсивность изнашивания тормозного диска достаточно сильное влияние оказывает материал тормозной колодки. Например, исследование шести различных материалов тормозных колодок отечественного и зарубежного производства, в которых связующим является фенолформальдегидная смола, а твердыми включениями — стальная высечка (вата), слюда, алюминиевая и латунная (медная) стружка, показало, что материалы тормозных колодок с содержащимися в них грубыми и твердыми стальными и латунными включениями изнашивают тормозной диск больше, чем с содержанием алюминиевых и латунных (медных) включений более мелкой фракции.
Еще одной проблемой является скрип, появляющийся при торможении даже на новых колодках. Бытует мнение, что появление этого скрипа свидетельствует о низком качестве колодок. Это в корне неверно. Над этой проблемой безуспешно бьются все без исключения производители, и до настоящего времени остаются невыясненными причины появления скрипа. Единственное, что бесспорно: скрип — это высокочастотные автоколебания. Так как причина их появления не может быть устранена вследствие ее невыясненности, то борются уже с последствиями. Как правило, рецепт один — на обратную сторону тормозных колодок производители автомобилей прикрепляют механизмы, предназначенные для гашения подобных колебаний – различные противоскрипные пластины, скобы, пружинки и т.д., а также предусматривают нанесение специальной консистентной суппортной смазки.
Известные причины скрипа:
■ Изношенность поверхности тормозного диска или механизма суппорта (поршней, направляющих);
■ Отсутствие всех или некоторых элементов противоскрипных пластин и пружин, предусмотренных заводом-изготовителем автомобиля.
■ Отсутствие смазки на элементах антискрипной системы колодок.
И напоследок, об эксплуатации тормозов. Водитель всегда должен помнить о том, что менять тормозные колодки следует в сроки (в зависимости от пробега), указанные в руководстве на данную модель автомобиля. Обычно это происходит каждые 10-12 тыс. км пробега. Если вы сторонник агрессивной манеры езды, в этом случае проверять состояние тормозных накладок нужно регулярно. Если их толщина составляет или приближается к критической отметке (2-3 мм), колодки следует менять в обязательном порядке. Не дожидаясь неприятностей!
УСТРАНЕНИЕ СКРИПОВ ДИСКОВЫХ ТОРМОЗОВ.
■ Снимите тормозные колодки;
■ Очистите колодки и суппорт, используя сжатый воздух или тряпку, пропитанную спиртом. Внимание: не вдыхайте пыль, осевшую на деталях тормозного механизма!
■ Нанесите консистентную смазку или высокотемпературную пасту, например. SumicoBG4025G или Haskey Slipkote 211. в следующие места:
■ на все доступные поверхности оснований тормозных колодок,
■ на переднюю сторону поршня;
■ на опорную поверхность суппорта;
■ на направляющие втулки суппорта;
Внимани е! Смазка или паста не должна попадать на тормозные накладки и поверхность тормозного диска. Если это произошло, протрите поверхность тряпкой или промойте спиртом.
■ Установите тормозные колодки.
Отзывы пользователей сайта:
MAXX_1972^ : Могут скрипеть и родные, оригинальные колодки, если уже изношены суппорт или тормозные диски. Как правило скрипят родные колодки, лечится заменой (я себе поставил германские не помню какая фирма) и забыл про скрип.
Vic-tor111: Проблема состоит в том что, нужно правильно эксплуатировать и обслуживать тормозную систему. А фрикционный материал здесь не причём. Часто писк появляется из-за изношенного диска и новой (не плотно прилегающей ) колодки, которая начиная притираться не равномерно по отношению к изношенной поверхности диска, при этом находящейся в суппорте, она может перекашиваться, так как потерялись с наружной стороны прижимные скобоки-пружины и лепестки. А так же антипискуны!
Xellus$: Прочитав FAQ, при замене колодок, очистил от грязи, отложений и прочего посадочные места колодок, а так же смазал чутка. Писк пропал. Походу из-за не идеально ровной поверхности диска, при торможении, колодки при прижимании к диску начинают совершать частые движения вдоль направления оси колеса, что приводит к трению колодки о посадочное места, а отсюда, и к возникновению звука.
Тормозные накладки — виды, способы производства. Материал фрикционных накладок.
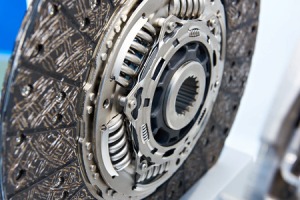
Накладка фрикционная тормозная – это часть тормозной колодки автомобиля, благодаря которой создается тормозной момент. В основе работы устройства – сила трения. В момент торможения изделие взаимодействует с металлическим барабаном, поглощая кинетическую энергию автомобиля.
Снижение скорости и остановка транспорта происходит благодаря силе трения. Плотно прикрепленная к металлической части тормозной колодки накладка способствует торможению. Кинетическая энергия движения транспортного средства преобразуется в тепловую, которую колодка и тормозной диск рассеивают в окружающей среде.
Устанавливаются в дисковых, конических, барабанных тормозах:
легковых машин;
грузовиков;
сельскохозяйственной и промышленной техники.
ОАО «Тамбов АТИ» специализируется на производстве накладок тормозных для грузовых автомобилей отечественного и иностранного производства, а также для высоконагруженных транспортных средств (ракетовозов, автомобильных кранов и т.п.)
Качественные накладки на тормозные колодки обеспечивают эффективное торможение даже при высокой частоте и сложных условиях.
Разновидности тормозных накладок
По назначению накладки бывают для тормозных механизмов:
Накладки для барабанных тормозных механизмов выполнены в виде дугообразной пластины, наружный радиус которой равен внутреннему радиусу барабана. Устанавливаются в каждом колесном тормозном механизме по две штуки.
Накладки в виде плоских серпообразных пластины используют для дисковых тормозов.
По месту монтажа:
установка в колесных тормозных механизмах;
установка в механизме стояночного тормоза.
Материалы изготовления накладок
Изготавливают накладки тормозных колодок из смеси полимеров, асбестов и других веществ. Раствор включает в себя множества различных компонентов. В качестве основы выступает либо асбест, либо полимер.
Поэтому все эти накладки делятся на две большие категории: асбестовые и безасбестовые.
Асбестовые
В основе изделия – асбестовые волокна, в частности хризотил-асбест. Он используется в качестве каркаса, скрепляя и удерживая остальные составляющие. Изделия получаются мягкими, но отличаются высоким коэффициентом трения. Значительно снижают износ тормозного механизма.
Безасбестовые
В качестве основного компонента используются полимеры или минеральные волокна. Более жесткие и шумные, по сравнению с асбестовыми. Но являются менее вредными для окружающей среды.
В качестве дополнительных компонентов каждый производитель использует разные материалы: металлическую стружку, каучук, керамику, медь, полимеры.
Состав смеси постоянно дорабатывается, меняется процентное соотношение компонентов. Производители держат в секреты собственные рецепты и разработки.
Наше предприятие производит фрикционные накладки тормозных колодок как из асбестовых, так и безасбестовых материалов.
Способы производства тормозных накладок
Для производства тормозных фрикционных накладок готовят смесь из основного компонента и дополнительных веществ. Затем помешают в форму и под пресс либо при стандартных температурах, либо при высоких.
При стандартных температурах
Смешанные компоненты укладывается в подготовленные формы, попадают по пресс без какого-либо воздействия температур. Некоторые компании подвергают накладки воздействию высоких температур уже после формовки. Такие изделия стоят дешевле, но не отличаются долговечностью.
При высоких температурах
Раствор укладывают в форму и прессуют под воздействием высокой температуры. Изготовленные таким способом фрикционные тормозные накладки отличаются долгим сроком службы. Независимо от типа прессования, конечный этап изготовления – шлифование.
Производители фрикционных накладок учитывают конструктивные и технические особенности транспортных средств, поэтому для каждого автомобиля создаются отдельные модели накладок.
Для определения степени износа тормозных накладок и необходимости их замены используют один из трех индикаторов: специальную метку, углубление или ступеньку. Некоторые производители рекомендуют менять накладки каждые 15 000 км пробега.
Ассортимент фрикционных накладок тормозных колодок производства ОАО «Тамбов АТИ» можно посмотреть в Каталоге.
Также у нас вы можете заказать изготовление тормозных накладок по чертежу.
Тормозные колодки: конструкция, свойства, эксплуатация
Исправная тормозная система автомобиля — это гарантия безопасности водителя и пассажиров на дороге. С этим трудно не согласиться. Безусловно, исправность каждой детали тормозной системы имеет огромное значение. Но, пожалуй, одним из важнейших элементов тормозной системы являются тормозные колодки. Ведь именно от состояния тормозных колодок во многом зависит эффективность торможения. В процессе торможения колодки плотно прижимаются к тормозным дискам или барабанам, соединенным с колесами авто. Под воздействием силы трения скорость вращения дисков или барабанов, и соответственно колес, снижается.
Для начала, давайте разберемся, что собой представляют тормозные колодки, и какие эксплуатационные свойства колодок имеют наибольшее значение.
Тормозная колодка состоит из металлической пластины (основы) и накладки. Основу, как правило, изготавливают из стали. В качестве накладки используют фрикционный материал, то есть материал с высоким коэффициентом трения. Основные эксплуатационные характеристики тормозных колодок определяются свойствами фрикционного материала накладки. Разумеется, чем данные характеристики выше, тем качество колодки лучше.
Основой фрикционного материала является армирующий компонент, от которого зависит стабильность свойств, а также прочность тормозных колодок. Раньше в качестве армирующего компонента использовали асбест. Он способен обеспечить стабильные характеристики фрикционного материала, но представляет опасность для здоровья человека. Поэтому современные тормозные колодки не содержат асбест. А в качестве армирующего компонента фрикционных материалов используют стальные волокна, медную, латунную стружку, армирующие нити из кевлара, полимерные соединения, органические волокна и т.д. Отличными эксплуатационными свойствами обладают фрикционные материалы, в состав которых входит керамика. Тормозные колодки с накладками из таких материалов называют керамическими.
Кроме армирующего компонента, в состав фрикционного материала тормозных колодок также могут входить специальные наполнители, различные модификаторы, смолы и другие составляющие. Но чаще всего производители держат в секрете состав материала, из которого они изготавливают накладки для тормозных колодок.
Одной из главных характеристик тормозной колодки является коэффициент трения и его стабильность при различных температурных режимах. Для изготовления неоригинальных тормозных колодок, предназначенных для условий обычного дорожного движения, используют накладки из фрикционного материала с коэффициентом трения 0,25 – 0,35. Коэффициент трения оригинальных колодок находится в диапазоне от 0,35 до 0,5. Применение колодок с довольно низкими коэффициентами трения, как правило, продлевает тормозной путь, соответственно снижая уровень безопасности. При интенсивном торможении коэффициент трения колодок может снижаться вследствие повышения рабочей температуры, поэтому для восстановления нормальных показателей колодке необходимо остыть. Но не стоит думать, что слишком высокие фрикционные свойства будут гарантировать высокую эффективность торможения. В таком случае сильное давление на педаль тормоза может быстро привести к блокировке колес, и автомобиль станет неуправляемым.
При эксплуатации тормозные колодки могут нагреваться до очень высоких температур. Поэтому еще одним важным свойством колодок является термостойкость. Обычно на машины, используемые для передвижения (включая быструю езду) по городским дорогам, устанавливают тормозные колодки, способные выдержать рабочие температуры до 300 °C – 350 °C. Спортивные тормозные колодки, предназначенные для гоночных авто, способны работать при диапазоне рабочих температур до 800 °C – 900 °C. Но для ежедневной эксплуатации в городских условиях такие колодки не подходят, так как не успевают прогреться (их прогрев наступает при 100 °C – 200 °C) и торможение будет неэффективным. Именно поэтому устанавливать спортивные тормозные колодки на обычные машины не имеет смысла.
Высокие рабочие температуры тормозных колодок могут привести к нагреву других элементов тормозной системы, включая тормозную жидкость. Известно, что закипание тормозной жидкости существенно снижает эффективность работы тормозов, и даже приводит к полному их отказу. Для предотвращения такой ситуации между металлической пластиной и фрикционной накладкой в тормозной колодке часто устанавливается специальная прослойка. По сути, она играет роль некоего теплового барьера между нагретой поверхностью колодки и другими элементами тормозной системы, в частности тормозного суппорта и жидкости.
Таким образом, из всего сказанного выше можно сделать вывод, что качественные тормозные колодки должны изготавливаться из экологически чистых материалов и обладать:
- стабильным коэффициентом трения при перепадах температуры и изменении скорости вращения тормозного диска;
- стойкостью к высоким температурам;
- высокой прочностью и износостойкостью;
- способностью поглощать тепло нагретой поверхности фрикционного материала;
- отличной демпфирующей способностью и способностью предотвращать шум для обеспечения комфортного торможения.
Для тормозов дискового и барабанного типа используют соответственно дисковые и барабанные тормозные колодки. Дисковые колодки имеют более стабильные характеристики, чем колодки барабанного типа.
Со временем тормозные колодки изнашиваются и подлежат замене. Об износе тормозных колодок может свидетельствовать чрезмерный шум (скрип, писк) при торможении, слишком слабые или наоборот очень резкие тормоза, а также пыль на дисках с примесью металлической стружки. Чтобы предупредить водителя об износе колодок и необходимости их замены, на них устанавливаются специальные датчики износа. Они бывают механические и электронные. При использовании механического датчика изношенная колодка будет издавать резкий и очень неприятный скрип. Во втором случае водитель узнает об износе тормозной колодки благодаря подсвеченному индикатору на панели приборов.
Разумеется, что для каждого авто имеются свои рекомендации по срокам замены тормозных колодок. В среднем ресурс колодок составляет от 8 до 12 тыс. км пробега. Но скорость износа данного элемента тормозной системы зависит от различных факторов, например от качества колодок, стиля вождения, условий эксплуатации и т.д. Интересен тот факт, что передние тормозные колодки всегда подвержены большему износу, чем задние. Связано это с тем, что именно передние колодки испытывают основную нагрузку. Задние тормозные колодки, как правило, служат примерно в три раза дольше.
Не забывайте, что заменять тормозные колодки необходимо сразу на обоих передних или задних колесах. В противном случае, изношенная колодка с одной стороны и новая с другой будут тормозить колеса с разной эффективностью. А это неизбежно приведет к потере управляемости авто.
После замены новые тормозные колодки должны «притереться». В период притирки, примерно первых 300 км (но для каждого авто разные показатели), эффективность торможения может быть снижена, а сами колодки могут скрипеть. Поэтому водителю нужно быть предельно осторожным при торможении.
Купить тормозные колодки сегодня не составит труда. Найти их можно в любом магазине автозапчастей, включая интернет-магазины. Выбирая тормозные колодки для вашего авто, следуйте рекомендациям производителя, указанным в технической документации. Учтите, разные колодки предназначены для разных нагрузок. Поэтому перед покупкой лучше лишний раз убедиться, что колодки действительно подойдут для вашей машины. Помните, только качественные и правильно подобранные тормозные колодки обеспечат эффективное торможение и минимальный тормозной путь при любых климатических условиях. Более того, они позволят сохранить отличное состояние тормозных дисков и барабанов на протяжении длительного срока эксплуатации. Использование колодок низкого качества наоборот ускорит износ других элементов тормозной системы.
Обратите внимание, что на новых высококачественных тормозных колодках обязательно присутствует маркировка, соответствующая европейскому (ECE R90) или американскому (SAE) стандарту качества. Более того, поверхность новых колодок должна быть ровной, без повреждений и сколов. Фрикционные накладки не должны содержать глубоких трещин и отделяться от стальных пластин.
На современном рынке автозапчастей представлен широкий ассортимент тормозных колодок различных торговых марок. Купить тормозные колодки от ведущих производителей можно и в Хмельницком. В настоящее время на полках магазинов автозапчастей можно найти как оригинальные тормозные колодки, так и более дешевые аналоги. Как правило, часть колодок ОЕ качества, отвечающие всем требованиям производителей автомобилей, попадает в свободную продажу, но покупка оригиналов потребует больших финансовых затрат. Тормозные колодки, изначально предназначенные для вторичного рынка автозапчастей, стоят на 30 – 70 % дешевле оригиналов, и часто не уступают им по качеству. В продаже также можно встретить бюджетные тормозные колодки низкого качества по невысоким ценам.
Как делают тормозные колодки
Многие не задумываются о том, какое значение в безопасности движения имеют тормозные колодки. Зачастую при ТО мы пытаемся сэкономить, и вместо рекомендованного производителем «оригинала» выбираем неоригинальные колодки известных марок – поставщиков для разных конвейеров, либо что-нибудь еще попроще.
Действительно, зачем переплачивать, особенно, если вы ездите аккуратно? А если что-то случится, например, экстренное торможение, окончившееся в бампере впереди идущего авто, то винить вы, скорее всего, будете не колодки, а самого себя. Даже если причина, на самом деле, в плохих колодках.
Вместе с тем, даже покупка колодок с известным брендом на этикетке не гарантирует высоких и стабильных характеристик. Процент подделок на этом рынке очень высок, и купить «левак» можно на любой популярной интернет-площадке и в практически любом магазине автозапчастей.
Впрочем, о подделках мы поговорим в другой раз, а сегодня я предлагаю перенестись на производство и посмотреть, как в России делают тормозные колодки. Специально для этого я отправился в город Тверь, где в промзоне на окраине расположен небольшой «колодочный» завод.
О производстве
История этого производства началась в 2011 году, когда один из европейских «автокомпонентных» брендов решил открыть в России завод по производству тормозных колодок для поставки на конвейеры автозаводов, выпускающих автомобили иностранных марок. Таким образом, производители могли бы увеличить процент локализации своих автомобилей в том числе за счет колодок.
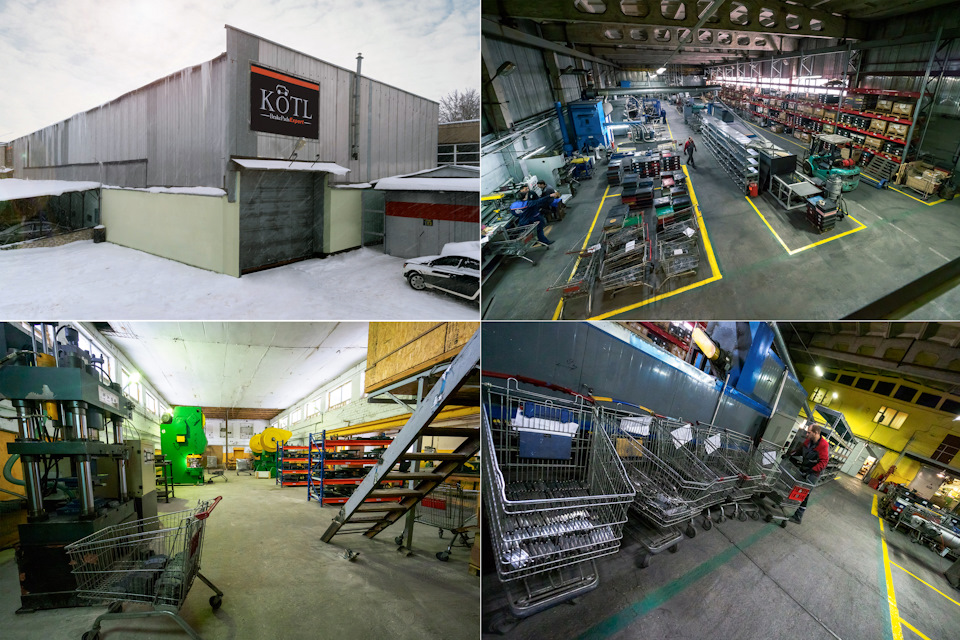
Производство было спроектировано европейскими специалистами. Был осуществлен подбор оборудования, разработана оптимальная рецептура фрикционных смесей.
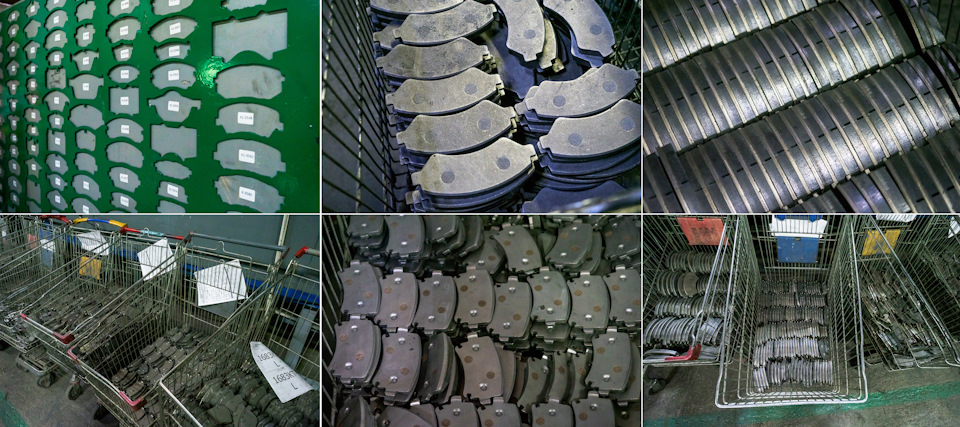
Кризис внес свои коррективы – долгожданных заказов от автозаводов не последовало, и вскоре доля иностранцев в бизнесе была выкуплена российскими партнерами. В 2014 году началась история торговой марки Kotl, работающей на вторичный рынок. Сегодня мощность производства составляет 500 000 комплектов колодок в год, на заводе работает 58 сотрудников. Номенклатура составляет 225 наименований колодок, преимущественно, для иномарок.
Теперь пройдемся по технологической цепочке.
Каркас колодки
Тормозная колодка состоит из металлического каркаса и приформованной к ней фрикционной части. Соответственно, первый этап – это изготовление каркаса.
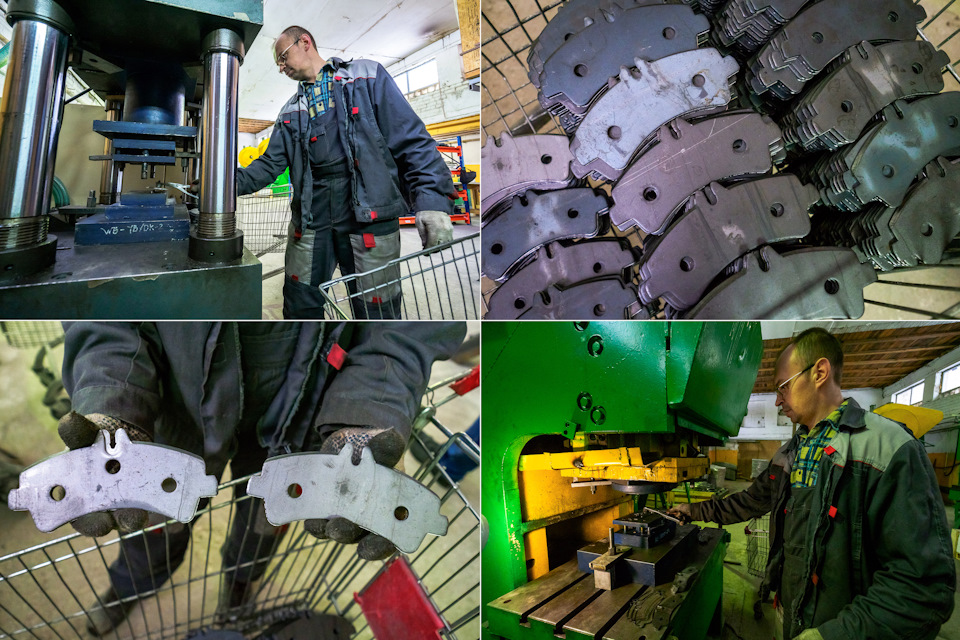
Большую часть из используемых каркасов делают тут же, на заводе. При помощью вырубных штампов, механических и гидравлических прессов из листового металлопроката производства НЛМК формируется сам каркас, а также соответствующие элементы к нему — пазы для крепления аксессуаров, отверстия для электрических датчиков и так далее.
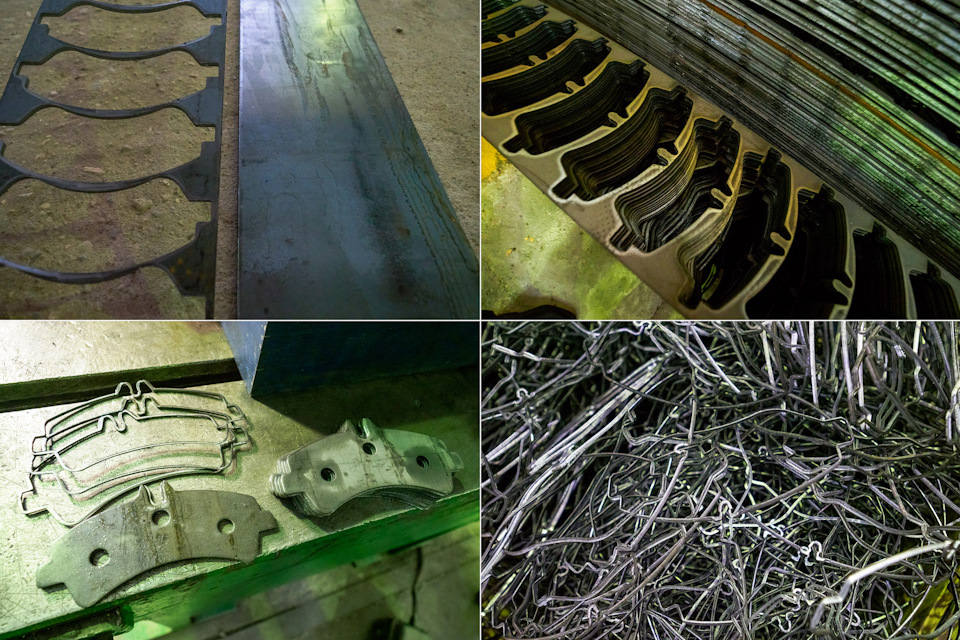
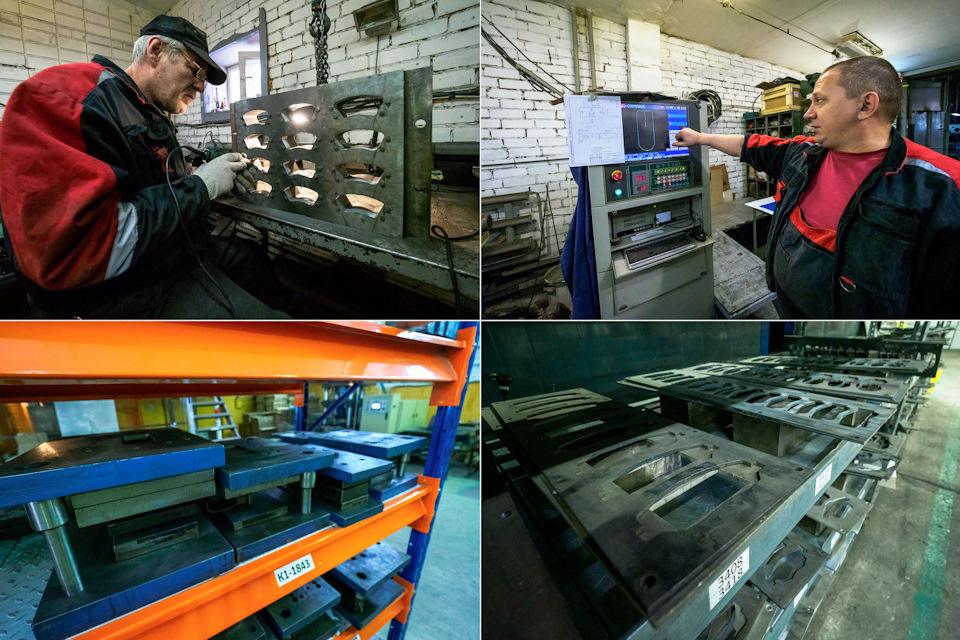
Часть каркасов закупается на стороне – в основном, это каркасы для отечественных автомобилей, которые широко распространены, что позволяет сэкономить на штампах, которые, к слову, на заводе изготавливают самостоятельно, используя в том числе электроэрозионные и фрезерные станки с ЧПУ.
Часть «сторонних» каркасов выполнена методом лазерной резки.
Фрикционная смесь
Основная задача для производителя колодок для массовых автомобилей – это сохранение стабильности коэффициента трения, независимо от степени нагрева колодок.
Оптимальным показателем КТ является диапазон от 0.35 до 0.45. Многие производители, в том числе, KOTL, маркируют свои колодки по системе SAE двухбуквенным индексом. Например, FF означает что указанный выше диапазон коэффициента трения сохраняется и при холодной колодке, и на средней нагретости, и на горячей. Некоторые компании проводят испытания самостоятельно, в данном случае, испытания по температурным диапазонам проводятся в НАМИ в рамках сертификации продукции.
Применяемые фрикционные смеси относятся к классу низкометаллических. Состав смеси, соотношение компонентов, и, самое главное, режим прессования – все это напрямую влияет на характеристики, поэтому именно здесь и скрыта важная часть ноу-хау компании.
Фрикционная смесь – это микс из модификаторов трения, структуро-образующих веществ и наполнителей. Когда-то в качестве матрице-образующего материала широко применялся асбест, обладающий очень хорошими характеристиками стабильности и теплоотвода, но позже он был признан канцерогеном, и его использование во фрикционной промышленности было прекращено.
Вместо асбеста сегодня для создания матрицы используются различные синтетические волокна – арамидные, полиакрилатнитридные. Технологи KOTL для своих смесей выбрали более дорогой, но оптимальный с точки зрения свойств материал – оригинальный кевлар, производимый американской компанией Dupont. На вопрос, почему кевлар – не российского производства, руководители пожимают плечами, мол, весь российский кевлар идет на производство бронежилетов, и все, что доступно на рынке – измельченный «вторичный» кевлар, получаемый из содержимого списанных бронежилетов. По свойствам такой материал серьезно уступает «первичному» кевлару, зато дает право производителю гордо написать «кевлар» в рекламе.
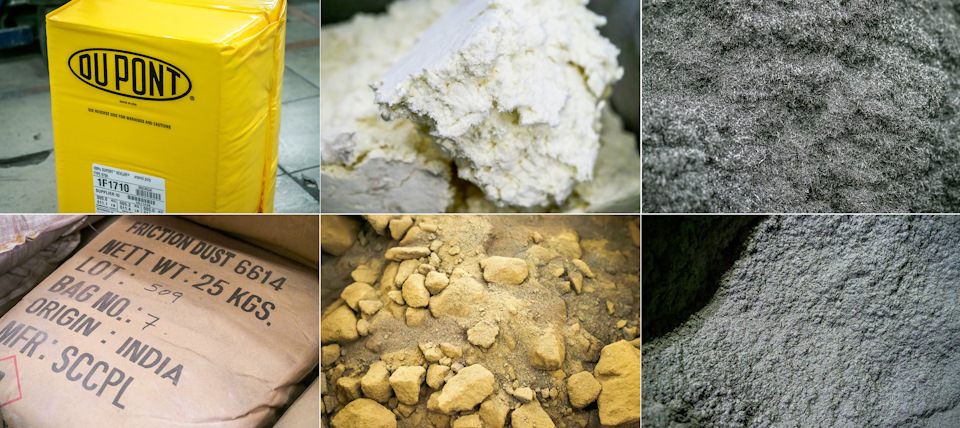
Кевлар организует структурную матрицу. В качестве наполнителей используются различные бариты и мелы. В состав смеси также входят модификаторы трения. Например, медный порошок предназначен для лучшего теплоотвода и стабилизации трения. Еще один важный компонент – так называемая пыль трения, представляющая собой измельчённую скорлупу орехов кешью. Этот продукт используется фрикционщиками испокон веков, производят пыль трения в Индии.
Также в состав смеси входит металлошерсть — рубленое металлическое волокно. В России данный продукт в хорошем качестве не производится, и его поставляют из Китая (где его делают из российской проволоки). Крупнейшее европейское производство металлошерсти расположено в Боснии.
Кроме кевлара, металлошерсти и пыли трения, все остальные компоненты фрикционной смеси (графит, сера, силикат циркония, барит и т.д.) производятся в России.
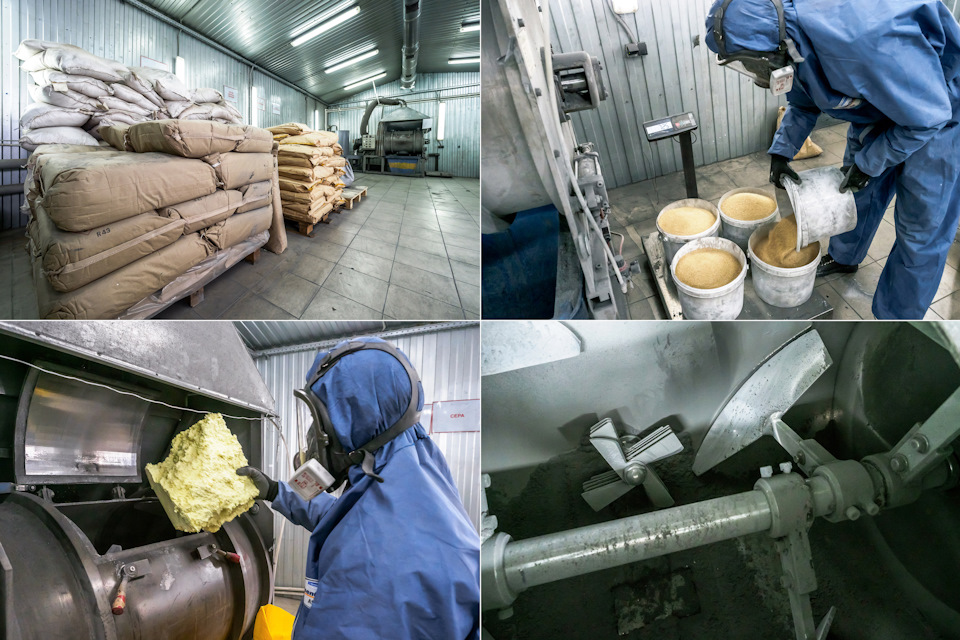
Компоненты смеси смешиваются в определенной пропорции (согласно технологической карте) в специальном миксере по особой программе. После этого смесь выстаивается, и попадает в цех прессования.
Прессование
Этот этап начинается с предпроизводственной подготовки ранее изготовленных каркасов. Они подвергаются машинной дробеструйной очистке – удаляются окалины, окислы и заусенцы.
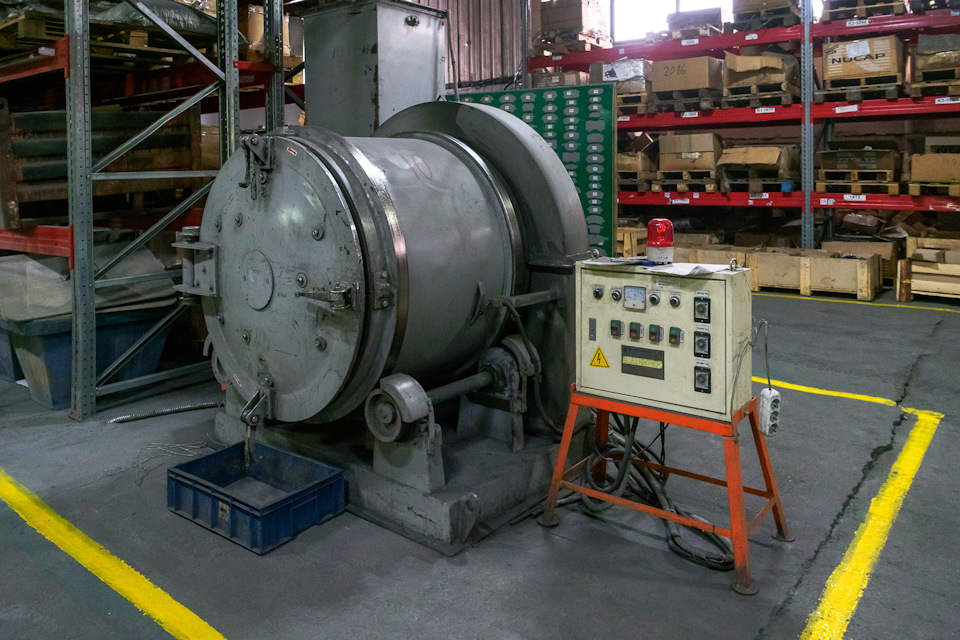
Формируется поверхность для максимальной адгезивности.
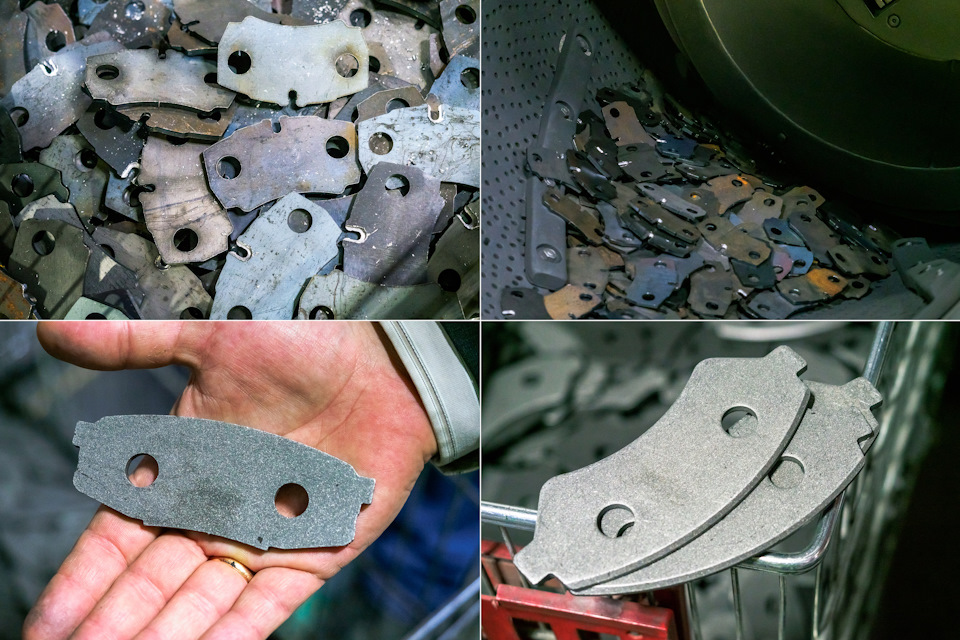
Далее на каркас наносится термостабилизационный клей (российского производства). Подготовленные таким образом каркасы поступают на участок прессования, где смесь соединяется с каркасом.
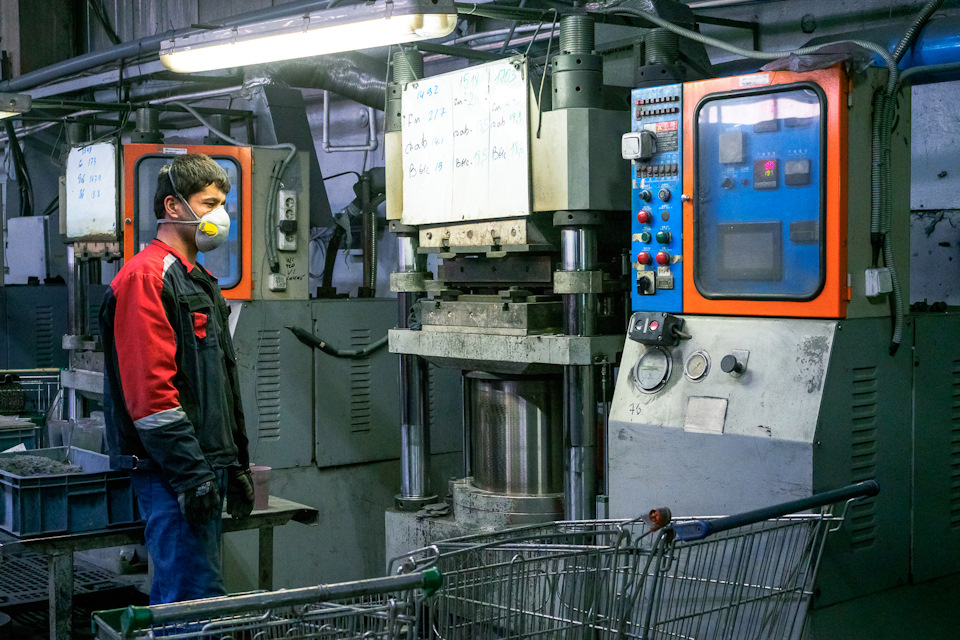
Смесь засыпается в изготовленные в слесарном цеху специальные пресс-формы (уникальные для каждой модели колодок), после чего сверху устанавливается каркас и пресс начинает свою работу.
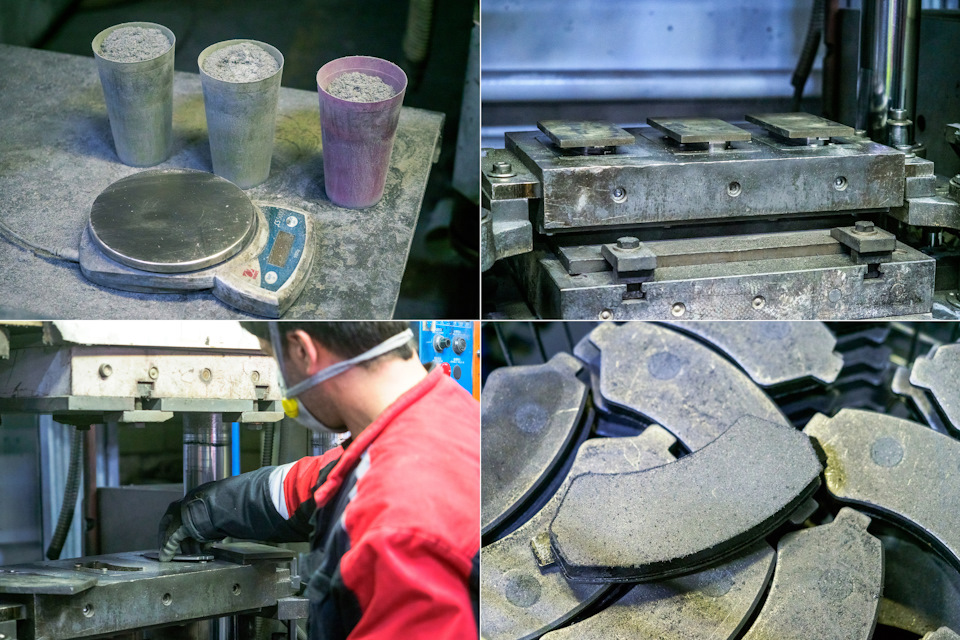
Прессование выполняется «горячим» методом, для того чтобы уже на первом этапе сформировалась структура смеси, вышли первоначальные газы, обусловленные присутствием в составе фенольной смолы. В процессе происходит несколько «подпрессовок», несколько «прогазовок». При помощи пирометров контролируется температура. Также под контролем находится высота, чтобы не было недо- или перепрессовок. Управляемая компьютером программа прессования, соответствующая конкретной технологической карте – еще одно ноу-хау компании.
После прессования колодки попадают на участок термостабилизации.
Термостабилизация
Программа термостабилизации – это чередование режимов нагрева и остывания. Процесс происходит в специальной печи и занимает от 8 до 12 часов, в зависимости от типа колодки и ее назначения. Например, колодки для коммерческого транспорта «прожигаются» дольше, и при более высокой температуре. Печь работает в автоматическом режиме по технологической карте.
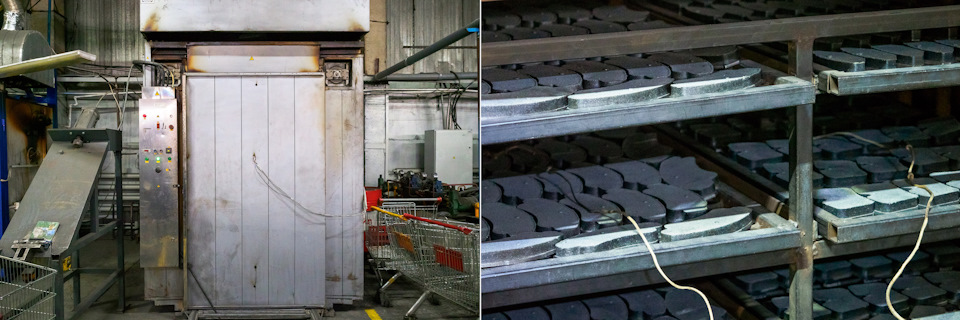
Необходимая температура выдерживается при помощи термодатчиков, расположенных в четырех рабочих зонах. В случае выхода показателей за пределы нормы, печь автоматически отключается, отправляя соответствующий сигнал в управляющую систему. Все параметры и логи процессов сохраняются в облачной системе, к которой инженеры и руководители производства имеют удаленный доступ.
В процессе термостабилизации происходит окончательное спекание смол и формирование структуры колодки. После этого колодки будут практически готовы к использованию – для их приработки будет достаточно 20-30 обычных торможений.
Производственники особенно подчеркивают, что высокие характеристики достигаются без использования так называемого «скорчинга» — «ударного» нагрева контактной части колодки до 650-700 градусов Цельсия. С точки зрения тверских инженеров, этот «стрессовый» процесс не идет на пользу материалу колодок, в отличие от другой, также используемой на производстве, технологии – аналога разработки COTEC от TRW.
Специальное покрытие, нанесенное на рабочую поверхность, позволяет добиться максимального коэффициента трения с первого нажатия педали тормоза. Из-за высокой стоимости данное покрытие применяется только на «премиальных» колодках (отличить их легко по цветному покрытию рабочей поверхности колодки).
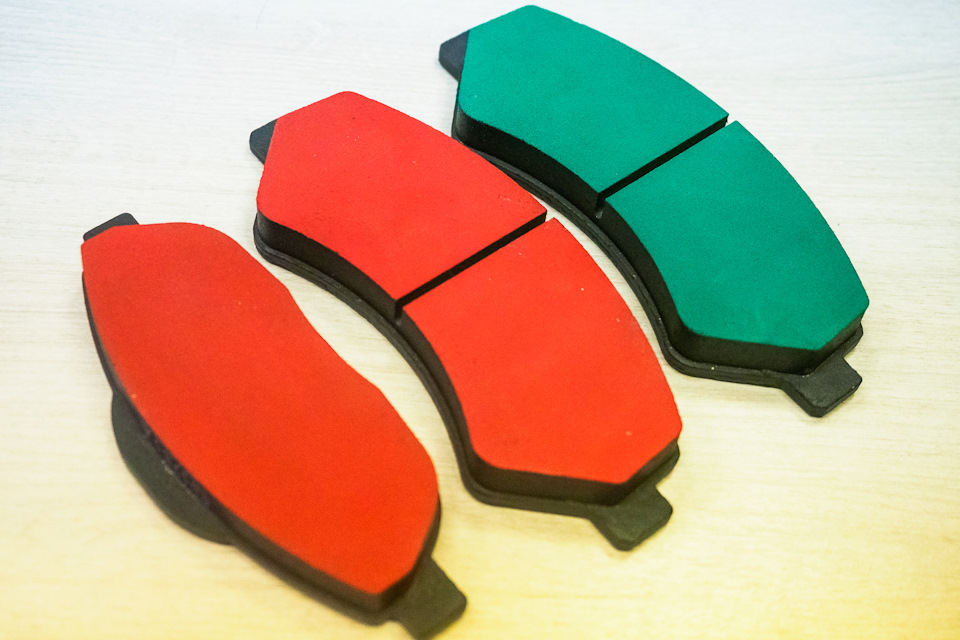
Но не будем отходить от темы, ведь нас ждет следующий этап жизненного цикла тормозной колодки – механическая обработка.
Механическая обработка
На данном этапе происходит окончательное формирование размера колодки по ее габариту, рекомендованному производителем тормозной системы либо автомобиля, придание ей необходимого внешнего вида, формирование пропилов (для отвода «мусора») или скосов (для лучшей притирки и снижения шумовой нагрузки).
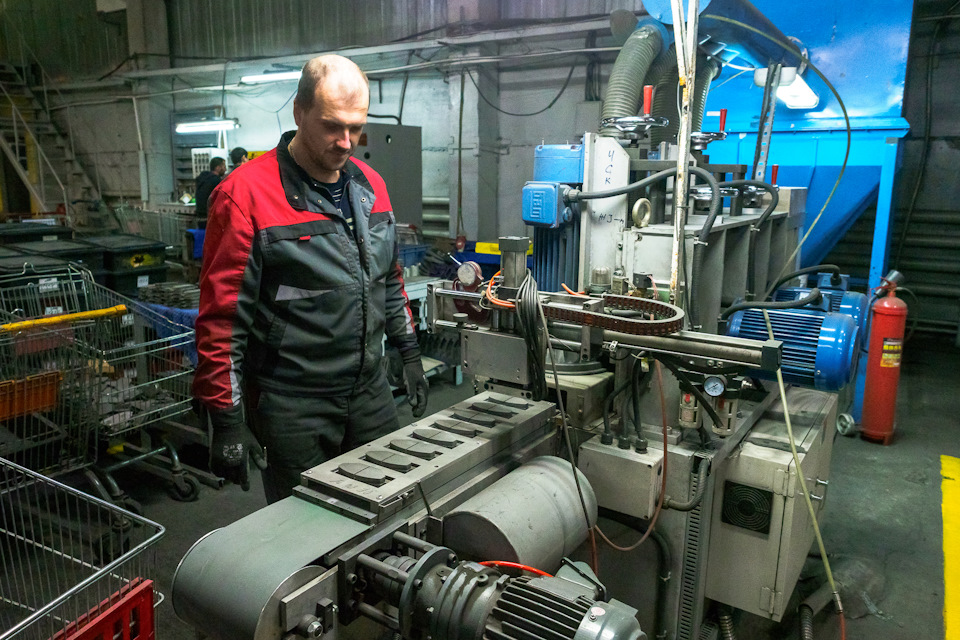
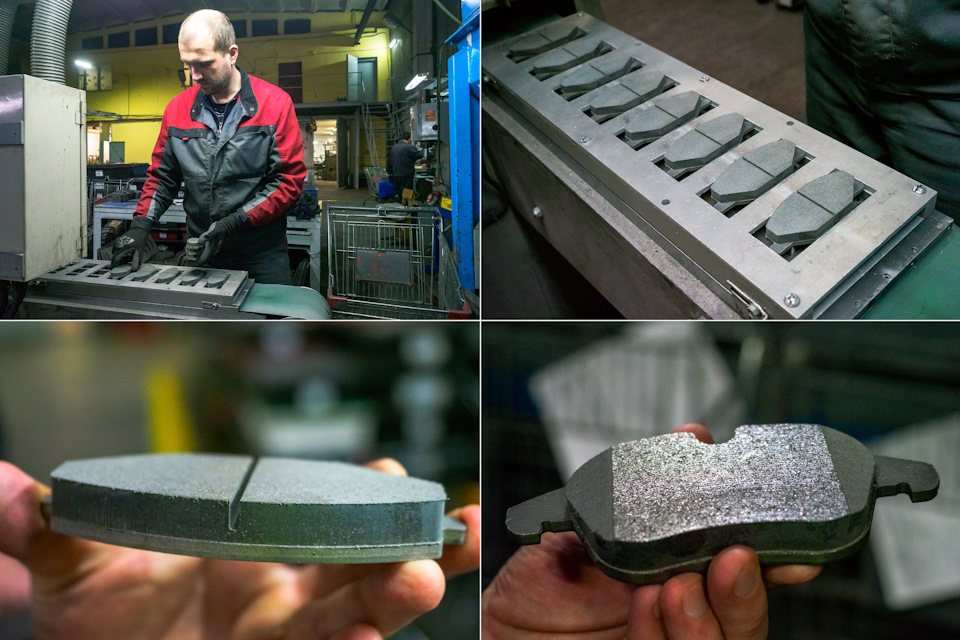
После этого колодки направляются на покраску.
На данном этапе на колодки наносится антикоррозионное покрытие методом порошкового напыления полимерной краски в туннельной печи конвейерного типа.
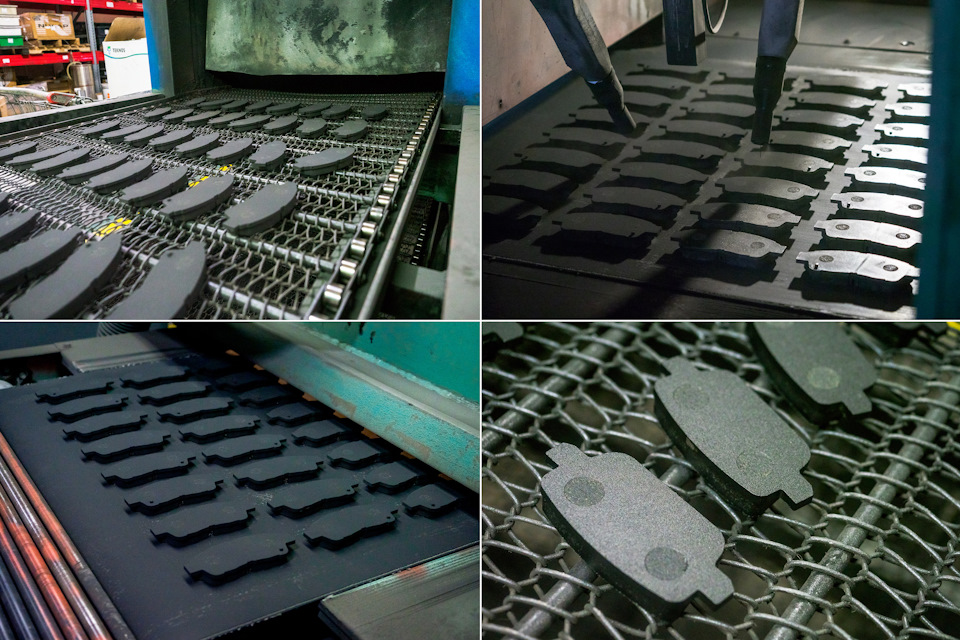
Процесс практически полностью автоматизирован, благодаря чему достигается высокое качество покраски. Процесс прохождения конвейера занимает около 45 минут. После этого мы получаем практически готовый продукт – осталось установить аксессуары и нанести маркировку.
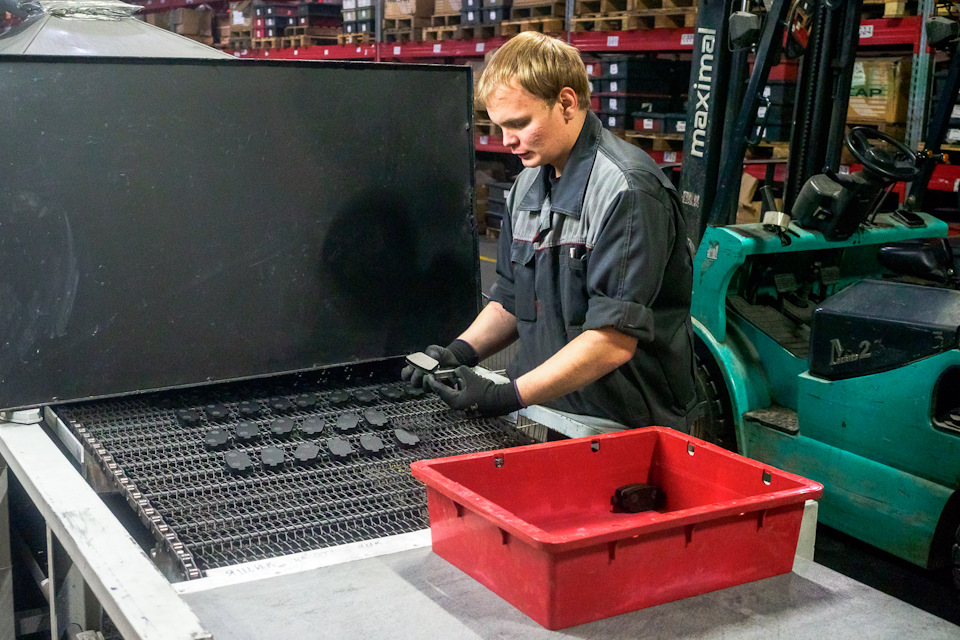
Комплектация
На финальном этапе происходит маркировка колодок и установка аксессуаров – датчиков износа (механических или электрических), пружинки, противошумные пластины. Поставщиком аксессуаров выступает итальянская компания Daico – китайские комплектующие имеют нестабильное качество, а в России производятся лишь самые простые виды «навески».
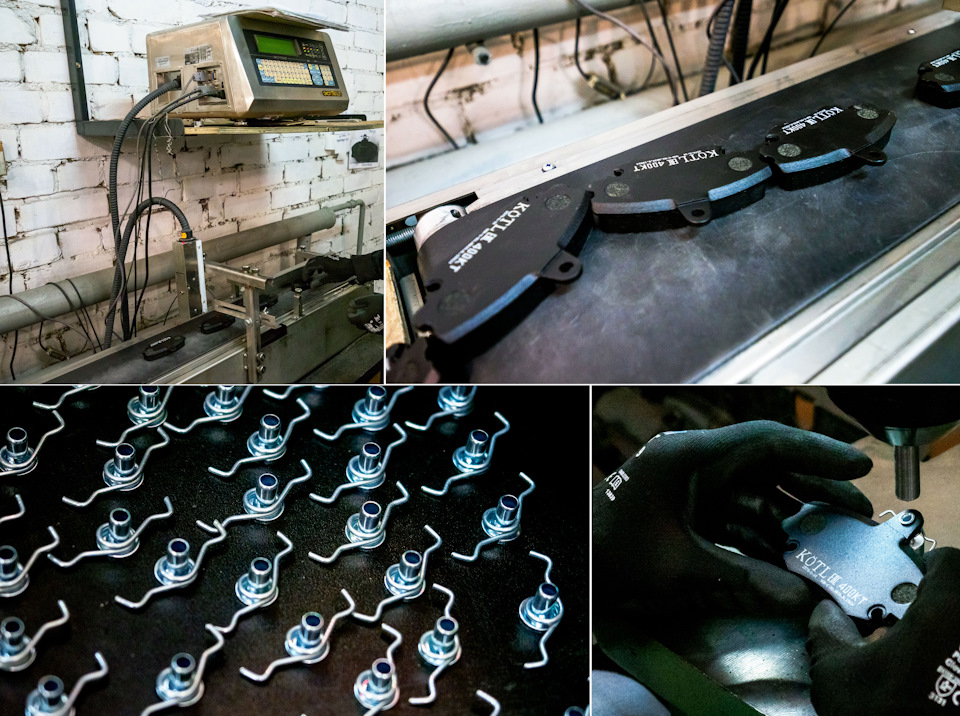
Примечательно, что маркировка на колодке позволяет проследить весь ее путь по производству – не только конкретную технологическую карту, но и логи производимых процессов по данной партии.
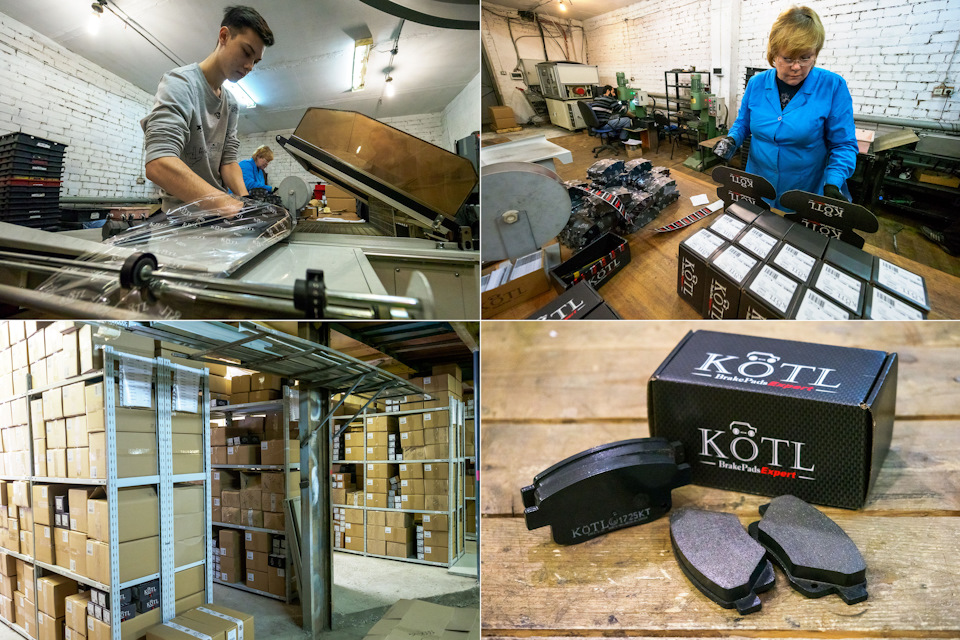
Колодки закатываются в термовакуумную пленку, после чего упаковываются в коробки. Коробки отправляются на склад, а оттуда – к потребителям, но лишь после того, как образцы партии пройдут тестирование.
Тестирование
Образцы каждой партии колодок направляются в собственную технологическую лабораторию на тестирование по ряду показателей.
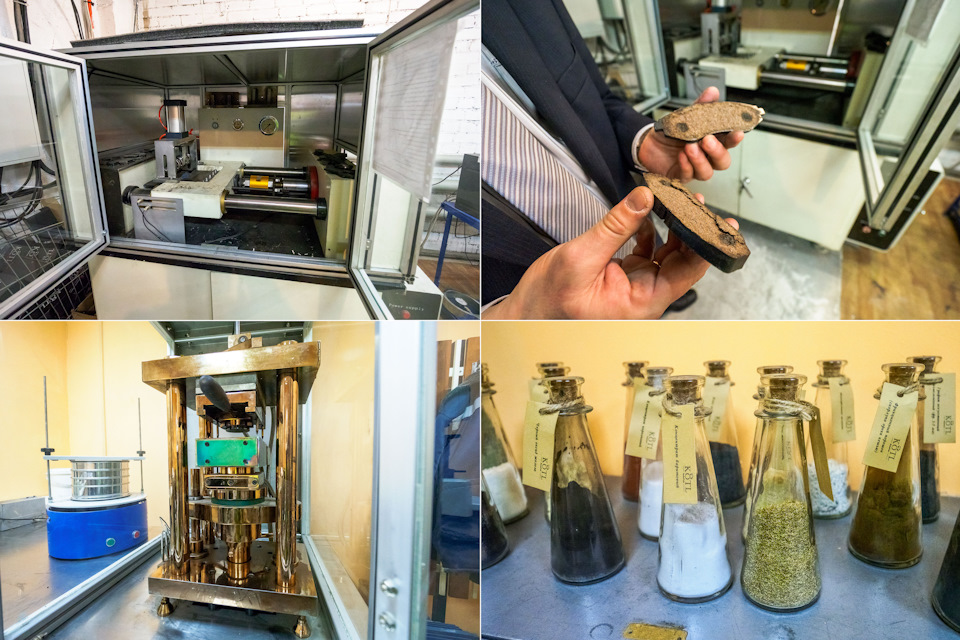
Проводятся тесты колодок на отрыв, сжимаемость, изменение толщины в зависимости от температуры, коэффициент трения при различной температуре. Лишь после успешного прохождения всех тестов партия колодок готова к отгрузке.
Будем надеяться, что этот репортаж был для вас полезным. Если так, то делитесь, пишите комментарии, задавайте вопросы по производству, технологиям и колодкам вообще – к ответам я подключу технических специалистов!