Элементы поршня
1. Перечислите элементы поршня и объясните их назначение, объясните условия работы поршня.
В конструкции поршня принято выделять следующие элементы:
головку 1 и юбку 2. Головка включает днище З, огневой (жаровой) 4 и
уплотняющий 5 пояса. Юбка поршня состоит из бобышек б и направляющей части.
Сложная конфигурация поршня, быстро меняющиеся по величине и направлению тепловые потоки, воздействующие на его элементы, приводят к неравномерному распределению температур по его объему и, как следствие, к значительным переменным по времени локальным термическим напряжениям и деформациям
Теплота, подводимая к поршню через его головку, контактирующую с рабочем телом в цилиндре двигателя, отводится в систему охлаждения через отдельные его элементы в следующем соотношении, %: в охлаждаемую стенку цилиндра через компрессионные кольца — 60. 70, через юбку поршня — 20. 30, в систему смазки через внутреннюю поверхность днища поршня — 5. 10. Поршень также воспринимает часть теплоты, выделяющейся в результате трения цилиндра и поршневой группы.
Основные элементы конструкции поршня
- Канавка под первое компрессионное кольцо
- Канавка под второе компрессионное кольцо
- Межкольцевые перемычки
- Канавка под маслосъемное кольцо
- Выборка для слива масла
- «Холодильник»
- Юбка поршня
- Бобышка под пальцевое отверстие
- Разгружающая выборка
- Канавка для стопорного кольца
- Отверстие под палец
- Юбка поршня
- Головка поршня
- Нирезистовая вставка
- Маслоохлаждаемая полость
- Камера сгорания
- Конусный вытеснитель
- Днище поршня
Топливоподкачивающий насос
Этот насос лопастного типа служит для подачи топлива из бака и вместе с нагнетательным регулирующим клапаном создает давление, которое возрастает прямо пропорционально частоте вращения коленчатого вала двигателя.
Насос высокого давления
Насос распределительного типа включает только один плунжерновтулочный комплект для питания всех цилиндров. Плунжер с регулирующей втулкой: 1 — регулирующая спиральная канавка; 2 — регулирующая втулка; 3 — выпускное отверстие; 4 — регулирующая канавка; 5 — плунжер насоса Плунжер не только создает требуемое давление топлива во время его рабочего хода, но и одновременно, вращаясь, распределяет его по отдельным выходным отверстиям. Во время одного оборота ведущего вала плунжер совершает количество тактов, равное числу цилиндров двигателя. Ведущий вал вращает кулачковую шайбу и плунжер, с которым она соединена. Выступы на кулачковой шайбе обеспечивают осевое перемещение плунжера и его вращение (распределение и подачу топлива). Насос продолжает подачу топлива во время рабочего хода до тех пор, пока выпускное отверстие плунжера остается закрытым, и прекращает подачу топлива, как только выпускное отверстие совмещается с отверстием в регулирующей втулке. Регулятор определяет положение регулирующей втулки, которая перемещается на плунжере. Рядный насос с регулирующей втулкой: 1 — плунжер насоса; 2 — контрольная втулка; 3 — управляющий шток регулирующей втулки; 4 — регулирующая рейка Механический регулятор
Шаровая цапфа обеспечивает соединение между регулирующей втулкой и рычагами регулятора, которые, в свою очередь, перемещаются под действием центробежной силы, вызываемой вращающимися грузами с учетом противодействия пружины регулятора. Скоростной режим устанавливается регулированием натяжения пружины рычагом. Регулировочный винт полной нагрузки используется для установки системы рычаг-регулятор для получения максимальной мощности. Могут быть установлены дополнительные пружины для адаптирования к холостому ходу и переходным характеристикам.
Сигнал нагрузки
ТНВД распределительного типа, осна- щенные двухрежимными регуляторами, управляются посредством микровы- ключателя или потенциометра.
Механические вспомогательные устройства
Некоторые из таких устройств управления используются в целях обработки дополнительных рабочих параметров для регулирования количества впрыскиваемого топлива(компенсатор давления во впускном патрубке, гидравлические и механические средства адаптации к полной нагрузке) и для управления закрытием отверстия (начало подачи топлива). Система впрыскивания топлива с насосом распределительного типа: 1.топливный
2 — линия подачи топлива; 3 — топливный фильтр; 4 — насос распределительного типа; 5 — трубка высокого давления; 6 — форсунка; 7 — трубка возврата топлива Гидромеханически регулирующее устройство угла опережения впрыскивания
Устанавливаемое по потоку топлива после подкачивающего насоса, устройство включает нагнетательный регулирующий клапан,который обеспечивает рост давления топлива в линейной зависимости от частоты вращения коленчатого вала двигателя (1,5. 8 бар). Это давление воздействует через отверстие, регулируемое дросселем, на передний конец подпружиненного плунжера. Тот, в свою очередь, поворачивает роликовое кольцо насоса в противоположном вращению насоса направлении, таким образом, увеличивая опережение начала впрыскивания топлива независимо от частоты вращения коленчатого вала. Одноплунжерный ТНВД распределительного типа (основная версия): 1 — насос подачи топлива (лопаточного типа); 2 — привод регулятора: 3 — устройство регулирования угла опережения впрыскивания; 4 — кулачковый диск; 5 — регулирующая втулка: 6 — распределительный плунжер; 7 — нагнетательный клапан; 8 — устройство отключения соленоидного управления: 9 — рычажный механизм регулятора; 10 — перепускной дроссель; 11 — механическое устройство отключения; 12 — пружина регулятора; 13 — рычаг контроля частоты вращения; 14 — регулирующая втулка; 15 — центробежные грузы; 16 — нагнетательный клапан ограничения давления Отключение работы насоса
Механическое (рычаг остановки) или электрическое (соленоидный клапан) устройство отключения прерывает ра- боту дизеля, прекращая подачу топли- ва. Электрический способ широко рас- пространен в легковых автомобилях.
Электронный регулятор (EDC)
Эксцентрично-установленная шаровая цапфа связывает регулирующую втулку насоса VE и соленоидный исполнительный механизм. Угловая установка исполнительного механизма определяет положение регулирующей втулки и с ее помощью активный рабочий ход насоса. К исполнительному механизму подсоединяется измерительный датчик положения (потенциометр или индуктивный измерительный преобразователь). ECU получает различные сигналы от измерительных преобразователей — положения педали управления подачей топлива, частоты вращения коленчатого вала двигателя, температуры воздуха, охлаждающей жидкости и топлива, давления наддува, атмосферного давления и т. п. Он использует эти входные величины, хранящиеся в его памяти, для определения правильного количества впрыскиваемого топлива. Таким образом, ECU изменяет ток возбуждения исполнительного привода до тех пор, пока не совпадут исходные данные и действительные величины для принятого положения рейки. Электронное управление работой дизеля (EDC) для ТНВД распределительного типа:
1 — топливо подкачивающий насос; 2 — электромагнитный клапан; 3 — устройство синхронизации; 4 — втулка управления; 5 — вращающийся исполнительный механизм с измерительным датчиком; 6-ECU.Входные/выходные величины: а — скоростной режим;
b — начало впрыскивания; с — температура; d — давление наддува; е — положение педали газа; f — возврат топлива; g — к распылителю Электронно-управляемое устройство синхронизации
Продолжительность впрыскивания (начало впрыскивания топлива) можно также регулировать путем сравнения действительных и заранее задаваемых исходных величин. При этом сигнал от исполнительного преобразователя, с помощью которого контролируется точка, при которой открывается форсунка, сравнивается с запрограммированной исходной величиной. Электромагнитный клапан изменяет давление, прилагаемое к плунжеру, и с его помощью установку регулирования устройства синхронизации. Сигнал от измерительного преобразователя форсунки, указывающий на начало впрыскивания, сравнивается с данными, хранящимися в памяти. Тактовая частота, используемая для срабатывания электромагнита, модифицируется, пока не совпадут действительная и исходная величины. Преимущества электронного управления с обратной связью: уточненное регулирование цикловой подачи топлива; уточненное регулирование частоты вращения коленчатого вала двигателя; более точный угол опережения впрыскивания топлива. Устройство также может управлять рециркуляцией отработавших газов, контролировать давление наддува, управлять свечами накаливания и обеспечивать связь с другими бортовыми электрическими системами. 3.Понятие, виды и сроки технического обслуживания тракторов и автомобилей. 1. Основные положения теории изнашивания: классификация изнашивания по ГОСТ 16429-70, износ и изнашивание, график изнашивания сопряжённых деталей с пояснениями Основной, постоянно действующей причиной изменения технического состояния механизмов машины является изнашивание деталей. Изнашивание- это процесс разрушения и отделения материала с поверхности твердого тела и накопления его остаточной деформации при трении, проявляющейся в постепенном изменении размеров и формы тела. Результат изнашивания, называемый износом, может, выражается в единицах длины, объёма, массы и др. Основными характеристиками изнашивания является скорость — отношение значения износа к интервалу времени, в течение которого он возник, и интенсивность — отношение значения износа к обусловленному пути, на котором происходило изнашивание, или объёму выполненной работы. При этом единица объёма выполненной работы определяется в каждом конкретном случае. При трении и изнашивании происходит следующие явления и процессы: скачкообразное движение при трении — явление чередования относительного скольжения и относительного покоя или увеличения и уменьшения относительной скорости скольжения, возникающее самопроизвольно при трении движения; схватывание при трении — явление местного соединения двух твердых тел в результате действия молекулярных сил; перенос материал — явление, при котором материал одного тела соединяется с материалом другого и, отрываясь от первого, остаются на поверхности второго; заедание — процесс возникновение и развитие повреждений детали вследствие схватывания и переноса материала, который может завершиться прекращением её движения; задир — повреждение поверхности детали в виде широких и глубоких борозд, образующихся в направлении скольжения; выкашивание — отделение частиц материала детали при усталостном изнашивании, приводящие к образованию ямок на её поверхности. Выделяют механическое, коррозионно-механическое изнашивание и изнашивание при действии электрического тока. Наиболее разрушительное действие на детали машин оказывает абразивное изнашивание — это механическое изнашивание материала в результате режущего или царапающего действия на него твердых частиц, находящихся в свободном состоянии либо взвешенных в жидкости (гидроабразивное изнашивании) или газе (газоабразивное изнашивание). Этот вид изнашивания характерен для рабочих органов экскаваторов, бульдозеров, деталей гусениц тракторов, открытых зубчатых передач. Для запорной и регулирующей аппаратуры трубопроводов, деталей гидротурбин, систем водяного охлаждения характерно эрозийное изнашивание , т.е. механическое изнашивание материала в результате воздействия на него потока жидкости (гидроэрозийнное изнашивание) или газа (газаэрозийнное изнашивание). Эрозийное изнашивание поверхности возможно также в результате воздействии разрядов электрического тока (электроэрозионное изнашивание). При высоких скоростях движения детали относительно жидкости может возникнуть кавитационное изнашивание, при котором пузырьки газа захлопываются вблизи поверхности, что создаёт местное повышение давления или температуры. При невысокой прочности материала и высоких контактных напряжениях может наблюдаться усталостное изнашивание детали, происходящее в результате усталостного разрушения её поверхностного слоя, что характерно для зубчатых передач и подшипников качения. Для некоторых деталей машин (например, шестерен зубчатых передач и подшипников скольжения) при неудовлетворительном смазывании и больших удельных давлениях характерно изнашивание при заедании, происходящие в результате схватывания, глубинного вырывания материала и воздействия возникающих при этом неровностей на сопряженные поверхности. При малых колебаниях относительных перемещениях соприкасающихся тел (например, элементов карданных шарниров) происходит так называемое изнашивание при фреттинге. Коррозионно-механическое изнашивание деталей в результате химического взаимодействия их материала с кислородом или окисляющей окружающей средой при длительном трении сопряженных поверхностей называют окислительным изнашиванием, а при малых колебательных относительных перемещениях — изнашиванием при фреттинг-коррозии. Характерно оно для болтовых и заклепочных соединений, а также посадочных поверхностей подшипников качения. Износ механизмов растет вместе с увеличением времени их работы. До известного предела нарастание износа не влечет за собой качественных изменений в работе механизма и может считаться естественным (нормальным), далее наступает аварийный износ его деталей. На рисунке изображена кривая нарастания во времени износа пары работающих деталей, которая справедлива для большинства сопряжений, работающих в установившемся режиме. Кривая имеет три явно выраженных участка: I – начальный , характеризующий процесс приработки нового сопряжения; II – участок, наибольший по протяжённости и соответствующий периоду нормальной работы сопряжения, т.е. естественным износом ; III — конечный , соответствующий периоду разрушения сопряжения вследствие износа его сверх допустимого предела. Зависимость зазора U от наработки деталей т ( Un , U „ — соответственно предельное и начальное значения зазора) 2. Демонтаж и монтаж машин в условиях эксплуатации: деление процесса монтажа на этапы; виды монтажных работ и их характеристика, оборудование, применяемое при монтажно-демонтажных работах Частичный демонтаж машин производится в случае транспортирования их автомобильным или железнодорожным транспортом, если размеры автопоезда не соответствуют транспортному габариту, предусмотренному Правилами дорожного движения, а также когда нет гарантии сохранения их товарного вида при транспортировке железнодорожным или водным транспортом. После прибытия машин к месту назначения проводят монтаж снятых с них сборочных единиц. Демонтажу подвергается также притрассовые асфальто- и цементобетонные заводы, камнедробильные, сортировочные установки и другие агрегаты, габаритные размеры которых не позволяют перемещать их на новое место в собранном виде. На новом месте работы эти установки снова монтируется. Демонтаж с последующим монтажом необходим также при выполнении текущего и капитального ремонта машин. В этом случае он относится к разборно-сборочным работам при ремонте. Демонтажные работы начинают со снятия сборочных единиц, которые могут быть повреждены в процессе транспортирования (гибких элементов гидро- и пневмосистем, трубопроводов, тяг, рычагов и приборов). Затем отсоединяют навесное или прицепное рабочие оборудование, кабины, ограждения, капоты и кожухи топливных и других баков, электро- и гидрооборудование, панели приборов. Снимают также двигатели и элементы трансмиссии, размещая их на специальных подставках или в заранее подготовленные упаковки. В ряде случаев для обеспечения, требуемого транспортного габарита достаточно снять кабину, рабочие или ходовое оборудование. Монтажные работы включают в себя три этапа: подготовительный, производственный, и заключительный. На подготовительном этапе разрабатывают технологические схемы монтажа, определяют, какой квалификации и специализации требуются рабочие, а также необходимые материал, оборудование, запасные части, монтажные приспособления и инструменты. Для крупногабаритных машин и стационарных установок, подготавливают монтажную площадку и грузоподъёмные приспособления. Характер и последовательность работ на производственном этапе определяется технологическими картами, и зависят от вида монтируемых машин и оборудования. При этом каждый элемент машины, поступающий на место монтажа, должен быть комплектным и исправным. На заключительном этапе проверяют качество и точность выполненных монтажных работ, а также работоспособность смонтированной машины или установки. При сборке стационарных установок и оборудования в настоящее время используют ряд прогрессивных способов – это постепенное наращивание, постепенное подращивание и крупноблочный монтаж. При постепенном наращивании, секции установки последовательно монтируют на ранее смонтированные. При постепенном подращивании сначала монтируется верхняя секция, которая поднимается с помощью грузоподъёмных механизмов или собственных приспособлений, а под неё подводится нижележащая секция и т. д. Последней в этом случае монтируется нижняя секция. При крупноблочном монтаже секции установки собираются на нескольких автомобильных платформах-прицепах, а затем монтируются вместе с ходовой частью. Последний способ является наиболее прогрессивным и обеспечивает выполнение монтажа и демонтажа в короткие сроки. 3. Регистрация тракторов: порядок регистрации при постановке на учёт, снятие с учёта .В соответствии с Типовыми правилами регистрации тракторов , самоходных шасси, тракторных прицепов предприятий, учреждений и организаций России все вновь проступающие в организации трактора, тракторные прицепы и дорожно-строительные машины, на пневмоколесном ходу (самоходное шасси), передвигающиеся в процессе работам по дорогам общего пользования, также должны быть зарегистрированы, Государственной технической инспекцией в трехдневный срок, после получения с присвоением и установкой типовых номерных знаков и занесением соответствующих данных в паспорт и регистрационную книгу. Все машины эксплуатирующего предприятия должны числиться в его списочном составе, находится на балансе, и иметь инвентарные номера, соответствующие номерам инвентарных карточек, хранящихся в бухгалтерии. Регистрация транспорта в органах Государственной технической инспекции происходит на основании заявления владельца машины с приложением паспорта (формуляра). Каждая машина должна иметь паспорт (формуляр), который подлежит строгому учету. В паспорте должны быть указаны дата поступления машины на предприятие, её инвентарный и государственный номера, фамилия машиниста (оператора), за которым она закреплена, сведения о рекламациях и результатах проверки, а также сведения о наработке, неисправностях при эксплуатации, технических обслуживаниях и ремонте. Списание с эксплуатации и списание машин с баланса предприятия оформляется актом на списание основных средств (форма ОС-4). Списание машин на базе автомобилей (прицепов и полуприцепов) оформляется актом на списание автотранспортных средств (форма ОС-4а). Акты утверждает руководитель предприятия. Во всех случаях снятие машин с эксплуатации вследствие разукомплектования, преждевременного износа или аварии к актам на списание должны прикладываться копии документов, объясняющих причины поломок или износа. В случае если машина состояла на учете в ГИБДД, Госгортехнадзоре или Государственной технической инспекции, её снимают с учета в этих организациях, а затем с баланса предприятия. Машины, снятые с баланса разбирают, а их сборочные единицы и детали дефектуют. Годные к применению и ремонту детали и сборочные единицы берут на учет для пополнения оборотного фонда, создаваемого на предприятиях для ремонта машин.
Поршень двигателя: конструктивные элементы, признаки и причины их износа
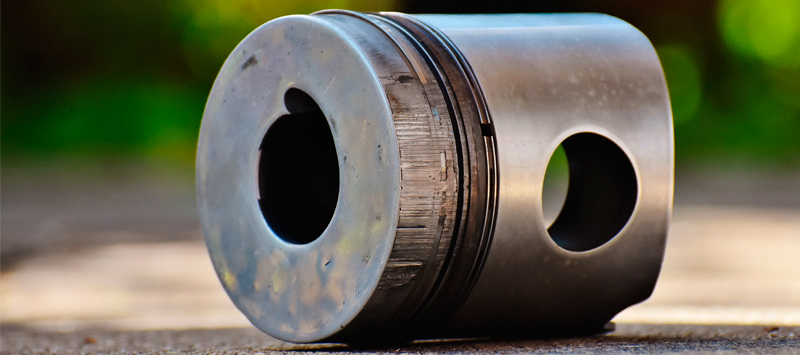
Поршень двигателя внутреннего сгорания представляет собой деталь цилиндрической формы, которая двигается внутри цилиндра и отвечает за преобразование энергии газов в энергию поступательного движения.
Стандартный поршень ДВС состоит из 3 основных элементов: днища, уплотняющей и направляющей частей.
Днище (или головка) служит для восприятия тепловой нагрузки и газовых сил, образующихся вследствие сгорания топливно-воздушной смеси.
Уплотняющая часть, состоящая из нескольких поршневых колец, отводит тепло от поршня к цилиндру и препятствует прорыву газов.
Направляющая часть (юбка) поддерживает положение поршня и передает боковое усилие на стенки цилиндра.
Далее каждая из этих частей будет рассмотрена более подробно.
Днище поршня
Днище поршня может иметь разную форму, что зависит от типа двигателя, особенностей смесеобразования и газообмена в цилиндре, расположения форсунок, свечей и клапанов.
Детали с выпуклым днищем обладают повышенной прочностью, однако они работают в камере сгорания линзовидной формы, что увеличивает теплоотдачу и механические потери.
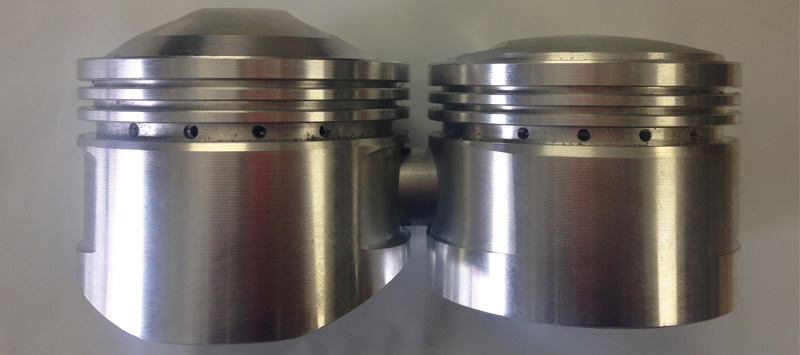
Поршни с вогнутым днищем используются в дизельных моторах и бензиновых двигателях с высокой степенью сжатия. Они образуют компактную форму камеры сгорания, однако более склонны к образованию нагара.
Наиболее простыми и распространенными являются поршни с плоскими днищами. Ими оснащаются многие бензиновые двигатели, а также дизельные ДВС вихрекамерного и предкамерного типа.
Днище поршня принимает на себя основную термическую нагрузку, поэтому толщина поршня в этой части больше, чем в других. Чем днище толще, тем больше масса детали, но меньше ее нагрев.
Стандартная толщина днища поршня в обычных двигателях – 7-9 мм, в турбомоторах – 11 мм, в дизельных ДВС – 10-16 мм.
В целях увеличения прочности, снижения вероятности перегрева и прогорания некоторые виды поршней в области днища и канавки первого компрессионного кольца подвергаются твердому анодированию. В ходе этой операции верхний тонкий слой алюминия преобразуется в керамическое покрытие толщиной 8-12 мкм.
Уплотняющая часть
Уплотняющую часть поршня составляют поршневые кольца: в современных двигателях используется, как правило, три кольца – одно маслосъемное и два компрессионных.
Компрессионные кольца предотвращают попадание отработавших газов из камеры сгорания в картер двигателя. По форме они могут быть трапециевидными, коническими или бочкообразными. Некоторые виды таких колец имеют вырез. Наибольшие нагрузки воспринимает первое компрессионное кольцо, поэтому для увеличения ресурса данной детали, ее канавку укрепляют при помощи стальной вставки.
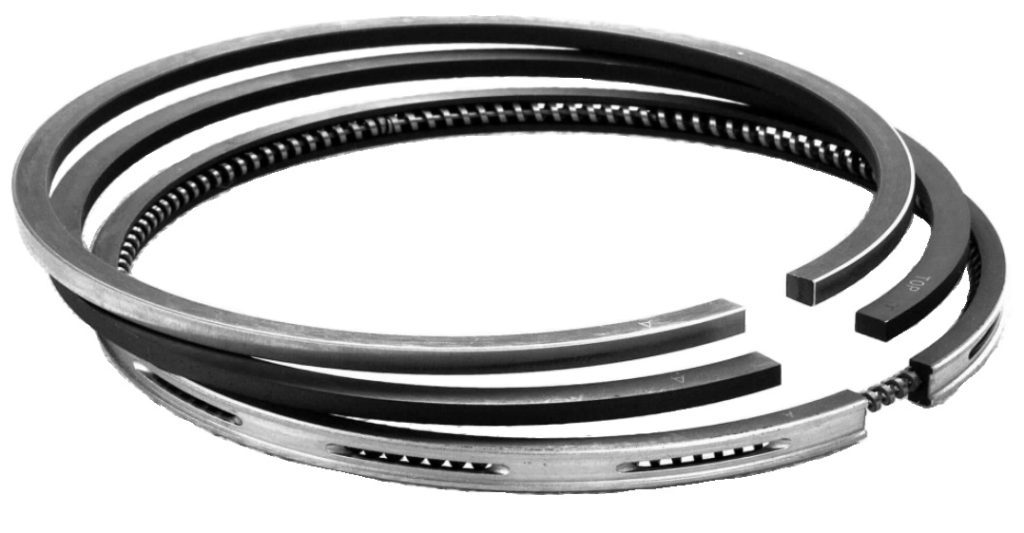
Маслосъемные кольца предназначены для удаления излишков масла и предупреждения их попадания в камеру сгорания. Для этих целей служат сквозные отверстия, расположенные по периметру кольца. Через них масло, удаленное со стенок цилиндра, поступает внутрь поршня, а затем попадает в поддон картера двигателя.
Некоторые виды маслосъемных колец оснащены пружинным расширителем.
Диаметр уплотняющей части поршня меньше, чем направляющей. Это связано с повышенным нагревом детали в районе колец. Жаровый пояс имеет еще меньший диаметр, что позволяет избежать задиров и заклинивания колец в канавках после термического расширения поршня.
Для уплотнения поршня наибольшее значение имеет материал и качество колец. Чугунные маслосъемные кольца намного надежнее и проще в установке, чем составные. При перегреве их упругость не снижается, поэтому не возникает таких проблем как выброс масла, пропуск газов в картер и пр.
Направляющая часть
Направляющую (тронковую) часть поршня называют юбкой. С внутренней стороны она имеет бобышки (приливы), в которых располагается отверстие под поршневой палец. Для фиксации пальца предусмотрены специальные канавки.
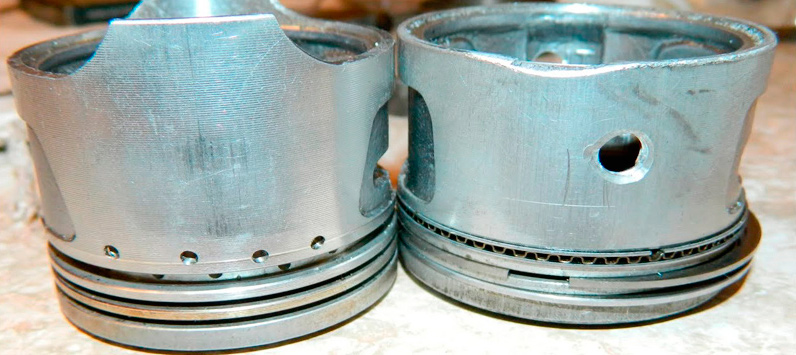
Нижняя кромка юбки снабжена буртиком для последующей механической обработки и подгонки поршня. Буртик растачивается с внутренней стороны в том случае, если поршень слишком тяжелый. В местах расположения отверстий под поршневой палец с наружной части юбки вырезаются специальные углубления. Эти зоны не взаимодействуют со стенками цилиндра, образуя так называемые «холодильники».
Чтобы поршень свободно перемещался в цилиндре, между юбкой и стенками гильзы предусмотрен зазор, величина которого зависит от линейного расширения металла пары «поршень-цилиндр» при нормальной работе ДВС.
Перегрев грозит чрезмерным расширением поршня, образованием на нем задиров и заклиниванием. Однако решать проблему выставлением большого зазора не рекомендуется – это не только снижает уплотняющие свойства поршня, но и грозит выходом двигателя из строя.
Поверхности юбки воспринимают силы бокового давления, в процессе движения поршня испытывают повышенное трение и нагрев. Именно поэтому многие автопроизводители еще на этапе производства поршней наносят на юбки антифрикционное покрытие (АФП), что позволяет не только защитить детали от усиленного износа, но и облегчить приработку на новом двигателе.
Существуют АФП, которые можно наносить не только в заводских условиях, но и в обычных мастерских, гаражах и прочих помещениях, не оборудованных специальными приспособлениями.
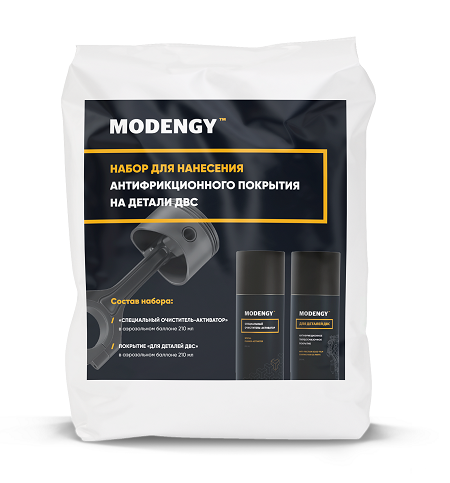
Одним из таких материалов является антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС.
Аэрозольная упаковка делает процесс нанесения этого состава простым и удобным. Полимеризация АФП возможна как при комнатной температуре, так и при нагреве.
Опыт использования покрытия показал, что оно эффективно снижает трение, предотвращает скачкообразное движение и задиры, сохраняет работоспособность двигателя даже в режиме масляного голодания.
Материал устойчив к длительному воздействию моторного масла и при правильной предварительной подготовке поверхностей не теряет своих свойств на протяжении долгого времени.
MODENGY Для деталей ДВС доступно в наборе со Специальным очистителем-активатором MODENGY, который не только очищает и обезжиривает, но и гарантирует отличную адгезию покрытия.
Причины износа поршня
Поршень, как и любой другой рабочий элемент двигателя, подвержен механическим повреждениям и износу.
Ежедневная эксплуатация автомобиля способствует выработке ресурса деталей, на что указывает:
- Повышенный расход масла
- Синий дым из выхлопной трубы
- Нагар на свечах зажигания
- Нестабильная работа ДВС на холостых оборотах (вибрация рычага КПП)
- Увеличение расхода топлива в 2 и более раз
- Снижение мощности двигателя и т.д.
Все это свидетельствует о некорректной работе двигателя, в частности, поршневой группы. Далее отметим, какие проблемы для нее наиболее актуальны.
Задиры и нагар на днище поршня
Появляются вследствие перегрева поршня из-за нарушения процесса сгорания, деформации и/или засорения масляной форсунки, несоответствия размера детали рекомендованным, неисправности системы охлаждения, уменьшения зазора в верхней части рабочей поверхности.
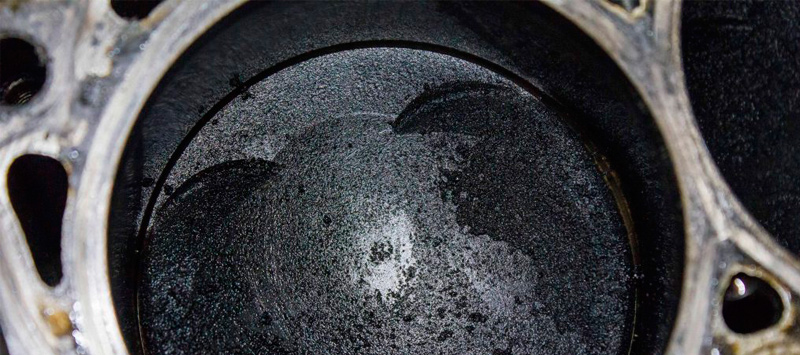
Следы от ударов на днище поршня
Свидетельствуют о слишком большом выступе поршня, неверной посадке клапана, слишком малом зазоре в клапанном приводе, отложениях масляного нагара на днище поршня, неподходящем уплотнении ГБЦ, некорректно выставленным фазам газораспределения.
Наплавления и расплавление металла на поверхностях
Указывают на неравномерный впрыск топлива, позднее зажигание, недостаточное сжатие смеси, неверный момент начала впрыска и его количество, неисправность впрыскивающих форсунок.
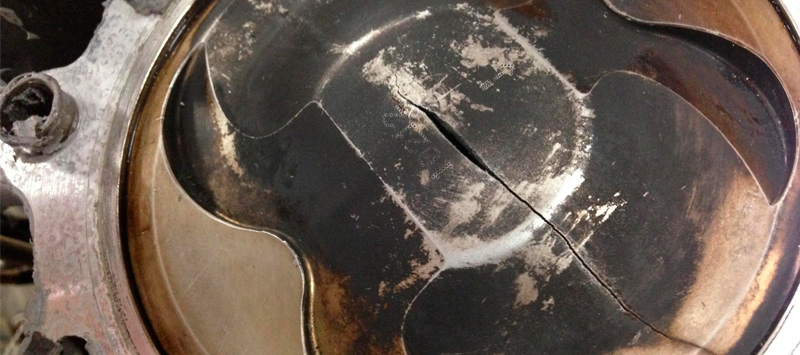
Трещины на днище поршня и в полости камеры сгорания
Говорят о недостаточной компрессии в цилиндрах, плохом охлаждении поршня, некорректном впрыске смеси. Трещины могут появиться при установке поршней в неподходящей к ним по форме полости камеры сгорания.
Повреждения поршневые колец
Возникают вследствие неправильной установки поршней, избытке топлива в камере сгорания, вибрации самих поршневых колец, сильном осевом износе кольцевой канавки.
Радиальный износ поршня
Наблюдается из-за избыточного количества топлива в камере сгорания. Такая проблема является следствием сбоев в процессе приготовления смеси, нарушения процесса сгорания, недостаточного давлении сжатия. Осевой износ возникает в результате загрязнения поршня во время приработки ДВС.
Износ юбки поршня
Повреждения на юбке могут возникать по нескольким причинам. Ассиметричное пятно контакта на боковой поверхности тронка обычно вызвано скручиванием и/или деформацией шатуна, неправильно просверленными отверстиями цилиндра, большим люфтом шатунного подшипника, наклонно просверленными отверстиями в головках шатунов.
Задиры образуются из-за слишком тесной посадки поршней, ошибок при монтаже шатуна горячим прессованием, недостаточной смазки при первом запуске двигателя.
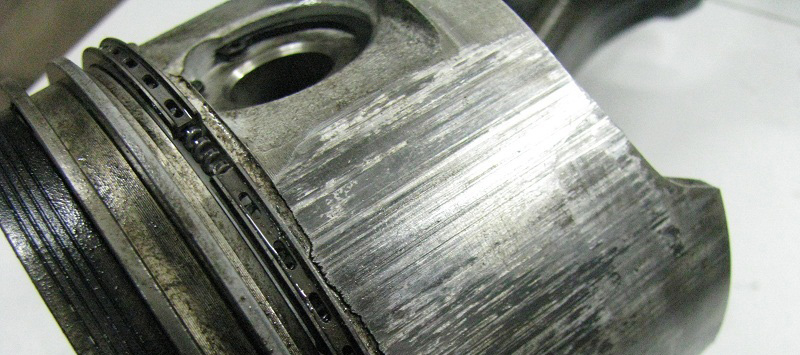
Поверхности трения юбки поршней истираются также из-за попадания топлива в масло, неисправного пускового устройства холодного двигателя, недостаточного сжатия, перебоев в зажигании и работе ДВС на переобогащенной воздушно-топливной смеси.
Кавитация гильз
Кавитация – основная причина выхода гильз из строя. Это явление вызвано недостатком охлаждения, слишком низкой или высокой температурой, применением неподходящей охлаждающей жидкости, неправильной и/или неточной посадки гильз цилиндров, использованием неподходящих уплотнительных колец с круглым сечением.
Масляный нагар на днище цилиндра
Такие отложения возникают вследствие избыточного содержания масла в камере сгорания. Это вызвано, в свою очередь, неисправностью деталей, прорывом газов с проникновением масла во всасывающий тракт, недостаточным отделением масляного тумана от картерных газов.
Палец поршневой: прочная связь поршня и шатуна

В любом поршневом двигателе внутреннего сгорания присутствует деталь, соединяющая поршень с верхней головкой шатуна — поршневой палец. Все о поршневых пальцах, их конструктивных особенностях и способах установки, а также о верном подборе и замене пальцев различных типов подробно рассказано в статье.
Что такое поршневой палец
Палец поршневой (ПП) — компонент поршневой группы ДВС; стальной полый цилиндр, с помощью которого осуществляется шарнирное соединение поршня и шатуна.
В поршневых двигателях внутреннего сгорания передача и преобразование сил, возникающих при сгорании топливно-воздушной смеси в цилиндре, осуществляется поршневой группой и кривошипно-шатунным механизмом. К основным деталям этих систем относятся поршень и шатун, имеющие шарнирное соединение, благодаря которому достигается возможность отклонения оси шатуна от оси поршня при его между верхней и нижней мертвыми точками (ВМТ и НМТ). Реализуется шарнирное соединение поршня и шатуна с помощью простой детали — поршневого пальца.
Поршневой палец решает две ключевые задачи:
- Выступает в качестве шарнира между поршнем и шатуном;
- Обеспечивает передачу сил и моментов от шатуна на поршень при запуске двигателя и от поршня на шатун при работе двигателя.
То есть, ПП не просто связывает поршень и шатун в единую систему (в которую также входит коленчатый вал), но и вообще обеспечивает согласованную работу поршневой группы и кривошипно-шатунного механизма двигателя. Поэтому любые неисправности или износ пальца негативно сказываются на работе всего силового агрегата, требуя скорейшего ремонта. Но прежде, чем покупать новые поршневые пальцы, следует разобраться в их конструкции и некоторых особенностях.
Типы, устройство и характеристики поршневых пальцев
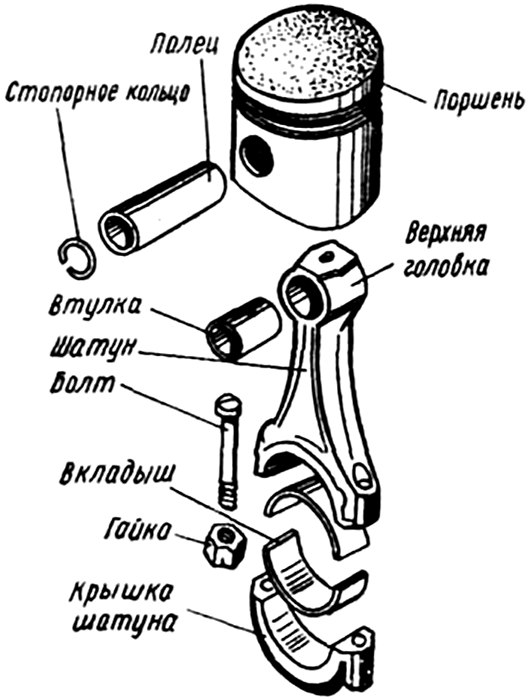
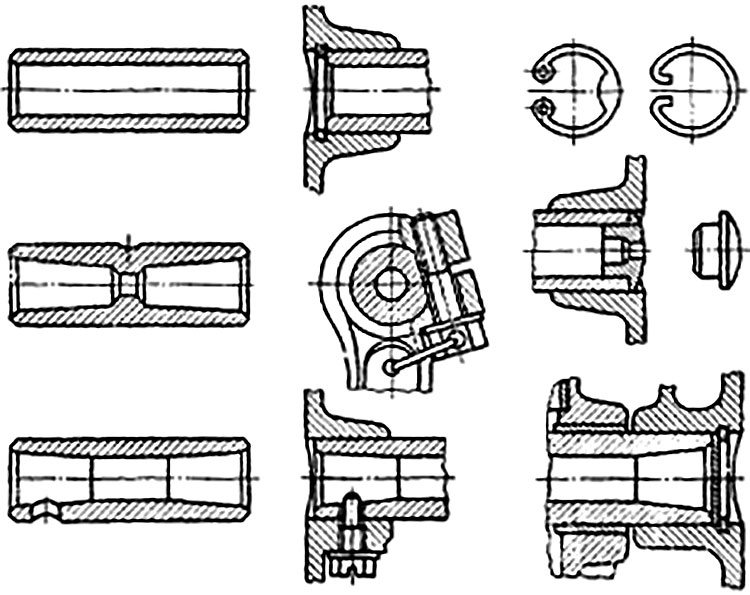
Все используемые в настоящее время поршневые пальцы имеют принципиально одинаковую конструкцию: в общем случае это полый стальной стержень с относительно тонкими стенками, установленный в бобышках поршня и верхней головке шатуна. На торцах пальца снимаются фаски (наружная и внутренняя), которые обеспечивают простой монтаж детали в поршень или шатун, а также предотвращают повреждение других деталей при случайном контакте с ними.
При этом в пальцах могут выполняться различные вспомогательные элементы:
- Вывод внутренних стенок в конус от центра наружу с целью облегчения пальца с сохранением его прочности;
- Внутренние кольцевые пояски в центральной части пальца для его упрочнения;
- Боковые поперечные отверстия для жесткой фиксации пальца в бобышке поршня.
Поршневые пальцы изготавливаются из мягких конструкционных углеродистых (15, 20, 45 и других) и некоторых легированных (обычно хромистых 20Х, 40Х, 45Х, 20ХНЗА и иных) сталей. Наружная поверхность и небольшой поясок на торце деталей из малоуглеродистых сталей подвергается цементации и закалке на глубину до 1,5 мм до достижения твердости 55-62 HRC (при этом внутренний слой имеет твердость в пределах 22-30 HRC). Детали из среднеуглеродистых сталей обычно закаливаются токами высокой частоты. После термической обработки наружная поверхность ПП подвергается шлифовке. Закалка детали обеспечивает высокую устойчивость ее наружной поверхности к износу, при этом вязкость внутренних слоев стенки сохраняет способность пальца противостоять ударным нагрузкам и вибрациям. Шлифовка поверхности устраняет зоны с опасными напряжениями, которые во время работы двигателя могут привести к появлению задиров, наклепов или даже разрушения деталей.
Как уже указывалось, поршневой палец располагается в поршне и верхней головке шатуна, соединяя эти детали в одну систему. В поршне под данную деталь предусмотрено два расширения с поперечными отверстиями — бобышки. Существует два конструктивных варианта шарнира между поршнем и шатуном:
- С «плавающим» пальцем;
- С запрессованным в шатун пальцем.
Наиболее просто реализуется вторая схема: в этом случае ПП запрессовывается в верхнюю (неразъемную) головку шатуна, что предотвращает его осевое смещение, а в бобышках поршня он располагается с некоторым зазором, что обеспечивает возможность проворачивания поршня относительно ПП во время работы силового агрегата на всех режимах. Также зазор обеспечивает смазку трущихся деталей (хотя из-за малого зазора палец и контактирующие с ним поверхности бобышек всегда работают в режиме недостаточной смазки). Такая схема применялась на отечественных автомобилях ВАЗ-2101, 2105, 2108, широко она используется и на современных моделях иностранного производства.
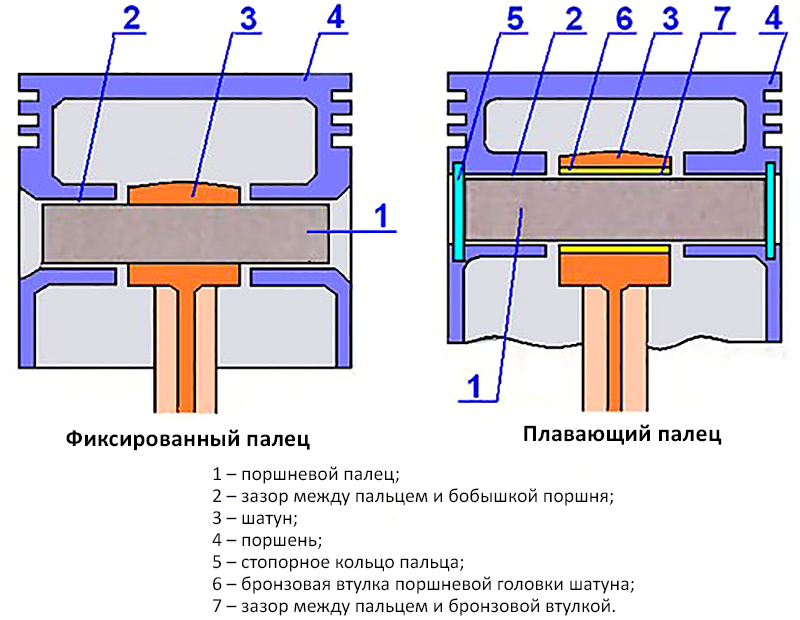
Схема с «плавающим» пальцем более сложна, так как она имеет несколько вспомогательных деталей. В такой схеме ПП с малым зазором устанавливается в обе детали — и в бобышки поршня, и в верхнюю головку шатуна, это обеспечивает его свободное проворачивание во время работы двигателя. Для предотвращения осевого смещения пальца используются пружинящие стопорные кольца, располагаемые поперек отверстий в бобышках — они служат упорами для ПП, не допуская его выпадение. Кольца могут изготавливаться из пружинящей проволоки круглого сечения или штамповаться из листового металла. В последнем случае детали имеют прямоугольное сечение, а на обоих концах предусматриваются отверстия под инструмент для удобства установки и извлечения колец.
В некоторых случаях применяются стопорные грибки или заглушки, они изготавливаются из мягкого металла, благодаря чему не повреждают зеркало цилиндра при контакте с ним. Заглушки находят применение в двухтактных двигателях с определенным расположением впускных и выпускных окон, предотвращая нежелательное перетекание газов между ними. Иногда используется фиксация детали с помощью винта, ввернутого в нижнюю часть бобышки и в отверстие у торцевой части ПП.
ПП, независимо от способа его установки, может иметь смещение относительно оси поршня, достигающее полутора и более миллиметров. Такое смещение направлено на снижение динамических нагрузок, которым подвергается поршень, ПП и головка шатуна при прохождении ВМТ и НМТ. Поршень в своем движении к ВМТ и к НМТ прижимается к одной стенке цилиндра, что также приводит и к прижиму ПП к одной стенке отверстий внутри бобышек. Вследствие этого возникают силы, затрудняющие проворачивание ПП в сопряженных деталях, и при прохождении ВМТ и НМТ поворот может случиться скачкообразно — это происходит с ударом, который проявляются характерным стуком. Эти факторы как раз и устраняются установкой ПП в поршне с некоторым смещением оси.
Как правильно подобрать и заменить поршневой палец
В процессе работы двигателя, особенно на переменных режимах, пальцы подвергаются значительным нагрузкам, они изнашиваются, могут деформироваться и требуют замены. О необходимости заменить пальцы говорит ухудшение компрессии и снижение динамических характеристик двигателя, что дополнительно проявляется характерным стуком.
Ремонт силового агрегата в этом случае сводится к замене пальцев, а иногда и сопряженных деталей — втулок головки шатуна в системах с «плавающим» ПП, колец и других. Подбор новых пальцев и других деталей производится по ремонтным размерам. Например, для большинства отечественных двигателей предлагаются детали трех ремонтных размеров, отличающихся на 0,004 мм (так, в двигателях ВАЗ часто используются пальцы диаметром 21,970-21,974 мм (1-я категория), 21,974-21,978 мм (2-я категория) и 21,978-21,982 мм (3-я категория)). Это обеспечивает возможность подбора пальцев различных диаметров с учетом увеличения диаметров отверстий в сопряженных деталях вследствие износа и последующей расточки. Расточка всегда выполняется под те же ремонтные размеры, и если износ деталей превышает указанные диапазоны, то и они должны быть заменены.
Как правило, пальцы продаются комплектами (по 2, 4 и больше штук), иногда вместе со стопорными кольцами и другими деталями.
При ремонте поршневой группы с «плавающими» пальцами нет необходимости в применении специального оборудования — монтаж деталей в бобышки и головку шатуна выполняется усилием руки. Если же меняется палец с фиксацией в шатуне, то приходится использовать специальное приспособление для выпрессовки и запрессовки ПП (в простейшем случае это могут быть втулки и стержни, однако профессионалы используют более сложные механизированные приспособления, похожие на тиски).
В некоторых случаях установка «плавающего» ПП в бобышки также производится в натяг, для этого поршень перед монтажом нагревается в воде или иной жидкости до 55-70 °С. Такой монтаж предотвращает стук ПП при запуске и прогреве двигателя, возникающий вследствие разного коэффициента теплового расширения алюминиевых сплавов и стали. Дело в том, что алюминиевый поршень расширяется быстрее, чем стальной палец, поэтому на непрогретом двигателе зазор между деталями увеличивается и появляется стук. При монтаже ПП в натяг зазор возникает только при прогреве мотора, что предотвращает удары деталей и, соответственно, стук.
Следует заметить, что работы по замене поршневых пальцев требуют значительной разборки двигателя, поэтому их лучше выполнять при наличии соответствующего опыта или доверять профессионалам. Только при правильном подборе пальцев и грамотном ремонте поршневая группа будет функционировать надежно и эффективно, обеспечивая высокие рабочие характеристики силового агрегата.
Кривошипно-шатунный механизм (КШМ). Назначение, устройство, принцип действия
Кривошипно-шатунный механизм предназначен для преобразования возвратно-поступательного движения поршня во вращательное движение коленчатого вала.
Детали кривошипно-шатунного механизма можно разделить на:
- неподвижные — картер, блок цилиндров, цилиндры, головка блока цилиндров, прокладка головки блока и поддон. Обычно блок цилиндров отливают вместе с верхней половиной картера, поэтому иногда его называют блок-картером.
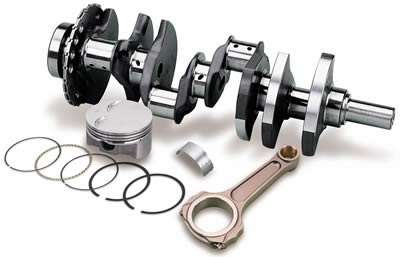
- подвижные детали КШМ — поршни, поршневые кольца и пальцы, шатуны, коленчатый вал и маховик.
Кроме того, к кривошипно-шатунному механизму относятся различные крепежные детали, а также коренные и шатунные подшипники.
Блок-картер
Блок-картер — основной элемент остова двигателя. Он подвергается значительным силовым и тепловым воздействиям и должен обладать высокой прочностью и жесткостью. В блок-картере устанавливают цилиндры, опоры коленчатого вала, некоторые устройства механизма газораспределения, различные узлы смазочной системы с ее сложной сетью каналов и другое вспомогательное оборудование. Блок-картер изготавливают из чугуна или алюминиевого сплава литьем.
Цилиндр
Цилиндры представляют собой направляющие элементы ⭐ кривошипно-шатунного механизма. Внутри их перемещаются поршни. Длина образующей цилиндра определяется ходом поршня и его размерами. Цилиндры работают в условиях резко изменяющегося давления в надпоршневой полости. Их стенки соприкасаются с пламенем и горячими газами, имеющими температуру до 1500… 2 500 °С.
Цилиндры должны быть прочными, жесткими, термо- и износостойкими при ограниченном количестве смазки. Кроме того, материал цилиндров должен обладать хорошими литейными свойствами и легко обрабатываться на станках. Обычно цилиндры изготавливают из специального легированного чугуна, но могут применяться также алюминиевые сплавы и сталь. Внутреннюю рабочую поверхность цилиндра, называемую его зеркалом, тщательно обрабатывают и покрывают хромом для уменьшения трения, повышения износостойкости и долговечности.
В двигателях с жидкостным охлаждением цилиндры могут быть отлиты вместе с блоком цилиндров или в виде отдельных гильз, устанавливаемых в отверстиях блока. Между наружными стенками цилиндров и блоком имеются полости, называемые рубашкой охлаждения. Последняя заполняется жидкостью, охлаждающей двигатель. Если гильза цилиндра своей наружной поверхностью непосредственно соприкасается с охлаждающей жидкостью, то ее называют мокрой. В противном случае она называется сухой. Применение сменных мокрых гильз облегчает ремонт двигателя. При установке в блок мокрые гильзы надежно уплотняются.
Цилиндры двигателей воздушного охлаждения отливают индивидуально. Для улучшения теплоотвода их наружные поверхности снабжают кольцевыми ребрами. У большинства двигателей воздушного охлаждения цилиндры вместе с их головками крепят общими болтами или шпильками к верхней части картера.
В V-образном двигателе цилиндры одного ряда могут быть несколько смещены относительно цилиндров другого ряда. Это связано с тем, что на каждом кривошипе коленчатого вала крепятся два шатуна, один из которых предназначен для поршня правой, а другой — для поршня левой половины блока.
Блок цилиндров
На тщательно обработанную верхнюю плоскость блока цилиндров устанавливают головку блока, которая закрывает цилиндры сверху. В головке над цилиндрами выполнены углубления, образующие камеры сгорания. У двигателей жидкостного охлаждения в теле головки блока предусмотрена рубашка охлаждения, сообщающаяся с рубашкой охлаждения блока цилиндров. При верхнем расположении клапанов в головке имеются гнезда для них, впускные и выпускные каналы, отверстия с резьбой для установки свечей зажигания (у бензиновых двигателей) или форсунок (у дизелей), магистрали смазочной системы, крепежные и другие вспомогательные отверстия. Материалом для головки блока обычно служит алюминиевый сплав или чугун.
Плотное соединение блока цилиндров и головки блока обеспечивается с помощью болтов или шпилек с гайками. Для герметизации стыка с целью предотвращения утечки газов из цилиндров и охлаждающей жидкости из рубашки охлаждения между блоком цилиндров и головкой блока устанавливается прокладка. Она обычно изготавливается из асбестового картона и облицовывается тонким стальным или медным листом. Иногда прокладку с обеих сторон натирают графитом для защиты от пригорания.
Нижняя часть картера, предохраняющая детали кривошипно-шатунного и других механизмов двигателя от загрязнения, обычно называется поддоном. В двигателях сравнительно малой мощности поддон служит также резервуаром для моторного масла. Поддон чаще всего выполняется литым или изготавливается из стального листа штамповкой. Для устранения подтекания масла между блок-картером и поддоном устанавливается прокладка (на двигателях небольшой мощности для уплотнения этого стыка часто используется герметик — «жидкая прокладка»).
Остов двигателя
Соединенные друг с другом неподвижные детали кривошипно-шатунного механизма являются остовом двигателя, воспринимающим все основные силовые и тепловые нагрузки, как внутренние (связанные с работой двигателя), так и внешние (обусловленные трансмиссией и ходовой частью). Силовые нагрузки, передающиеся на остов двигателя от несущей системы ТС (рама, кузов, корпус) и обратно, существенно зависят от способа крепления двигателя. Обычно он крепится в трех или четырех точках так, чтобы не воспринимались нагрузки, вызванные перекосами несущей системы, возникающими при движении машины по неровностям. Крепление двигателя должно исключать возможность его смещения в горизонтальной плоскости под действием продольных и поперечных сил (при разгоне, торможении, повороте и т.д.). Для уменьшения вибрации, передающейся на несущую систему ТС от работающего двигателя, между двигателем и подмоторной рамой, в местах крепления, устанавливаются резиновые подушки разнообразных конструкций.
Соотношение между метрической и эффективной мощностью
Поршневую группу кривошипно-шатунного механизма образует поршень в сборе с комплектом компрессионных и маслосъемных колец, поршневым пальцем и деталями его крепления. Ее назначение заключается в том, чтобы во время рабочего хода воспринимать давление газов и через шатун передавать усилие на коленчатый вал, осуществлять другие вспомогательные такты, а также уплотнять надпоршневую полость цилиндра для предотвращения прорыва газов в картер и проникновения в него моторного масла.
Поршень
Поршень представляет собой металлический стакан сложной формы, устанавливаемый в цилиндре днищем вверх. Он состоит из двух основных частей. Верхняя утолщенная часть называется головкой, а нижняя направляющая часть — юбкой. Головка поршня содержит днище 4 (рис. а) и стенки 2. В стенках проточены канавки 5 для компрессионных колец. Нижние канавки имеют дренажные отверстия 6 для отвода масла. Для увеличения прочности и жесткости головки ее стенки снабжены массивными ребрами 3, связывающими стенки и днище с бобышками, в которых устанавливается поршневой палец. Иногда оребряют также внутреннюю поверхность днища.
Юбка имеет более тонкие стенки, чем у головки. В ее средней части расположены бобышки с отверстиями.
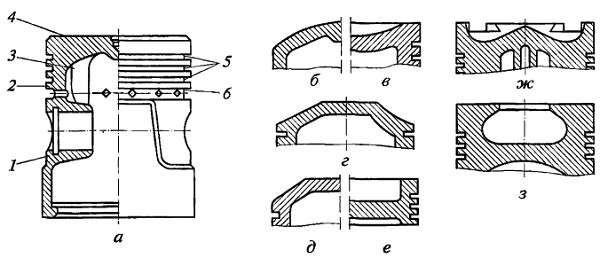
Рис. Конструкции поршней с различной формой днища (а—з) и их элементов:
1 — бобышка; 2 — стенка поршня; 3 — ребро; 4 — днище поршня; 5 — канавки для компрессионных колец; 6 — дренажное отверстие для отвода масла
Днища поршней могут быть плоскими (см. а), выпуклыми, вогнутыми и фигурными (рис. б—з). Их форма зависит от типа двигателя и камеры сгорания, принятого способа смесеобразования и технологии изготовления поршней. Самой простой и технологичной является плоская форма. В дизелях применяются поршни с вогнутыми и фигурными днищами (см. рис. е—з).
При работе двигателя поршни нагреваются сильнее, чем цилиндры, охлаждаемые жидкостью или воздухом, поэтому расширение поршней (особенно алюминиевых) больше. Несмотря на наличие зазора между цилиндром и поршнем, может произойти заклинивание последнего. Для предотвращения заклинивания юбке придают овальную форму (большая ось овала перпендикулярна оси поршневого пальца), увеличивают диаметр юбки по сравнению с диаметром головки, разрезают юбку (чаще всего выполняют Т- или П-образный разрез), заливают в поршень компенсационные вставки, ограничивающие тепловое расширение юбки в плоскости качания шатуна, или принудительно охлаждают внутренние поверхности поршня струями моторного масла под давлением.
Поршень, подвергающийся воздействию значительных силовых и тепловых нагрузок, должен обладать высокой прочностью, теплопроводностью и износостойкостью. В целях уменьшения инерционных сил и моментов у него должна быть малая масса. Это учитывается при выборе конструкции и материала для поршня. Чаще всего материалом служит алюминиевый сплав или чугун. Иногда применяют сталь и магниевые сплавы. Перспективными материалами для поршней или их отдельных частей являются керамика и спеченные материалы, обладающие достаточной прочностью, высокой износостойкостью, низкой теплопроводностью, малой плотностью и небольшим коэффициентом теплового расширения.
Поршневые кольца
Поршневые кольца обеспечивают плотное подвижное соединение поршня с цилиндром. Они предотвращают прорыв газов из надпоршневой полости в картер и попадание масла в камеру сгорания. Различают компрессионные и маслосъемные кольца.
Компрессионные кольца (два или три) устанавливают в верхние канавки поршня. Они имеют разрез, называемый замком, и поэтому могут пружинить. В свободном состоянии диаметр кольца должен быть несколько больше диаметра цилиндра. При введении в цилиндр такого кольца в сжатом состоянии оно создает плотное соединение. Для того чтобы обеспечить возможность расширения установленного в цилиндре кольца при нагревании, в замке должен быть зазор 0,2…0,4 мм. С целью обеспечения хорошей приработки компрессионных колец к цилиндрам часто применяют кольца с конусной наружной поверхностью, а также скручивающиеся кольца с фаской на кромке с внутренней или наружной стороны. Благодаря наличию фаски такие кольца при установке в цилиндр перекашиваются в сечении, плотно прилегая к стенкам канавок на поршне.
Маслосъемные кольца (одно или два) удаляют масло со стенок цилиндра, не позволяя ему попадать в камеру сгорания. Они располагаются на поршне под компрессионными кольцами. Обычно маслосъемные кольца имеют кольцевую канавку на наружной цилиндрической поверхности и радиальные сквозные прорези для отвода масла, которое по ним проходит к дренажным отверстиям в поршне (см. рис. а). Кроме маслосъемных колец с прорезями для отвода масла используются составные кольца с осевыми и радиальными расширителями.
ТОП 5 двигателей про которые ты не знал
Для предотвращения утечки газов из камеры сгорания в картер через замки поршневых колец необходимо следить за тем, чтобы замки соседних колец не располагались на одной прямой.
Поршневые кольца работают в сложных условиях. Они подвергаются воздействию высоких температур, а смазывание их наружных поверхностей, перемещающихся с большой скоростью по зеркалу цилиндра, недостаточно. Поэтому к материалу для поршневых колец предъявляются высокие требования. Чаще всего для их изготовления применяют высокосортный легированный чугун. Верхние компрессионные кольца, работающие в наиболее тяжелых условиях, обычно покрывают с наружной стороны пористым хромом. Составные маслосъемные кольца изготавливают из легированной стали.
Поршневой палец
Поршневой палец служит для шарнирного соединения поршня с шатуном. Он представляет собой трубку, проходящую через верхнюю головку шатуна и установленную концами в бобышки поршня. Крепление поршневого пальца в бобышках осуществляется двумя стопорными пружинными кольцами, расположенными в специальных канавках бобышек. Такое крепление позволяет пальцу (в этом случае он называется плавающим) проворачиваться. Вся его поверхность становится рабочей, и он меньше изнашивается. Ось пальца в бобышках поршня может быть смещена относительно оси цилиндра на 1,5…2,0 мм в сторону действия большей боковой силы. Благодаря этому уменьшается стук поршня в непрогретом двигателе.
Поршневые пальцы изготавливают из высококачественной стали. Для обеспечения высокой износоустойчивости их наружную цилиндрическую поверхность подвергают закалке или цементации, а затем шлифуют и полируют.
Поршневая группа состоит из довольно большого числа деталей (поршень, кольца, палец), масса которых по технологическим причинам может колебаться; в некоторых пределах. Если различие в массе поршневых групп в разных цилиндрах будет значительным, то при работе двигателя возникнут дополнительные инерционные нагрузки. Поэтому поршневые группы для одного двигателя подбирают так, чтобы они несущественно отличались по массе (для тяжелых двигателей не более чем на 10 г).
Шатунная группа кривошипно-шатунного механизма состоит из:
- шатуна
- верхней и нижней головок шатуна
- подшипников
- шатунных болтов с гайками и элементами их фиксации
Шатун
Шатун соединяет поршень с кривошипом коленчатого вала и, преобразуя возвратно-поступательное движение поршневой группы во вращательное движение коленчатого вала, совершает сложное движение, подвергаясь при этом действию знакопеременных ударных нагрузок. Шатун состоит из трех конструктивных элементов: стержня 2, верхней (поршневой) головки 1 и нижней (кривошипной) головки 3. Стержень шатуна обычно имеет двутавровое сечение. В верхнюю головку для уменьшения трения запрессовывают бронзовую втулку 6 с отверстием для подвода масла к трущимся поверхностям. Нижнюю головку шатуна для обеспечения возможности сборки с коленчатым валом выполняют разъемной. У бензиновых двигателей разъем головки обычно расположен под углом 90° к оси шатуна. У дизелей нижняя головка шатуна 7, как правило, имеет косой разъем. Крышка 4 нижней головки крепится к шатуну двумя шатунными болтами, точно подогнанными к отверстиям в шатуне и крышке для обеспечения высокой точности сборки. Чтобы крепление не ослабло, гайки болтов стопорят шплинтами, стопорными шайбами или контргайками. Отверстие в нижней головке растачивают в сборе с крышкой, поэтому крышки шатунов не могут быть взаимозаменяемыми.
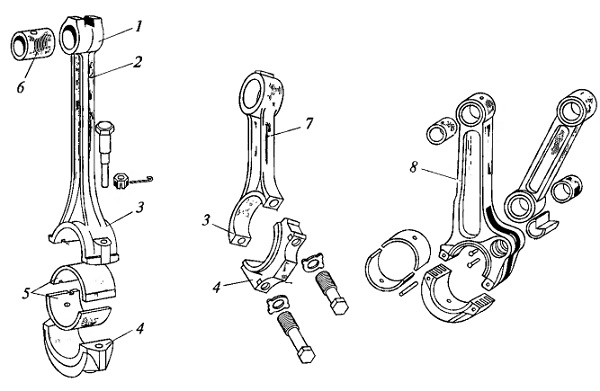
Рис. Детали шатунной группы:
1 — верхняя головка шатуна; 2 — стержень; 3 — нижняя головка шатуна; 4 — крышка нижней головки; 5 — вкладыши; 6 — втулка; 7 — шатун дизеля; S — основной шатун сочлененного шатунного узла
Для уменьшения трения в соединении шатуна с коленчатым валом и облегчения ремонта двигателя в нижнюю головку шатуна устанавливают шатунный подшипник, который выполнен в виде двух тонкостенных стальных вкладышей 5, залитых антифрикционным сплавом. Внутренняя поверхность вкладышей точно подогнана к шейкам коленчатого вала. Для фиксации вкладышей относительно головки они имеют отогнутые усики, входящие в соответствующие пазы головки. Подвод масла к трущимся поверхностям обеспечивают кольцевые проточки и отверстия во вкладышах.
Для обеспечения хорошей уравновешенности деталей кривошипно-шатунного механизма шатунные группы одного двигателя (как и поршневые) должны иметь одинаковую массу с соответствующим ее распределением между верхней и нижней головками шатуна.
В V-образных двигателях иногда используются сочлененные шатунные узлы, состоящие из спаренных шатунов. Основной шатун 8, имеющий обычную конструкцию, соединен с поршнем одного ряда. Вспомогательный прицепной шатун, соединенный верхней головкой с поршнем другого ряда, нижней головкой шарнирно крепится с помощью пальца к нижней головке основного шатуна.
Коленчатый вал
Коленчатый вал, соединенный с поршнем посредством шатуна, воспринимает действующие на поршень силы. На нем возникает вращающий момент, который затем передается на трансмиссию, а также используется для приведения в действие других механизмов и агрегатов. Под влиянием резко изменяющихся по величине и направлению сил инерции и давления газов коленчатый вал вращается неравномерно, испытывая крутильные колебания, подвергаясь скручиванию, изгибу, сжатию и растяжению, а также воспринимая тепловые нагрузки. Поэтому он должен обладать достаточной прочностью, жесткостью и износостойкостью при сравнительно небольшой массе.
MPI или GDI. Распределенный или Непосредственный впрыск. Правильный выбор
Конструкции коленчатых валов отличаются сложностью. Их форма определяется числом и расположением цилиндров, порядком работы двигателя и числом коренных опор. Основными частями коленчатого вала являются коренные шейки 3, шатунные шейки 2, щеки 4, противовесы 5, передний конец (носок 1) и задний конец (хвостовик 6) с фланцем.
К шатунным шейкам коленчатого вала присоединяют нижние головки шатунов. Коренными шейками вал устанавливают в подшипниках картера двигателя. Соединяются коренные и шатунные шейки при помощи щек. Плавный переход от шеек к щекам, называемый галтелью, позволяет избежать концентрации напряжений и возможных поломок коленчатого вала. Противовесы предназначены для разгрузки коренных подшипников от центробежных сил, возникающих на кривошипах вала во время его вращения. Их, как правило, изготавливают как единое целое со щеками.
Для обеспечения нормальной работы двигателя к рабочим поверхностям коренных и шатунных шеек необходимо подавать моторное масло под давлением. Масло поступает из отверстий в картере к коренным подшипникам. Затем оно через специальные каналы в коренных шейках, щеках и шатунных шейках попадает к шатунным подшипникам. Для дополнительной центробежной очистки масла в шатунных шейках имеются грязеуловительные полости, закрытые заглушками.
Коленчатые валы изготавливают методом ковки или литья из среднеуглеродистых и легированных сталей (может применяться также чугун высококачественных марок). После механической и термической обработки коренные и шатунные шейки подвергают поверхностной закалке (для повышения износостойкости), а затем шлифуют и полируют. После обработки вал балансируют, т. е. добиваются такого распределения его массы относительно оси вращения, при котором вал находится в состоянии безразличного равновесия.
В коренных подшипниках применяют тонкостенные износостойкие вкладыши, аналогичные вкладышам шатунных подшипников. Для восприятия осевых нагрузок и предотвращения осевого смещения коленчатого вала один из его коренных подшипников (обычно передний) делают упорным.
Маховик
Маховик крепится к фланцу хвостовика коленчатого вала. Он представляет собой тщательно сбалансированный чугунный диск определенной массы. Кроме обеспечения равномерного вращения коленчатого вала маховик способствует преодолению сопротивления сжатия в цилиндрах при пуске двигателя и кратковременных перегрузок, например, при трогании ТС с места. На ободе маховика закреплен зубчатый венец для пуска двигателя от стартера. Поверхность маховика, которая соприкасается с ведомым диском сцепления, шлифуют и полируют.
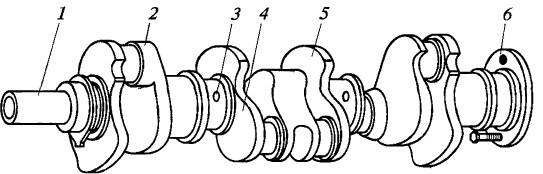
Рис. Коленчатый вал:
1 — носок; 2 — шатунная шейка; 3 — коренная шейка; 4 — щека; 5 — противовес; 6 — хвостовик с фланцем
Видео-уроки о КШМ
Другие материалы о КШМ в сети
- Википдеия: https://ru.wikipedia.org/wiki/Кривошипно-шатунный_механизм
- ТехАвтоПорт: https://techautoport.ru/dvigatel/mehanicheskaya-chast/krivoshipno-shatunnyi-mehanizm.html
- Drive2.ru: https://www.drive2.ru/b/1487545/
- Autoleek.ru: http://autoleek.ru/dvigatel/dvs/ustrojstvo-kshm-i-cpg.html