5.6. Проверка качества смазочных материалов, продуктов изнашивания в смазке
Примерно в 40 случаях из 100 причиной отказа является недостаток смазочного материала либо его загрязнение. Задача анализа качества смазывания имеет три основных направления [16]:
- контроль поступления;
- анализ продуктов изнашивания;
- контроль качества смазочного материала.
Операции по контролю поступления смазочного материала определяются способом его подачи к деталям механизма. В основном это визуальные проверки:
- количества масла в редукторе — по уровнемеру, по масляному щупу;
- работы насоса подачи масла (при принудительной смазке);
- утечек;
- давления масла по манометру;
- работы питателей;
- подачи масла — через смотровое стекло на маслопроводе, по расходомеру;
- просачивания пластичного смазочного материала из уплотнительной части;
- состояния обрызгивания маслом зубчатых колёс.
Симптомы неисправности при контроле поступления смазочного материала зависят от способа смазывания. При контроле количества масла в редукторе по уровнемеру или по масляному щупу — это уровень меньший, чем нижний допустимый предел. Проверка работы насоса подачи масла включает поиск утечек, которые должны отсутствовать, и проверку давления масла по манометру, которое должно отвечать проектному значению. Работа питателей проверяется в случае использования пластичных смазочных материалов. Симптом неисправности питателей — неравномерная работа штоков, либо отсутствие перемещения при переключении системы смазывания. Подача масла через смотровое стекло на маслопроводе позволяет определить отсутствие потока смазочного материала, либо слишком большой поток масла (оптимальная толщина струи масла — 2-3 мм). В случае установки расходомера контролируется расход масла, который должен отвечать стандартному значению. Визуально определяется степень просачивания пластичного смазочного материала из уплотнительной части — чрезмерное просачивание или сухая уплотнительная часть являются симптомами неисправности. Аналогично проверяется состояние обрызгивания маслом зубчатых колёс через смотровое стекло — недостаточность или неравномерность обрызгивания.
Анализ продуктов изнашивания
Включения в масло отражают характер и интенсивность износа элементов механизма, смазываемых маслом, и характеризуются числом, концентрацией частиц и их химическим составом. При нормальном износе обнаруживаются частицы размером до 15 мкм и толщиной до 1 мкм. При трении — это гладкие круглые частицы. Начало интенсивного изнашивания сопровождается увеличением концентрации частиц и их размера до 50 мкм и появлением определённой формы (осколки, пластины неправильной формы, стружка). Дальнейшее развитие неисправности приводит к увеличению размера частиц до 100-300 мкм, а при выходе из строя — более 1000 мкм. Характеристика вида частиц при интенсивном изнашивании приведена в таблице 5.5. Возрастание концентрации элементов износа в масле начинается за 100-150 часов до возможного нарушения работоспособности сопряжения.
Таблица 5.5 — Характеристика частиц при интенсивном изнашивании
| Характеристика | Изнашивание | ||||
|---|---|---|---|---|---|
| трение | срез | усталостное | |||
| Вид | Гладкие частицы, круглые | Стружка; яркие чешуйки, боковые грани отполированы | Осколки с прямолинейными кромками | Шаровая форма | Пластинки: неправильная окружность; «роза» |
| Размер, мкм | 50-200 | 25-1500 | >10-20 | 1-5 | >10-50 |
| Отношение размера к толщине | — | 10 | 10 | — | 30 |
| Идентификация | — | Разрушение зубьев передач, роликовых подшипников | Высокие нагрузки на шестерни | Начало изнашивания подшипников качения; кавитационное разрушение | Разрушение зубьев передач, разрушение шариковых подшипников |
Методы определения продуктов износа в масле классифицируют по физическим процессам, заложенным в них:
- разделения частиц;
- оптической плотности;
- спектральным;
- хроматографическим.
Методы разделения включают:
- количественный анализ накопившихся частиц в масле — магнитные и электрические детекторы;
- количественно-дисперсионный анализ — феррографы (магнито-оптические и магнито-емкостные).
Оптические анализаторы и феррографы, показывая увеличение размера частиц, раньше сигнализируют о неисправности, чем магнитные пробки и спектрофотометры, которые определяют количество (концентрацию) частиц в масле. Феррограф и детекторы стружки определяют ферромагнитные частицы, а спектрофотометр — все металлы, входящие всостав деталей механизма.
Колориметрический метод основан на сравнении оптической плотности (окраски) раствора исследуемого вещества с параметрами стандартного раствора. С увеличением концентрации веществ в масле увеличивается его оптическая плотность (становится интенсивнее окраска раствора). Наиболее точно этим способом определяется концентрация железа.
Спектральный анализ основан на изучении спектра, получаемого при сжигании масла в зоне электрической дуги. Спектр регистрируется с помощью фотоэлектрических датчиков. Полученные данные сравнивают со спектрами эталонов, что позволяет определить наличие в масле продуктов износа, а интенсивность отдельных линий свидетельствует о концентрации элементов в масле. Способ спектрального анализа обладает высокой чувствительностью и точностью, но очень трудоёмок.
Условие отбора проб масел
Плотность продуктов износа значительно выше плотности масла. После остановки механизма продукты износа осаждаются. Пробу берут сразу после остановки механизма или не менее, чем через 10 минут после пуска. Пробы берут перед фильтром. Нельзя брать масло у дна редуктора, на котором всегда имеется осадок. Перед отбором пробы необходимо спустить отстой. Пробы берут на глубине 30-35 мм через отверстие для маслоизмерительного щупа или непосредственно из масляной магистрали. Пробы шприцем отбирают в сухую чистую посуду, заполняемую на 3/4 объёма, плотно закрывают и готовят к транспортировке.
Магнитное извлечение металлических примесей проводится при помощи магнитов, опускаемых в масло, или магнитных пробок, установленных на сливных маслопроводах. Металлические частицы, являющиеся продуктами износа, прилипшие к поверхности магнита, затем рассматривают при помощи лупы (6-10-кратного увеличения) или микроскопа с целью определения причин их появления. Чувствительность магнитных пробок — частицы с размерами более 100 мкм. Наибольшая эффективность метода для частиц свыше 200 мкм.
В первые 100-150 часов работы механизма с циркуляционной смазкой на магнитных пробках наблюдается металлическая производственная стружка, имеющая рваную с тёмными краями кромку. При нормальной эксплуатации мелкие железные частицы образуют в масле пастообразную массу с частицами до 0,25 мкм, размер частиц в процессе работе не меняется.
Аналитический феррограф
Феррограмма — зафиксированное на предметном стекле распределение частиц. Жидкость, стекающая по стеклянной пластинке, подвергается воздействию постепенно увеличивающегося магнитного поля (рисунок 5.13). Это приводит к разделению частиц по размерам и позволяет определить их количество. Источник частиц может быть выявлен по их окраске при наблюдении в бихроматическом микроскопе. При нагреве феррограммы до 320-330 °С в течение 90-120 секунд частицы различных металлов принимают цвет:
- углеродистая сталь — голубой;
- чугун — жёлто-коричневый;
- хром, свинец, алюминий — бело-серый;
- окись железа — бурый;
- неметаллические включения — жёлтый и зелёный.
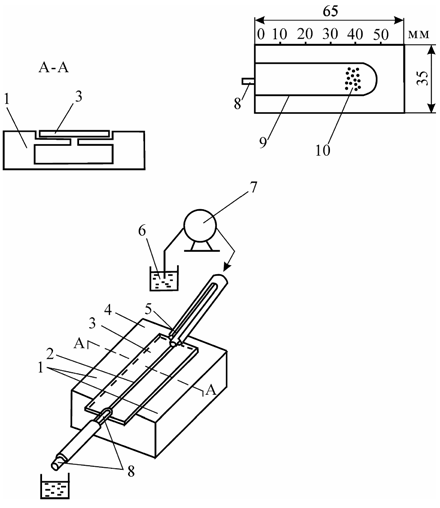
Рисунок 5.13 — Схема получения феррограмм аналитического феррографа: 1 — полюсы магнита; 2 — проба масла на пластине; 3 — предметное стекло для получения феррограммы; 4 — узел магнита; 5 — подвод пробы масла от насоса; 6 — сосуд с пробами масла; 7 — насос; 8 — отвод потока масла; 9 — несмачиваемая стенка предметного стекла; 10 — феррограмма
Контроль качества смазочного материала
В процессе контроля проверяют:
- цвет;
- вязкость;
- температуру застывания и вспышки;
- плотность;
- содержание водорастворимых кислот и щелочей, механических примесей и воды.
У пластичных смазочных материалов контролируют:
- пенетрацию;
- температуру каплепадения;
- наличие механических примесей и воды.
Визуальный контроль цвета масла
В случае жидкой смазки, масло должно иметь цвет свежего масла. Изменение цвета масла указывает на наличие загрязняющих веществ, эмульгирование свидетельствует о наличии в масле воды. Вода в смазке приводит к появлению мутно-белого цвета. Светлые масла рассматриваются в проходящем свете на прозрачность. Для тёмных масел пробирка с маслом подогревается до 80 °С, потрескивание в ходе нагрева свидетельствует о присутствии воды. Присутствие воды в смазочном материале не приводит к существенному изменению характеристик смазочного слоя, однако возникающие коррозионные процессы провоцируют абразивный износ.
Цвет пластичной смазки может изменяться от светло-жёлтого до тёмно-коричневого. О наличии примесей свидетельствует золотистый цвет в случае подшипников скольжения и более тёмный цвет в случаях подшипников качения. Попадание воды в смазку вызывает появление мутно-серого цвета.
Вязкость масла должна отвечать стандартному значению. Помимо лабораторных способов вязкость может оцениваться визуально и на ощупь. В случае пластичной смазки, мазь должна быть гладкой и мягкой, без посторонних включений. Вискозиметр определяет условную вязкость в условных градусах °ВУ. Условная вязкость — отношение времени истечения 200 мл испытуемого масла при температуре испытания ко времени истечения 200 мл дистиллированной воды при температуре 20 °С. Вискомер — определяет вязкость по скорости опускания шарика в пробе масла.
Для определения наличия воды в смазочных материалах используют марганцово-кислый калий. Это вещество не растворяется в нефтепродуктах, но легко растворяется в воде. Окрашивание белой ткани, в которую завёрнуты кристаллы марганцово-кислого калия, указывает на наличие воды.
При определении содержания воды в маслах может быть использовано её свойство взаимодействовать с гидридом кальция. Реакция идёт с выделением теплоты, то есть экзотермическая. Повышение температуры масла после добавления в пробу навески гидрида кальция позволяет определить содержание воды.
Определение общего щелочного числа проводится с использованием в качестве реагента щавелевой кислоты С2Н2О4.
Определение содержания водорастворимых кислот и щелочей основано на получении водной вытяжки из масел и определения в ней кислот и щелочей с помощью метилоранжа и фенолфталеина.
Присутствие абразивных механических примесей в маслах определяют пробой на истирание. На чистое плоское стекло наносят несколько капель испытуемого масла и закрывают вторым стеклом. Передвигают стекла одно относительно другого, плотно прижав их пальцами. Если в масле присутствуют абразивные механические примеси, то слышен характерный скрип.
Определение содержания механических примесей в маслах основано на нанесении капли масла на фильтровальную бумагу и сравнении полученных после воздушной сушки пятен с эталоном.
Хроматография относится к физическим методам разделения смесей веществ с использованием различия распределений их компонентов между подвижной и неподвижной фазами. Чаще всего используются методы бумажной хроматографии. Капля исследуемой жидкости (масла) наносится на бумагу и по размерам концентрических кругов определяется степень загрязнения. В центре — тёмным пятном — располагаются продукты износа, а снаружи — светлым кольцом — вода, находящаяся в смазке (рисунок 5.14).
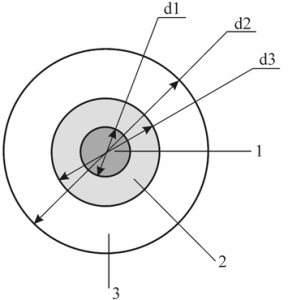
Рисунок 5.14 — Пояснение к использованию метода бумажной хроматографии: 1 — примеси; 2 — масло; 3 — вода
Коэффициент воды:
где d3 — диаметр кольца воды; d2 — диаметр кольца масла. Допустимое значение — 1,3, что соответствует примерно 2% воды в масле.
Коэффициент примеси:
где d1 — диаметр кольца примесей. Допустимое значение — 1,4, что соответствует примерно 0,7% механических примесей в масле.
По цвету ядра допускаются: светло-жёлтый, тёмно-коричневый, серый цвета. Чёрный цвет ядра с блеском свидетельствует о работе смазки при повышенной температуре.
В общем случае масло считается отработанным и подлежит замене при выполнении хотя бы одного из следующих условий:
- повышение кислотного числа до 5 мг КОН на 1 г масла;
- изменение вязкости на 25% от первоначального значения;
- содержание воды в масле свыше 2%;
- водная вытяжка имеет кислую реакцию свыше 0,5%;
- наличие в масле свыше 0,5% механических примесей;
- присутствие в масле примесей, оказывающих абразивное воздействие.
Подобные посты
7.7. Обработка поверхности
Обозначение шероховатости поверхности (смотри таблицу 7.3, таблицу 7.4): – знак I применяется для поверхности, вид обработки которой конструктором не устанавливается; – знак II применяется для поверхности, которая должна быть обработана удалением слоя материала, например, точением, фрезерованием, сверлением, шлифованием, полированием, травлением и т.п.; – знак III применяется для поверхности, образуемой без удаления слоя материала, например, литьём, […]
7.6. Основы термообработки
Термообработка металлов и их сплавов — процесс целесообразно выбранных операций нагрева и охлаждения, в результате которого повышаются механические свойства, изменяются физические свойства, а следовательно, увеличивается срок эксплуатации деталей. Основными видами термообработки являются: отжиг, нормализация, закалка и отпуск.
7.5. Сопротивление материалов
Модуль Юнга (модуль упругости первого рода) Е, МПа, Н/мм2 — постоянная упругости в законе Гука в пределах, когда деформация пропорциональна напряжению. Модуль Юнга численно равен напряжению, увеличивающему длину образца в два раза: для стали, Ест = (2,0-2,2)×105 МПа; для чугуна, Еч = 1,2×10⁵ МПа; для меди, Ем = 1,0×10⁵ МПа; для алюминия, Еал = 0,6×10⁵ МПа; […]
Способы определения качества смазочных материалов
Выбор правильных смазочных материалов — это важная задача, стоящая перед каждым владельцем или оператором техники. От правильности выбора смазочных материалов зависит эффективная и безотказная работа оборудования, его производительность и срок службы. Однако, среди огромного ассортимента смазочных материалов на рынке, выбор может быть непростым и запутанным. Чтобы облегчить процесс выбора и сделать его более осознанным, важно знать основные способы определения качественных смазочных материалов.
Первым шагом при выборе смазочных материалов является определение конкретных требований, которые предъявляются к данному материалу. В зависимости от типа и условий эксплуатации оборудования, требования к смазочным материалам будут разными. Например, для высокофорсированных двигателей необходимы масла с высокой вязкостью и стабильной температурой вспышки, а для подшипников скольжения требуются смазки с хорошей адгезией и защитой от износа.
Вторым шагом является изучение характеристик смазочных материалов. При выборе смазки или масла необходимо обратить внимание на такие параметры, как вязкость, индекс вязкости, температура вспышки и замерзания, степень защиты от коррозии и окисления, а также наличие различных присадок для повышения работоспособности материала в определенных условиях. Кроме того, важно учитывать рекомендации производителей оборудования, которые могут предоставить дополнительную информацию о предпочтительных смазочных материалах.
Как выбрать качественные смазочные материалы
Смазочные материалы играют важную роль в поддержании надлежащей работы механизмов в различных областях применения. Они предотвращают износ, коррозию и трение, а также обеспечивают эффективную работу оборудования. Однако, выбор правильных смазочных материалов может быть сложной задачей, особенно среди широкого ассортимента продукции, представленного на рынке.
Ключевыми факторами при выборе качественных смазочных материалов являются:
- Тип материала. Существует множество различных типов смазочных материалов, каждый из которых подходит для определенных условий эксплуатации. Например, смазочные материалы на основе масел обычно используются для снижения трения и износа в автомобильной и промышленной отраслях. Смазочные материалы на основе силикона, например, обладают высокой температурной стабильностью и используются в условиях высоких температур.
- Спецификации и одобрения. При выборе смазочных материалов следует обратить внимание на их соответствие спецификациям и требованиям производителей оборудования. Некачественные смазочные материалы могут негативно сказаться на работе механизмов и повлечь за собой серьезные поломки и высокие расходы на ремонт.
- Рекомендации производителей. При выборе смазочных материалов рекомендуется обратиться к производителям и получить консультацию относительно подходящего продукта для конкретного оборудования и условий эксплуатации. Производители имеют опыт и знания, чтобы помочь вам сделать правильный выбор.
- Бренд и репутация. Выбор надежного бренда с хорошей репутацией может быть ключевым фактором при выборе смазочных материалов. Известные и уважаемые производители обычно обеспечивают высокое качество своих продуктов и выполняют необходимые тесты и испытания для подтверждения их эффективности и соответствия требованиям.
- Цена. Важно учесть бюджетные ограничения и сравнить цены на различные смазочные материалы. Однако, следует помнить, что более дешевые продукты не всегда являются лучшим выбором. Качество и производительность смазочных материалов должны иметь первостепенное значение при выборе.
В итоге, правильный выбор качественных смазочных материалов является важным аспектом для обеспечения долговечной и безотказной работы механизмов. Используя вышеуказанные факторы, вы сможете принять информированное решение и выбрать оптимальные смазочные материалы для ваших потребностей.
Популярные способы определения качества
Качественные смазочные материалы обладают рядом характеристик, с помощью которых можно определить уровень их качества. В данном разделе рассмотрим несколько популярных способов определения качества смазочных материалов.
1. Вязкость. Одним из основных параметров, определяющих качество смазочных материалов, является их вязкость. Вязкость определяет способность смазочного материала сохранять свои свойства при действии внешних факторов, таких как температура и нагрузка. Качественные смазочные материалы имеют оптимальную вязкость, обеспечивая надежную смазку при любых условиях эксплуатации.
2. Температурный диапазон. Качественные смазочные материалы обладают широким температурным диапазоном применения. Они могут эффективно работать как при низких, так и при высоких температурах, что обеспечивает защиту и надежную работу механизмов в любых условиях.
3. Степень защиты. Качественные смазочные материалы обеспечивают высокую степень защиты поверхностей и деталей, снижая износ и предотвращая коррозию. Они обладают антикоррозионными и противоизносными свойствами, позволяющими продлить срок службы механизмов.
4. Сертификация. Качественные смазочные материалы часто имеют сертификаты качества, которые подтверждают их соответствие определенным стандартам. Сертификаты гарантируют потребителю, что смазочные материалы прошли необходимые испытания и имеют определенные характеристики, соответствующие стандартам качества.
Важно помнить, что для выбора качественных смазочных материалов необходимо учитывать конкретные условия эксплуатации и требования производителей механизмов. Консультация с экспертами и использование рекомендаций производителей помогут выбрать наиболее подходящие смазочные материалы и обеспечить надежную работу оборудования.
Военное образование в России
Горючие, смазочные материалы и специальные жидкости — Простейшие способы определения качества и пригодности ГСМ и специальных жидкостей
Details Parent Category: Лекции Published: 22 July 2012
- Горючие, смазочные материалы и специальные жидкости
- Бензины
- Дизельное топливо
- Топлива для реактивных двигателей
- Пластичные смазки
- Специальные жидкости для объектов БТВТ
- СПЕЦИАЛЬНЫЕ ЖИДКОСТИ
- УПЛОТНИТЕЛЬНЫЕ МАТЕРИАЛЫ
- Простейшие способы определения качества и пригодности ГСМ и специальных жидкостей
- Меры безопасности при обращении с ГСМ
- All Pages
Page 9 of 10
Простейшие способы определения качества и пригодности ГСМ и специальных жидкостей
Пригодность ГСМ к использованию можно определить по цвету, запаху, испаряемости и вязкости. Необходимо также определить наличие в ГСМ воды и механических примесей.
Неэтилированные бензины бесцветны или слегка желтоваты; этилированные бензины окрашивают в яркие цвета – красный, зеленый, синий. Неэтилированные крекинг-бензины слегка желтоваты. Дизельные топлива арктические слегка желтоваты, зимние имеют светло-коричневый цвет, летние – темно-коричневый цвет.
Бензины прямой перегонки обладают относительно приятным запахом; крекинг-бензины имеют резкий неприятный запах чеснока. Дизельные топлива пахнут керосином.
Каплю топлива наносят на бумагу и наблюдают, как она испаряется. Низкооктановые бензины испаряются медленнее высокооктановых и оставляют на бумаге пятно, которое после небольшого подогрева исчезает. Керосин и дизельное топливо оставляют неисчезающие жирные пятна.
Вязкость дизельного и реактивного топлива выше вязкости бензинов. Арктическое и зимнее ДТ менее вязкие, чем летние.
Присутствие воды в горючем определяется взбалтыванием в пробирке или бутылке. Вода оседает на стенках в виде капель (росы); при наличии большого количества воды она оседает на дне бутылки. Дизельное топливо при наличии воды мутнеет.
Механические примеси определяются по наличию осадка или взвешенных частиц в горючем.
МАСЛА
В отраженном свете свежие масла имеют зеленоватый цвет; отработанные масла темнеют вследствие загрязнения нагаром.
Свежие масла обладают слабым запахом; отработанные масла имеют запах гари.
Зимние и всесезонные сорта масел менее вязкие, чем летние.
Если в масле есть вода, то при работе двигателя масло вспенивается.
МЕТОДЫ ИСПЫТАНИЙ СМАЗОЧНЫХ МАСЕЛ.
Все смазочные материалы представлены смазочными маслами и консистентными смазками. Смазочные масла при обычной температуре находятся в жидком состоянии и по назначению они подразделяются на моторные, трансмиссионные, индустриальные, турбинные, электроизоляционные, консервационные, компрессорные и прочие.
Для определения их качества используются следующие методы испытаний, которые подразделяются на:
- лабораторные
- стендовые
- эксплуатационные
Лабораторные испытания смазочных масел позволяют оценивать физико-химические показатели масел с помощью применения специального оборудования — приборов и установок. Лабораторные методы испытаний очень полезны при создании смазочных материалов, т.к. обеспечивают получение важных показателей в самый короткий срок, что дает возможность оперативно оценивать влияние состава композиций базовых масел и присадок на основные физико-химические характеристики разрабатываемого продукта, а уже на базе накопленного опыта можно прогнозировать поведение его в условиях эксплуатации.
По результатам лабораторных испытаний также можно решать вопрос целесообразности проведения других видов испытаний, т.к. при производстве масел использование лабораторных методов позволяет судить об идентичности каждой из выпущенных партий масел исходным образцам, прошедшим всесторонние испытания.
Для анализа качества смазочных масел лабораторными методами используются следующие основные физико-химические показатели: вязкость (кинематическая, условная), зольность, зольность сульфатная, индекс вязкости, испаряемость, кислотное число, испаряемость, кислотное число, коксуемость, коррозионность, массовая доля активных элементов, массовая доля воды, массовая доля механических примесей, механическая стабильность, моющие свойства по ПЗВ, моющий потенциал, плотность, склонность масла к пенообразованию, совместимость с резиновыми уплотнениями, стабильность по индукционному периоду осадкообразования (ИПО), степень чистоты, температура вспышки, температура застывания, термоокислительная стабильность, трибологические свойства, цвет по ЦНТ, щелочное число.
Далее приведены стандартные варианты оценки физико-химических свойств смазочных масел при использовании лабораторных методов в соответствии с стандартами ГОСТ, ГОСТ Р, ASTM, EN, DIN, IP, CEC и ISO:
| СТАНДАРТНЫЕ МЕТОДЫ ОЦЕНКИ ФИЗИКО-ХИМИЧЕСКИХ СВОЙСТВ СМАЗОЧНЫХ МАСЕЛ | |||||||
| Показатель | ГОСТ | ASTM | CEN | DIN | IP | ISO | CEC |
| Вязкость: * кинематическая * динамическая * динамическая (имитация холодного пуска) * динамическая (прокачиваемость) * динамическая (HT/HS) * условная |
33 1929 | ||||||
Стендовые испытания смазочных масел проводятся на установках, моделирующих условия работы реального узла или агрегата. В ряде случаев для получения более достоверных результатов испытаний используются стенды с применением узлов и агрегатов реальных машин и механизмов.
Эксплуатационные испытания смазочных масел проводятся в реальных условиях эксплуатации на конкретных машинах и механизмах. Основное отличие этих испытаний от обычной эксплуатации состоит в том, что за работой узлов и агрегатов, в которые залито опытное масло, ведется полный контроль, учитывается расход запчастей, число ремонтов и расход масла. В таких испытаниях могут участвовать от нескольких десятков до нескольких сот единиц техники, а срок испытаний достигать нескольких лет.
Испытательная лаборатория «МОРТЕСТСЕРВИС» выполняет полный комплекс лабораторных испытаний физико-химических свойств смазочных масел на современном оборудовании с применением методик ГОСТ, ASTM, ISO, что позволяет грамотно и оперативно оценить качество и состояние смазочных материалов.