Подгонка шатунов по весу
Интересно узнать больше про тюнинг ВАЗ своими руками? Отлично! Вы попали в точку!
Глубочайший тюнинг ВАЗ вызывает восхищение. Облегчение коленвалов, советы по ремонту, тюнинг подвески, шумоизоляция и многое другое вы найдёте на нашем сайте.
Конечно, каждый владелец Лады хочет сделать что то интересное со своей машиной. Но порой может быть тяжело по финансам. Но не стоит отчаиваться.
Доработка Ваз своими руками хоть и считается бюджетной, но может позволить хорошо увеличить мощность и крутящий момент двигателя. Доработка многих узлов не сложна и с ней справится любой кто может держать гаечный ключ и кому это интересно.
Тюнинг LADA всегда будет актуальной темой пока работает АвтоВАЗ. Сделай свою тачку красивой и покажи другим. А мы поможем! Вы можете стать соавтором нашего сайта и прислать нам историю вашего тюнинга LADA на E-mail.
Или просто поделиться интересными моментами по ремонту и эксплуатации ВАЗ.
Ремонт ВАЗ своими руками это целый раздел нашего сайта, где много ценной и полезной информации по самостоятельному ремонту ВАЗ.
И не забываем про коллекцию тюнинг фото ВАЗ, они тоже есть и вы можете её пополнить!
Добро пожаловать!
Материалы
Облегчение Коленвала и КШМ

Облегчение коленвала,шатунов и поршней.
Эта операция нужна в первую очередь для уменьшения износа деталей двигателя и снижения общего уровня шума.
Почему автомобили иностранного производства работают тише наших,российских? А всё потому,что на их заводах очень строгий подход к качеству продукции,и чудики из ПТУ не бегают технологами. Наш автопром пока сильно отстаёт от своих зарубежных коллег,но будем надеятся на лучшее,и дорабатывать стандартные заводские детали.
О том как облегчать маховик ,мы уже писали,но от одного маховика толку мало. В этой статье разберёмся с облегчением коленвала и остальными деталями КШМ.
Коленвал:
Стандартный коленвал,также можно облегчить,запас прочности у него большой. Но делать это надо взвесив все плюсы и минусы.
Итак плюсы облегчения коленвала:
– Уменьшаются инерционные массы,которые отрицательно действуют на коренные шейки коленвала,увеличивая их износ
– Мотор легче и быстрее набирает обороты
– При неправильном или чрезмерном облегчении колена может ухудшиться работа на холостых,а при высоких нагрузках коленвал может просто лопнуть.
Облегчение коленчатого вала заключается в основном в обработке щёк и противовесов. Единой схемы облегчения коленвала нет.Кто то фрезерует боковые стороны щёк,кто-то затачивает противовесы,иногда даже очень остро,кто то просто доводит литую поверхность до хорошей чистоты,убирая дефекты литья, шлифуя и полируя поверхность колена.
Но не всё так просто. После любого вмешательства
в конструкцию коленчатого вала, желательно
даже после шлифовки шеек, нужно обязательно
проводить его балансировку.
Статическая балансировка здесь не подойдёт
как для маховика ,нужна динамическая,
на специальном оборудовании.
Правда бывают мастера которые могут вам отбалансировать на своих самодельных стендах,но в основном это всё не качественно.
Даже новые валы иногда приходится балансировать,
так как на заводе, то ли про них забыли,то ли
балансировщик забил на них.
Сначала балансируют коленвал отдельно,
а потом в сборе с маховиком,с корзиной
сцепления и шкивом. Такая балансировка
даст ощутимый результат.Стоимость в каждом регионе разная,колеблется от 1.500 до 3500 рублей, может и дешевле.Кто знает, что почём и где
прошу оставить комментарий.
Может кому-то пригодится.
Сильно облегчать противовесы коленвала не стоит,
так как они сильно взаимосвязаны с весом шейки и
шатуна,чтобы не получилось так что противовес
будет намного легче.
Вообще при облегчении учитывают очень много характеристик,применяют сложные математические расчёты и формулы. Но это всё теория,самое главное в нашем случае это практика. Некоторые забивают на все формулы,и ездят,крутят свои движки не слабо.
Ещё раз напоминаю динамическая балансировка – обязательна.
Шатуны:
Облегчение шатунов тоже не маловажная задача для тюнинга двигателя. При его облегчении металл снимается с верхних и нижних головок. С ножки снимать не стоит,так как на неё действуют огромные силы сжатия/разрыва при каждом обороте коленвала,достигающие 10 тонн.
С ножки можно убрать дефекты литья(неровности,бугорки). Но перед тем как снимать лишний металл,нужно найти центр масс, и отметить его.
Делается это так:
– Вырезается два стекла,чтобы на них можно было положить шатун.
– Первое стекло ложиться на горизонтальную поверхность(стол).
– Берётся тонкая спица(1 мм),укладывается поперёк 1-го стекла.
– На спицу кладётся второе стекло.
– На второе стекло аккуратно кладётся шатун с крышкой и затянутыми болтами (получается что-то типа весов).
– Вращая спицу,добиваемся равновесия этих “весов”.Отмечаем эту точку,это и будет центр масс.
шатун и подгоняем
центра масс такого,
которое было до
Центр масс должен
быть расположен строго в одном месте у всех шатунов.
Совет: болты и гайки затяжки крышек шатуна лучше заменять новыми.
Поршневые пальцы:
Поршневые пальцы облегчают редко,потому что ответственная деталь. Хотя разброс по массе такой небольшой детали встречался до 3 грамм. Представляете при сборке шатунно-поршневой группы максимальный разброс по весу поршней 2.5 грамма,но естественно реальный разброс масс поршней бывает больше,грамм пять, а тут ещё и палец 3 грамма.Уже 8 грамм,и поэтому наши тарахтелки плохо ездят,и капремонт делается чаще.
Поршневые пальцы растачивают(изнутри)на расточном станке,можно аккуратно на токарном. Но обязательно после обработки внутреннюю поверхность полируют,чтобы снять остаточные напряжения металла.
Поршни:
Поршни не всегда подгоняют по массе при ремонте,а зря. Если они не одинаковой массы, двигатель будет сильно трясти,это 100%.Поэтому развесовка нужна в любом случае ,взвешиваем,ищем самый лёгкий,и по его массу подгоняем остальные.Металл снимается с помощью напильника или фрезы,с нижней стороны бобышек под поршневой палец,равномерно c обеих сторон.Много металла снять с поршня не получится,опасно.
Ни в коем случае не снимайте металл с юбки,нарушите температурный режим,чревато прогоранием,поломкой колец.
После таких операций двигателю будет намного легче и веселей работать.
Если же хочется серьёзного мотора,то “стоковые” детали лучше не применять,особенно в ответственных узлах,покупайте специальные запчасти,которые проектировались на увеличенные нагрузки.Хороший Тюнинг – Дешёвым не бывает!
Спасибо.Буду рад комментариям.
Немного о б/у авто. Теперь купить подержанную машину вы можете без посредников. Доска обьявлений Autoin.ru предлагает автомобили с пробегом. Здесь можно найти любую модель и цвет на ваш вкус.
При использовании материалов активная ссылка на сайт обязательна.
Необходимые размеры шатунов


В этот раз речь пойдет в большей степени о размерах шатунов которые следует учитывать при проектировании двигателя. Рассмотрим варианты установки как стоковых шатунов так и варианты с заменой на подходящие и особенности этой модернизации. Возможно из предыдущего поста Какой шатун выбрать вы решили устанавливать подходящие по прочности и весу шатуны и они отличаются от рекомендуемых производителем, то на пути установки могут возникнуть некоторые сложности, описанные в этом посте. Разберемся какие размеры стоит соблюдать и какие работы по замерам предстоит произвести.
Длина шатуна от центра к центру
Длина шатуна — это расстояние от центра верхней головки шатуна до центра нижней головки.
Измерение длинны шатуна для каждого цилиндра обусловлено необходимостью иметь одинаковый подъем поршня относительно плоскости блока цилиндров. Это позволит получить одинаковую степень сжатия, что очень важно при тонкой настройки всего двигателя.
Читать еще: Лада веста цвет черная жемчужина фото
Итак, для измерения собирается кривошипно-шатунный механизм, но без поршневых колец. Медленно проворачивается коленвал до подъема поршня к верхней мертвой точке, измеряется размер от плоскости блока до плоскости поршня, записывается размер и так же повторяем замер для остальных поршней находящихся в ВМТ, проворачивается коленвал до подъема остальных поршней и проводится точно такой же замер. Даже при заводской сборке можно наблюдать разброс в этих замерах, и производитель устанавливает допуски не критичные для этого двигателя. Однако если разброс ощутимый или же мы хотим тщательно подогнать размеры, есть много вариантов добиться необходимого путем перестановки поршней на шатунах или даже перестановки самих шатунов на коленвале. После того как мы добились желаемого, стоит учитывать, что развесовка нарушена и следует решать уже другую задачу, но об этом в другом посте. Точная подгонка размерности и веса очень долгая и кропотливая работа.
Размер между головкой шатуна и дном поршня
Верхняя головка шатуна не должна касаться на какой части поршня. При сборке поршень/шатун проверяется каждая группа, если используются оригинальные детали обычно не вызывает ни каких проблем. Следует учитывать тепловое расширение поэтому минимальный зазор от головки шатуна до любой части в поршне не должен быть меньше 2 мм.
Проверяем зазор между головкой шатуна и отливами в поршне для пальца. Зазор может быть в пределах нормы, но после установки на коленвал головка шатуна может касаться поршня, это обусловлено положением коленвала. Поэтому зазор проверяется в собранном состоянии и не должен быть в пределах 1-2 мм. Очень часты так и происходит, что после сборки шатуны прижимают поршни. Это решается пропилом касаемой части поршня или части шатунной головки. Только после всех подгонок описанных выше и замера между поршнем и клапаном( описание ниже) можно приступать к развесовке коленвала.
Размер между шатуном и блоком
Об этом стоит задуматься обычно при использовании строкер коленвала или с использованием алюминиевых шатунов, потому что они толще и объемнее. Полностью собирается поршневая группа и коленвал в блок, проворачиваем и если есть касание блока шатунами, то следует проточить сам блок обеспечив зазор по крайней мере 2 мм.
Размер между поршнем и клапанами
После всех манипуляций по доводке поршневой группы обращаем внимание на клапанный механизм. Для этого устанавливаем собранную головку блока и настраиваем фазы. После этого проводим проверку касания клапанов плоскости поршня осторожным проворачиванием коленвала. Если почувствуется усилие, следует остановиться и с помощью маленького фонарика по возможности обнаружить место касания. Есть и другой вариант, более точный. Для этого на очищенные клапана от масел и загрязнений наносится полоска глины толщиной примерно 3мм и повторяем прошлую процедуру. Для точности измерения если ранее не было обнаружено касаний, коленчатый вал раскручивают до полвины максимальных оборотов и после этого снимается головка для замера сжатой глины. Тут зазор от любой части клапана до поршня должен составлять не менее 1.5 мм. Вообще об этом стоит подумать за ранее при выборе коленвала, шатуна, поршня, распредвала. Однако если размер не очень большой, то это решается удалением лишнего метала в местах касания. Возможно удалить лишний метал как с клапана, так и с поршня. Рассматривается вариант эксцентриковой втулки в верхних головках шатунов или проточкой нижних крышек шатунов. Или рассмотреть вариант с другими фазами газораспределения, другим распредвалом.
Размеры шатунных вкладышей
Постараюсь доходчиво описать метод измерения. Перед всеми манипуляциями следует проверить все шейки коленвала на эллипс, задиры и толщину. Измерять следует все шейки, так как они могут отличаться даже на новом коленвале. После всех замеров решаем, что нужно делать. Если был обнаружен эллипс, это означает неравномерный износ шейки и следует восстанавливать перешлифовкой. Состояние шеек коленвла влияет на срок службы вкладышей, например, 100% – новый двигатель; 58% – первая замена вкладышей; 44% – вторая замена; 29% – третья замена без ремонта коленвала. И так один из вариантов в котором можно обойтись без точного измерительного инструмента. Для этого нам понадобятся специальная пластичная калибровочная проволока, например PLASTIGAUGE и новые вкладыши, тут можно ознакомиться с инструкцией

Так вот после установки пластичного калибра шатун стягивается болтами необходимым моментом, без смещения шатуна. Затем по откалиброванной шкале выявляется зазор. Следует так же измерить зазор приложив калибр на шейку коленвала через 90 градусов. Из полученных значений выносится решение о применении подходящих вкладышей.
Не буду заострять внимание на зазоре между шатуном и бугелем на блоке двигателя, отмечу лишь что зазор должен быть в пределах 0.35-0.5мм, легко можно измерить набором щупов. возможно при использовании алюминиевых шатунов зазор теоретически может быть больше в виду их большего температурного расширения.


Формы шатунов
Шатуны обычно имеют конструкцию I-или H-формы. Реже используются + формы, чаще на дизельных двигателях.

Разновидность крестообразной формы шатуна
Такая форма позволяет снизить вес шатуна не теряя его прочности. Форма шатуна обуславливается сопротивлением воздушному потоку во время работы и прилипаемости масла. Какая форма лучше? В теории шатуны H-формы более прочные, но в действительности H-форма может быть легче имея такую же прочность как I-форма. С точки зрения сопротивления воздуха (масло, цепляющаяся за шатун во время эксплуатации), I-форма теоретически лучше.
Подгонка шатунов по весу
Сообщение msm.silich » 28.09.2011 08:59
Вылетела втулка из-под впускного клапана, все это на ходу, рассыпалась, осколки повредили и поршень и головку блока цилиндров.
фото результата сделаю сюда завтра
Пришлось становиться на капремонт.
Процесс доставания двигателя и его разборку упускаем, сей процесс многократно описан и несложен. Остановимся пока только на процессе балансировки поршневой группы.
Ранее были установлены поршни группы “В”, по люфту в гильзе нижней части юбки на глаз моторист определил, что нужны поршни группы”Д”. Купил, моторист не ошибся, действительно встали без натяга, но и без зазора. Подобрали поршни к цилиндрам, понятно, что последние имеют разброс между собой, и закернили номера на поршнях. Овальность на цилиндрах отсутствует, точнее в допуске находится, зеркало отличное для 120тыс.км пробега. Ремонтный размер колец не нужен.
Для начала взвесил поршни. Из одной коробки, должен быть комплект с разбросом в пару грамм, оказалось, что один вообще не проточен по весу и отличается на 14 грамм. Два других от наименьшего по весу отличались на 2грамма. На токарном станке этот избыточный вес был снят без проблем. В допуск 0.5грамма довел уже вручную “гравером” – бормашинкой, фото ее будут немного дальше. Особых фото процесса не делал, там все понятно, стоит лишь взять поршни в руки. Совет тем, кто покупает поршни – делайте это с электронными весами ан 2-3кг с точностью не хуже 0.5грамма, эти весы вам все равно понадобятся позже и их надо иметь. В магазине просто отберите компдект с наименьшим разбросом, может быть получится обойтись без токарных работ, только обычным напильником. Только прилив надо снимать максимально симметрично.
Читать еще: Переделка капота на ниве
Пальцы тоже взвесил, но у них разброс почти отсутствует. Самый легкий палец и самый легкий вкладыш в конце скомплектовал на самом тяжелом шатуне, это дополнительно уменьшило разброс между шатуном+поршнем.
Балансировку делал в саду, выходные как раз настали. Потратил чистого времени часов шесть-восемь. Считаю, что “всего”, поскольку разброс между весом шатунов поражал воображение. Но давайте по порядку.
Вот тот набор инструмента, что достаточен для работ в садугараже.


Это электронные весы на 2кг с точностью 0.5граммов, болгарка, гравер (можно и без него), напильники и установочка для проверки положения центра тяжести. Идея установки – Капитан Смоллетт, Уазбука http://uazbuka.ru/engine/eng421balance.htm
“Шатуны ремонтники подгоняли по весу, стачивая прилив на нижней головке. Но шатун потому и назван шатуном, что совершает в двигателе сложные возвратно-поступательно-вращательные движения. Т.е. верхняя его головка движется линейно вверх-вниз в месте с поршнем, а нижняя вращается вместе с шатунной шейкой коленвала. Очевидно, чтобы инерционные силы ШПГ были уравновешены, играет роль не только одинаковая масса шатунов, но и положение центра массы шатуна. Если, подгоняя вес шатуна, удалять метал только в одном месте, например с крышки нижней головки, то центр массы будет смещаться к верхней головке. Грубо говоря, добавляем массу поршню, облегчая шатунную шейку коленвала. Очевидно, что наибольшее значение для балансировки имеет однообразие положения центра массы каждого шатуна вдоль оси симметрии. Теория теперь понятна. А как на практике найти этот самый центр массы? Вырезал два стекла по размеру шатуна, между ними положил спицу. Получилось нечто вроде качелей. Сверху, поперек спицы кладем шатун и, вращая спицу, находим момент “перекидывания качелей”. В этом месте и будет находиться центр массы. Помечаем положение шатуна относительно верхнего стекла и спицы. Для этого я использовал маркеры для компакт-дисков. Для ориентировки нарисовал на стекле несколько параллельных спице линий.”
Выставляем горизонтально нижнее стекло, на верхнем стекле обводим контур шатуна, край шатуна совпадает с краем стекла, между стеклами находится спица, ее начальное положение отмечается линией маркером для CD (это может быть балансное положение одного из шатунов), на нижнем стекле рисуются линии через равное расстояние, все “качалка” готова:


Первый слой центрования шатунов производим со снятыми задниками. Задники сделаем равными по весу, соответственно они не должны повлиять на развесовку шатунов, просто центр сместится, но одинаково для всех шатунов. Это и проверим вторым слоем центрования шатунов в сборе.


Находим центры всех шатунов, результаты записываем. Например, 1=0, 2=+1.5, 3=-1.0, 4=+2.0. Все измерения производятся в “попугаях”, расстояния между линиями не обязательно кратны 5мм, но близки к нему, поскольку толщина линии фломастера около 1мм, а расстояние между линиями должно быть хотя бы втрое больше. В качестве нижнего стекла взял зеркало, чтобы смотреть строго вертикально, тогда линия и ее отражение сливаются в одну линию. Рекомендация по моему опыту здесь: возьмите фломастер и спицу потоньше.
Методика проста. Совмещаем единственную линию на стекле, спицу и среднюю линию на зеркале. Крутим спицу в сторону поднятой стороны “качелей”. Записываем положение спицы в момент перебрасывания “качелей”.


Я сначала подогнал положение центров шатунов в одно положение, не обращая внимание на разные веса шатунов, а уже потом занялся подгонкой весов к единому значению. Центровку повторяем несколько раз, чередуя ее со снятием металла с приливов в соответствии с необходимым направлением сдвига центра тяжести. Металл снимается с части, противоположной направлению сдвига “качелей” для перекидывания. В результате все поршни долны центроваться в одном положении.
Далее начинаем вывешивание колен без задников, при этом металл нужно снимать симметрично относительно центра, постоянно проверяя его положение.

Вот веса по четырем поршням, цифры для всех шатунов разные, разница превышает 20грамм как для колен шатуна, так и их задников.


Металл с приливов снимался болгаркой, а неровности от круга заглаживались ручным напильником. Был бы фрезерный станок, процесс пошел бы быстрее. Результат обточки виден:


Второй и четвертый шатун ободраны довольно сильно, задники же наоборот, первый и третий. Более глубокую обработку реально делать только на фрезерном станке. Опять же, если бы изначально шатуны были выбраны с разбросом в пределах 5-10грамм, то вполне достаточно было бы косметической обработки. И эта работа заняла бы часа два-три.
Результат балансировки: разброс по весу меньше 1грамма, центров – около 1-2мм.
При подборе шатунных вкладышей и пальцев поршней более тяжелый шатун скомплектовал более легкими комплектами. Хотя разброс по весу там почти интуитивный, менее 0.5грамм, но тем не менее.
Завтра повезу на балансировку коленвал в сборе со сцеплением, после продолжу отчет.
Свозил, пока выкладываю только фото, комментарии позже.
В Екатеринбурге почти единственное место, где можно выполнить балансировку – Авторемонтный завод. Попал на него в тот момент, когда он перезжает на другую территорию в пригород, соответственно времени на операцию потратил немного больше, чем в нормальных условиях. Оборудование довольно старое, но в компании с нормальными мастерами способно делать многое. Наверное хуже вариант современного оборудования при полном отсутствии квалифицированного персонала.
Для начала инструкция на стене, она видимо висит в таком виде со времен Волги-21:


Индикатор показывает избыток массы в граммах, справа через окошко при вспышке стробоскопа виден угол, где нужно засверлиться на маховике. Станок крутит либо на 3000, либо на 15000. Коленвал лежит на рамках с роликами, внизу рамок – датчики разбаланса. Саму рамку можно тестировать пальцем в процессе кручения, разбалансировка чувствуется.
Процедура балансировки проста. Крутим, измеряем угол и массу избытка, останавливаем, сверлим, снова крутим. Совсем, как балансировка колес, только масса изымается, а не добавляется. Видео прокрутки, видна вибрация рамки:
видео пока не загружено.
Вот проведено первое измерение, трясет очень прилично, для начала попытаемся уменьшить дисбаланс поворотом корзины сцепления, у нее три возможных положения.
Кстати, на самой корзине нет следов балансировки, там есть приливы, которые можно бы сточить, и окна, через которые можно было бы засверливаться во внутренней чугунине. Это к вопросу о том, делает ли производитель балансировку сцепления на выходе.
Поворот дал положительный результат, дисбаланс уменьшился. На индикаторе показания до(на предыдущей) и после.


Дальше сверлим дважды. Место сверловки выставляем по барабану-транспортиру.


В результате одного поворота корзины и двух сверлений все отбалансировано. Палец, прижатый к рамке в процессе кручения ничего не чувствует, в окне стробоскопа цифры хаотично меняются, т.е. датчик зацепиться ни за что не может. Процесс окончен. Для проверки вручную прокручиваем за маховик, он очень мягко тормозится и останавливается в разных местах, при этом попытки “отыграть” в обратную сторону нет.

Наверное, выставив так на ножах коленвал в домашних условиях, можно отбалансировать путем многократных кручений, но сложновато или надо иметь совсем музыкальные пальцы, чтобы чувствовать с такой точностью.
Подгонка шатунов по весу
Сообщение esveka » Чт окт 06, 2011 21:09 pm
Re: Балансировка шатунов.
Сообщение Mortis » Чт окт 06, 2011 22:41 pm
Читать еще: У какого автомобиля самый надежный кузов
По английски понимаешь?
Понадобятся электронные весы с приспособой.
Re: Балансировка шатунов.
Сообщение esveka » Чт окт 06, 2011 23:20 pm
Re: Балансировка шатунов.
Сообщение Mortis » Пт окт 07, 2011 9:29 am
esveka
Буржуины все точат, просто с верхних начинать быстрее получается. Если выравнять по весу верхние, дальше можно точить, взвешивая весь шатун – вся оставшаяся разница в весе будет на нижних.
Упрощенная приспособа не прокатит, показания будут скакать. Нужен абсолютный минимум трения там, куда шатун одевается, т.е. подшипники желательны.
Re: Балансировка шатунов.
Сообщение esveka » Пт окт 07, 2011 9:54 am
Вот еще что курил.
С шатунами сложнее всего. Проблема в том, что они совершают сложные движения. В то время как ось верхней втулки движется прямолинейно, ось нижней втулки вращается вокруг шейки коленвала, а средняя часть совершает комбинированное движение. В связи с этим простая подгонка по массе недостаточна. Требуется при этом добиться одинакового положения центра масс у всех шатунов. Задача облегчается тем, что нижние крышки снимаются с шатуна, и их можно подогнать по массе отдельно (весят они около 300 г) таким же путём, как и поршни. А вот с оставшейся частью шатуна придётся мудрить. Для того чтобы при подгонке центр масс оказался в одном положении, шатуны при взвешивании нужно не ставить полностью на весы, а класть горизонтально, при этом нижняя часть опирается на чашку весов, а верхняя закрепляется (подвешивается) — лучше всего смастерить импровизированный штатив с торчащей шпилькой (гвоздём, спицей), на которую верхняя головка будет аккуратно надеваться (важно не повредить бронзовую втулку — обмотайте шпильку изолентой), а нижняя потом ставиться на весы. Этот штатив должен быть жёстко закреплён по отношению к весам. Просто класть верхнюю головку на подставку не стоит, так как трудно угадать положение. Именно надетая на фиксированную тонкую ось верхняя головка даст одно и то же положение. При этом шатуны одинаковой массы, будучи взвешены таким образом, дадут разные значения, если их масса распределена по-разному. Показания весов тут имеют значение лишь в разнице между шатунами.
Кстати, при подгонке по массе можно облегчить шатуны. Вообще шатуны без поршней, вкладышей и болтов весят 900 граммов. Однако нижняя крышка имеет толстый прилив внизу, сточив который, можно скинуть с неё граммов 30. Ещё граммов 20 можно снять с верхней части шатуна, облегчив таким образом его на полсотни грамм. Это немного улучшит мощность мотора.
Разница в массе между шатунами без нижних крышек по книге не должна превышать 4 г, и столько же между нижними крышками, и в сборе соответственно не более 8 г. Однако это очень много. Желательно добиться разницы менее 1 г.
Взято с http://www.gaz21.org.ua
Отсюда вопрос: так что же взвешивать, блин, верхние или нижние шейки? У меня вот что вытанцовывалось:
1) взвешиваю шатуны и выбираю самый тяжелый;
2) стачиваю у тяжелого всю площадку на нижней шейке;
3) взвешиваю его, остальные подгоняю по его весу;
4) провожу операции, как в буржуинском кино.
А теперь. хз)))
Re: Балансировка шатунов.
Сообщение esveka » Пт окт 07, 2011 9:55 am
Вот еще что курил.
С шатунами сложнее всего. Проблема в том, что они совершают сложные движения. В то время как ось верхней втулки движется прямолинейно, ось нижней втулки вращается вокруг шейки коленвала, а средняя часть совершает комбинированное движение. В связи с этим простая подгонка по массе недостаточна. Требуется при этом добиться одинакового положения центра масс у всех шатунов. Задача облегчается тем, что нижние крышки снимаются с шатуна, и их можно подогнать по массе отдельно (весят они около 300 г) таким же путём, как и поршни. А вот с оставшейся частью шатуна придётся мудрить. Для того чтобы при подгонке центр масс оказался в одном положении, шатуны при взвешивании нужно не ставить полностью на весы, а класть горизонтально, при этом нижняя часть опирается на чашку весов, а верхняя закрепляется (подвешивается) — лучше всего смастерить импровизированный штатив с торчащей шпилькой (гвоздём, спицей), на которую верхняя головка будет аккуратно надеваться (важно не повредить бронзовую втулку — обмотайте шпильку изолентой), а нижняя потом ставиться на весы. Этот штатив должен быть жёстко закреплён по отношению к весам. Просто класть верхнюю головку на подставку не стоит, так как трудно угадать положение. Именно надетая на фиксированную тонкую ось верхняя головка даст одно и то же положение. При этом шатуны одинаковой массы, будучи взвешены таким образом, дадут разные значения, если их масса распределена по-разному. Показания весов тут имеют значение лишь в разнице между шатунами.
Кстати, при подгонке по массе можно облегчить шатуны. Вообще шатуны без поршней, вкладышей и болтов весят 900 граммов. Однако нижняя крышка имеет толстый прилив внизу, сточив который, можно скинуть с неё граммов 30. Ещё граммов 20 можно снять с верхней части шатуна, облегчив таким образом его на полсотни грамм. Это немного улучшит мощность мотора.
Разница в массе между шатунами без нижних крышек по книге не должна превышать 4 г, и столько же между нижними крышками, и в сборе соответственно не более 8 г. Однако это очень много. Желательно добиться разницы менее 1 г.
Взято с http://www.gaz21.org.ua
Отсюда вопрос: так что же взвешивать, блин, верхние или нижние шейки? У меня вот что вытанцовывалось:
1) взвешиваю шатуны и выбираю самый тяжелый;
2) стачиваю у тяжелого всю площадку на нижней шейке;
3) взвешиваю его, остальные подгоняю по его весу;
4) провожу операции, как в буржуинском кино.
А теперь. хз)))
пАмАгите.
— Сб окт 08, 2011 13:28 pm —
Ну, короче, хз)
Взял весы электронные. Завесил шатуны в сборе.
1) 984
2) 982
3) 984
4) 986
Зажал в тиски помпу от десятки (там, конечно никакого “свободного качения”, но “трение” зато одинаковое), Нижние шейки одевал на шкив помпы, притягивая, а верхнюю ложил на весы с поставленной на них чашкой перевернутой (по высоте более менее подобрал). Разброс получал очень небольшой: 2 шатуна – 214, 1 – 216, 1 1- 212. Но хз, что измерилось))) То ли “трение” подшипника, то ли вес верхних шеек))))
Решил проверить со стеклом, как на уазбуке описывалось. Все центра опять бьются – все ровно.
Потом решил уравнять по общему весу шатуны. Уравнял. Проверил балансировку со стеклом – все ровно. хотя с одного шатуна 4 гр снимал, с 2-ух других по 2гр. Проверил с помпой – все бьется еще ровнее.
Закончу пост со слов, которыми и начал: короче, хз.
То ли методы измерения ник черту, то ли шатуны неплохие попались.
Верхние головки не точил вообще. По весу подгонял, снимая металл с площадок нижних крышек.
Посоветуйте, как еще можно проверить баланс)
PS. Шатуны 421-ые б/у заводские с двигла снял
Допустимая разница в весе шатунов камаз
Нормативами ГОСТ Р 53813-2010 утверждены технические требования к шатунам двигателей моделей КамАЗ, а также методы их испытаний.
Шатун является компонентом кривошипно-шатунного механизма поршневого двигателя внутреннего сгорания, в моторах автомобилей КамАЗ количество шатунов соответствует количеству поршней.
При этом шатуны верхней головкой соединены с поршнями (посредством бронзовой втулки и пальца), а нижней — с шейкой коленчатого вала (посредством подшипников скольжения).
Таким образом, получается шарнирная конструкция, обеспечивающая свободное движение поршней в вертикальной плоскости.
В соответствии с ГОСТ Р 53813-2010 (‘Двигатели автомобильные. Шатуны. Технические требования и методы испытаний.’) к основным размерам шатунов автомобилей КамАЗ относятся следующие параметры:
- Длина (L), (мм);
- Толщина нижней головки (H), (мм);
- Ширина нижней головки (B1), (мм).
Длина стержня шатуна влияет на высоту поршней и их ход, а также – на общую высоту двигателя.
Профилю стержня шатуна моделей КамАЗ для достижения необходимой степени жесткости придаётся форма двутавра.
Согласно утверждённым нормам ГОСТ 2789-73 (‘Шероховатость поверхности. Параметры и характеристики’) шероховатость обработанных поверхностей шатуна не должна быть более следующих значений:
- Для поверхности отверстия под вкладыши в кривошипной головке шатуна: 1.25 (мкм);
- Для поверхности отверстия под поршневой палец, устанавливаемый с зазором в поршневой головке шатуна: 0.63 (мкм);
- Для торцевых поверхностей кривошипной головки шатуна, контактирующих с поверхностями вала или смежного шатуна: 1.25 (мкм);
- Для поверхности отверстия под поршневой палец, устанавливаемый с натягом в поршневой головке шатуна: 1.60 (мкм).
Важно: шатуны и съёмные крышки их нижних головок для автомобилей КамАЗ изготавливаются при помощи ковки из следующих материалов: сталь марок 40, 40Р, 45Р, 45 (по ГОСТ 1050), а также сталь 40Г, 45Г2, 40Х, 40ХН, 40ХФА, 40ХН2МА (по ГОСТ 4543).
Разница в весе заводских шатунов (Заводской косяк №3). Развесовка шатунов (Часть 1-я).
Ещё когда разбирали двигатель, то я сразу обратил внимание на то, что все шатуны были одного класса (три точки на крышках шатунов).
На тот момент о заводском подвохе, я и предположить не мог. Разочарование меня постигло, когда я начал шатуны взвешивать. Делал я это на обычных кухонных весах (вкладыши не вытаскивал). Привожу фотографии в той последовательности, в которой шатуны стоят в двигателе.
Вот результат взвешивания на бумаге.
Разница в весе между самым лёгким и самым тяжёлым шатуном, составила 8 грамм (!). Как вам такое?!
При том, что заводской допуск составляет 5 грамм, для шатунов на отечественные моторы, и 2 грамма для иномарок.
Разница в весе между классами шатунов (одна, две и три точки на крышках шатунов) составляет 7 грамм. Но здесь ведь шатуны одного класса, как такое возможно?! Причем, позже я неоднократно встречал записи, что либо шатуны были с большой разницей в весе, либо поршни, — и это всё при заводской сборке!
Позже, вспомнил, что у кума есть электронные весы, которыми пользуются в магазинах и напросившись, пошёл к нему взвешивать. Взвешивал уже без вкладышей. Красным указан вес, который показали весы кума.
Чтобы правильно развесить шатун, нужно его верхнюю и нижнюю головку взвесить отдельно. Эту процедуру необходимо проделать с каждым шатуном. Затем, путём снятия металла с шатуна, нужно подогнать вес каждой из головок, к весу головок самого лёгкого шатуна. Если говорить проще, то нужно добиться того, чтобы нижняя и верхняя часть у всех шатунов имела одинаковый вес.
В общем, на основании опыта ребят решил сделать приспособление для развесовки шатунов.
За основу взял швеллер, полосу 25*4 мм, из инструмента болгарку, полуавтомат, угольник, линейку, ну и конечно, прямые руки и приступил к делу.
Ещё до того, как начал делать приспособу, я заказал весы на Алиэкспрессе и обратился к куму с просьбой о помощи в изготовлении шайб для этой приспособы.
Он озадачил своих товарищей и через какое-то время шайбы были готовы. Ребятам кто делал, огромное спасибо!
Получив весы, заново взвесил шатуны. У этих весов точность немного выше и показывают они вес до десятых грамма.
Изначально, первый вариант размещения осей для фторопластовых шайб был такой.
Но этот вариант оказался не рабочим. Пришлось переделывать и дорабатывать стойку, приварив горизонтальную перекладину. Её видно на фото, на котором показаны шайбы.
Купил уголок в магазине крепежа, закрепил на нём ось для шайбы и методом проб изогнул его так, чтобы при одевании на него шайбы, ось не меняла горизонтального положения.
Сначала подвесил этот уголок на капроновую нить и выставил оси по уровню.
Но при взвешивании выяснилось, что нить под весом шатуна растягивается, в результате чего показания постоянно менялись. В замен капроновой нити, на рынке купил цепочку с пробкой для ванны =).
Так же переделал опору с осью, которая устанавливалась на весы.
Снова выровнял оси по уровню и приступил к взвешиванию. На этот раз подвес на цепочке висел жёстко и не менял своего положения по высоте.
Нарисовав таблицу и внеся в неё вес головок каждого шатуна, приступил к подгонке веса.
Металл с шатунов снимал при помощи гравёра и наждачных кружков. Немного подпиливал, взвешивал и заносил результаты в таблицу. И так многократно, чтобы лишнего не снять.
Убрав все выступающие части с шатунов и опасаясь снимать металл дальше, дабы не уменьшить прочность и так тощих шатунов, поехал к знакомым мотористам, чтобы узнать, откуда ещё можно снять металл без потери прочности.
Парни сказали сказали, что можно убрать вот эти приливы
Вид был неказистый, но моторист заверил, что они действительно в хорошем состоянии. Разница в весе была около 5-ти грамм, но это не почти 8 грамм, как у меня, и на них вес будет подогнать уже проще.
Я перевёл смешную сумму (500 рублей), и Саша забрал шатуны. На следующий день он озадачил супругу (нет, ну вы представляете, что это за человек =D), чтобы она отправила мне почтой шатуны!)
Через неделю на почте я забрал посылку. Шатуны дошли в целости и сохранности)
Допустимая разница в весе поршней
Разница веса поршней имеет практическое значение как на этапе отбора при их покупке, так и при формировании поршневого комплекта для каждого цилиндра перед установкой в двигатель.
Весьма полезно до покупки произвести не только обмер линейных размеров для подбора под диаметр цилиндра, необходимую высоту камеры сгорания в верхней мертвой точке (ВМТ) и параметры кривошипно-шатунного механизма (КШМ), но и выполнить взвешивание каждого поршня. Это позволит отобрать поршневой комплект с минимальным расхождением веса, снизив последующие хлопоты по устранению разновеса и балансировке.
Для определения разницы веса поршней до покупки можно воспользоваться измерительным оборудованием специализированной торговой точки, продающей поршни, или принести свои.
При выборе весов следует учесть, что поршни для двигателей легковых автомобилей имеют вес около 350 грамм, а поршни грузовых дизелей могут весить порядка 2 килограмм. Точность взвешивания в большинстве случаев достаточна 1 грамм, а вот для деталей высокооборотистых моторов желательна точность 0,01 грамма.
Допустимая разница в весе поршней
Приведем для ориентира некоторые значения разницы веса самого легкого и самого тяжелого поршня, которые можно ставить на один двигатель:
· для высокофорсированных двигателей легковых и спортивных автомобилей – от 0,01 до 0,1 грамма;
· для современных двигателей легковых автомобилей среднего уровня форсирования (ВАЗ, иномарки) – от 1 до 2 грамм;
· для слабофорсированных малооборотистых бензиновых двигателей легковых машин и внедорожников (ГАЗ, ГАЗель, УАЗ и др.) – от 3 до 4 грамм;
· для бензиновых двигателей старых поколений грузовых автомобилей ЗИЛ-130, -131, -375 и модификаций – 5 г.;
· для двигателей тракторов и некоторых автомобилей старых поколений – от 6 (моторы автомобилей ГАЗ-51, М-20 и др.) до 7 грамм (Т-150 и др.);
· для двигателей тракторов компактного и среднего размера (Т-40, Т-25, Т-16, МТЗ-50, МТЗ-52, МТЗ-80, МТЗ-82, ЮМЗ, К-701, ДТ75 и аналогичные) с двигателями старых поколений, а, так же, для дизельных двигателей большого рабочего объема для грузовой техники – 10 грамм.
Часто эти значения допустимой разницы веса поршней находятся в диапазоне 0,25-0,5% от их массы, если мы говорим о серийных моторах не высокого уровня форсирования с не самыми высокими допустимыми оборотами. Разница веса поршней дизелей тяжелой техники, работающих на невысоких оборотах, может приближаться к 1% от массы поршня.
Уменьшение разницы веса поршней
Перед тем как корректировать массу самих поршней, разумнее произвести взвешивание поршневых пальцев и составить из них комплекты так, чтобы уменьшить разновес и объем слесарных работ по подгонке. Самый тяжелый поршневой палец соединяется с самым легким поршнем и т.д.
У легковых автомобилей расхождения в массе поршневых пальцев минимальны, однако произвести контрольное взвешивание необходимо. Массивные поршневые пальцы для тяжелых дизельных двигателей грузовой техники и тракторов могут иметь собственное расхождение до 10 грамм, а в крупных бензиновых моторах – до 3 грамм. Поэтому, когда занимаются минимизацией разновеса, поршневые пальцы тоже включаются в процесс.
После комплектации поршней поршневыми пальцами, а иногда еще и поршневыми кольцами, следует произвести взвешивание и зафиксировать разницу в весе поршней в сборе, принять решение о целесообразности дальнейшего уменьшения разновеса.
Если необходимо продолжить работу, то наиболее выверенный с технологической точки зрения способ – симметричная проточка поршней на токарном станке или, иногда, на фрезерном. Менее «изящный» с технической точки зрения подход – снятие металла ручным инструментом. Возможно и использование бора (шарошки) по металлу с помощью электрического или пневматического инструмента.
Если у поршня стачивать металл негде без риска ослабления конструкции, то следует поработать с поршневыми пальцами. Для снижения их массы можно сверлом увеличить фаску с торца поршневого пальца, сняв тем самым некоторое количество металла, не прослабляя его при этом.
Вариант утяжеления самого легкого поршневого комплекта, например, вставкой и развальцовкой тонкостенной трубки в отверстие поршневого пальца, рассматривать подробно не будем – это сложнее и требует относительно высокого уровня слесарных навыков. К тому же облегчающее техническое решение предпочтительнее утяжеляющего, ведь мы имеем дело с деталями, которые движутся очень быстро. Однако, такой метод вставки с утяжелением тоже применяется в практике, хотя и крайне редко.
Разница веса поршней подлежит приведению к значениям, не выше установленных производителем для данного двигателя.
Доступность запчастей разных производителей, разных вариантов исполнения (упрочненных поршневых пальцев, облегченных поршней и т.п.), а, так же, несколько градаций веса одинаковых компонентов исключительно в силу технологических производственных причин создает все условия для выхода разницы веса поршневого комплекта за допустимые пределы.
Взвешивание запчастей перед приобретением и селективная комплектация является реально востребованным решением. Результаты взвешивания следует записать и попробовать сгруппировать детали по поршневым комплектам на каждый цилиндр для достижения минимальной развесовки между ними. Процедура это кропотливая, однако нередко таким подбором дело может быть решено, т.е. разница в весе поршней приведена в допустимые пределы. Если цель подбором не была достигнута или есть желание минимизировать развесовку, то стоит выровнять вес подточкой более тяжелых запчастей в определенных местах с приведением их к весу минимального комплекта.
При еще более «строгой» настройке двигателя на готовность к высоким оборотам и/или «мягкой» работе с низким уровнем вибраций, подлежит балансировке и коленчатый вал, который нужно балансировать сначала отдельно, затем с маховиком, затем в сборе со сцеплением.
Разница веса поршней имеет важное значение не только для нормальной работы, но и для долговечности двигателя внутреннего сгорания.
/>Scarabey 07 окт 2010
/>p-taurus 07 окт 2010
Подбираю поршни вместе с шатунами для OFA 2,4. 4-х одинаковых не найти. Поэтому появилось несколько вопросов:1. Поршни 2-х диаметров есть: 94,96 и 94,97. Можно ставить вместе?2. Шатуны нашел с маркировкой AC, R, S. Что это значит и стоит ли вообоще на это обращать внимание?И главный вопрос:3. Какая допустимая разница в весе между поршнями (собранными вместе с шатунами)?
/>дудка 07 окт 2010
1. Поршни 2-х диаметров есть: 94,96 и 94,97. Можно ставить вместе?
Думаю этот размер не критичен (если других вариантов нет) . Расточник при хонинговке цилиндра проверяет сопряжение индивидуально к поршням, только про размеры зазора в стыке колец забывать не стоит.
/>AndrewMof 07 окт 2010
2. Шатуны нашел с маркировкой AC, R, S. Что это значит и стоит ли вообоще на это обращать внимание?3. Какая допустимая разница в весе между поршнями (собранными вместе с шатунами)?
/>Scarabey 07 окт 2010
. если детали все из одной партии и одной фирмы, можно не заморачмваться весом.
Дык в том-то и дело, что и поршни и шатуны из трех разных мест. По-другому не получилось, увы. Вот и пытаюсь понять, по каким правилам все должно совмещаться.
/>star 08 окт 2010
/>Леший29 08 окт 2010
/>Дм.Сутягин 08 окт 2010
И последнее. Что либо подтачивать на деталях шатунно поршневой группы все же не следует.
Извините, не соглашусь! Смотря где и как подтачивать. Если аккуратно и не ослабляя деталь, то почему бы и не подточить?
какая разница в весе поршней должна быть
Вопросы задавать можно только после регистрации. Войдите или зарегистрируйтесь, пожалуйста.
дело в том что нужно поменять один поршень с кольцами так как лопнуло кольцо и поршень повреждён.купить можно той-же группы а как подобрать вес? и подогнать его под другие
забыл написать что трактор т-40.
Минимален. знакомый подбирал +- 20 грамм. и еще что бы в гильзе не болталась. в общем так ставил гильзу на стекло, а сверху отпускал поршень. поршень должен спускаться медленно что бы не лопнуло стекло. ну либо на витрину. но в магазине ему не разрешили.
забыл написать что трактор т-40.
В литературе я не нашол,моторист сказал,что в Д144 до 15 можно, в Д240 до 10. Я когда подгонял довёл до 6г и то на одном поршне больше не чего было снимать.Работает нормально,мягко,вибрации нет.но ни одни поршня, а в сборе шатун, палец это всё идёт в вес!
ребята всем спасибо. я купил с другой партии и разница в весе получилась 5 грамм без подгонки. всем советую зазор гильза- поршень делать при расточке если приходится не меньше 0,14. у меня было 0,1 и поршень замяло. вот и случились проблемы.
Ой как все запущенно!
Разница в весе:Т40,Т25,Т16 поршня 10г, шатун 10г; Т74,ДТ75 поршня 10г, шатун 15г;МТЗ,ЮМЗ поршня 10г, шатун 17г; Т150 поршень 7г, шатун 10г; К700,К701,Т4А,ДТ75М,ДТ75НВ поршень 10г.шатун 20г; Т130 поршень 15г, шатун 40г.
А теперь самое главное:подрезать тупо шатуны НЕЛЬЗЯ,так как вес нижней головки участвует в балансировке на все сто процентов,а верхняя головка шатуна на вертикально расположеных цилиндрах на 50%,а на заваленых цилиндрах с этих 50% некоторый вес приходится на саму стенку цилиндра. Так что правильно развешены шатуны могут разнится в общем весе,а для правильной развесовки нужны спец весы,на которых шатун располагается строго горизонтально по уровню и в таком положении взвешивается нижняя головка отдельно,а верхняя отдельно. Вот от седа и допуск на общий вес и т.д.
вес поршня
1 Тема от one_77 06.10.2011 18:27:26
Тема: вес поршня
2 Ответ от one_77 12.10.2011 02:57:03
ну ..ули делать отвечу себе сам..
взвесил комплект поршней этих сегодня:
254г.
258г.
и два поршня по 252г.
заодно и сток приорошатуны тоже:
447
444
452
450
какова допустимая разница в весе между ШПГ каждого цилиндра?
Отредактировано one_77 (12.10.2011 02:59:22)
3 Ответ от Данил 12.10.2011 08:03:14
4 Ответ от Pavel 12.10.2011 23:25:37
ВАЗ регламентирует допуск на ШПГ в сборе(поршень+палец+стопора+вкладыши+кольца)- 2 грамма.
5 Ответ от zr 13.10.2011 10:36:37
ну ..ули делать отвечу себе сам..
взвесил комплект поршней этих сегодня:
254г.
258г.
и два поршня по 252г.
заодно и сток приорошатуны тоже:
447
444
452
450
какова допустимая разница в весе между ШПГ каждого цилиндра?
Отредактировано zr (13.10.2011 10:39:29)
Клуб владельцев и любителей автомобилей КАМАЗ
Меню навигации
Пользовательские ссылки
Информация о пользователе
Вы здесь » Клуб владельцев и любителей автомобилей КАМАЗ » Двигатель » Поршневая группа,советы и рекомендации по подбору
Поршневая группа,советы и рекомендации по подбору
Ребята помогите подобрать надежную поршневую
Вопрос задай по конкретней, какой мотор. Я ни че не скажу тебе делов не имел с заменой и выбором поршневой.
Мотор простой стоит 740
Допустимая разница в весе шатунов
На уравновешенность двигателя влияют правильность положения центра тяжести каждого шатуна и колебания его абсолютного веса. Поэтому вес шатунов и распределение весов малой и большой головок регламентируется в комплекте. [17]
Для обеспечения уравновешенности двигателя отклонения в весе отдельных шатунов в пределах комплекта их для одного двигателя должны быть минимальными. Подгонка веса шатунов под заданный производится удалением металла с нерабочих мест. [18]
Приводятся также сила инерции и вес шатуна к пальцу кривошипа. [21]
Эксцентриковые диски служат одновременно маховыми колесами, и их поэтому следует делать возможно большими. Почти половина веса рамы с пилами и зажимами, а также вес шатунов следует уравновешивать противовесами в эксцентриковых дисках. [22]
Необходимо помнить, что крышки коренных подшипников и блок цилиндров, а также шатуны и крышки шатунов обрабатываются на заводе-изготовителе совместно и поэтому не могут быть обезличены при любом виде ремонта двигателя Одновременно не допускается обезличивание комплектов шатунов в сборе и поршней одного двигателя, так как они подобраны по весу. При выбраковке одного из них новый обязательно должен быть подобран по весу так, чтобы разность в весе шатунов одного комплекта не превышала 8 г. Коленчатый вал, маховик и сцепление в сборе подвергают на заводах-изготовителях балансировке в отдельности с высокой точностью, что обеспечивает их полную взаимозаменяемость и позволяет производить обезличенный ремонт и сборку. При текущем ремонте сопряженные детали не обезличивают, что позволяет сохранить приработку трущихся поверхностей и существенно продлить срок службы двигателя до капитального ремонта. Чтобы не перепутать детали, поршни, гильзы цилиндров, коромысла клапанов, клапаны, наконечники стержней клапанов, тарелки пружин клапанов и сухарики клапанов должны быть помечены порядковым номером. Шатуны с крышками помечают соответствующими порядковыми номерами цилиндров на заводе-изготовителе. [24]
При упрощенном способе расчета на изгиб шатуна двигателя внутреннего сгорания шатун рассматривается как балка, лежащая на двух опорах и нагруженная нагрузкой, распределенной по закону треугольника. Определить модули реакций опор, если наибольшая интенсивность нагрузки равна 7 ( Н / см), а длина шатуна / см. Весом шатуна пренебречь. [25]
От шатунов требуется не только прочность, но и минимальная деформация удлинения при действии на них сил. Обычно их изготовляют из углеродистых сталей марок Ст. Для машин с повышенным распорным усилием для уменьшения размеров и веса шатунов их изготовляют из более качественных материалов, имеющих более высокие пределы прочности и текучести при растяжении. [29]
После того как коленчатый вал смонтирован на своем месте в картере двигателя, приступают к сборке шатунов. Шатуны многоцилиндровых двигателей внутреннего сгорания не должны иметь большой разницы в весе, так как в противном случае при работе двигателя ко ут возникнуть вибрации. Поэтому предварительно комплект шатунов подбирают по весу, используя весы со специальным фрезерным приспособлением, которое автоматически снимает определенный слой металла и доводит вес шатуна до требуемого. [30]
Основные дефекты деталей шатунно-поршневого комплекта представлены на рисунке 64.
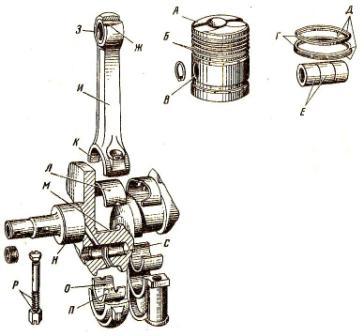
Рис. 64. Возможные дефекты деталей шатунно-поршневого комплекта.
А) – Отложения нагара, кокса, смол;
Б) – Износы канавок;
В) – Износы отверстий под палец в поршне;
Г) – Износы наружной поверхности колец;
Д) – Износы колец по высоте;
Е) – Износы пальца снаружи;
Ж) – Износ втулки снаружи шатуна;
З) – Износ втулки внутри шатуна;
И) – Изгиб и скручивание шатуна;
К) – Износ нижней головки шатуна внутри;
Л) – Износ снаружи вкладыша;
М) – Износ шатунной шейки;
Н) – Износ коренной шейки;
О) – Износ изнутри вкладыша;
П) – Смятие фиксирующих усиков вкладыша;
Р) – Срыв и смятие резьбы шатунных болтов;
С) – Отложение продуктов износа.
Поршневой палец восстанавливается раздачей (пластической деформацией) в холодном состоянии с последующей термообработкой, гидротермической раздачей с одновременной термообработкой, гальваническими способами (хромированием, твёрдым железнением). После восстановления поршневые пальцы обрабатываются на бесцентрово-шлифовальных станках и полируются до нормального размера, доводя шероховатость поверхности до Ra=0,16-0,32 мкм.
Втулки верхней головки шатуна. Они восстанавливаются следующими методами: термодиффузионным цинкованием с последующей обработкой; осадкой в шатуне; обжатием с последующим наращиванием наружной поверхности электроконтактной приваркой стальной ленты (толщина ленты из малоуглеродистых сталей 0,4-0,6 мм).
Шатун. При износе поверхности под втулку шатун растачивается на один из ремонтных размеров с интервалом в 0,5 мм, снимая по торцам фаски 1,5 мм х 45 град. Для расточки используется алмазно-расточной станок УРБ-ВП, закрепляя шатун [рис. 65].
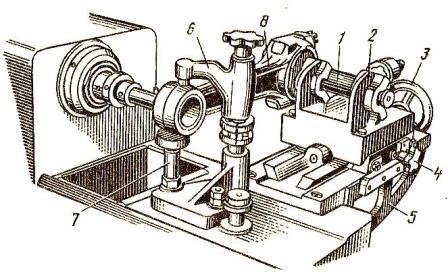
Рис. 65. Крепление шатуна на станке при расточке втулки верхней головки.
2) – Призмы каретки;
3) – Маховичок передвижения каретки;
4) – Винт стопорения каретки;
6) – Прижимная стойка;
Расстояние между осями верхних и нижних головок достигается установкой шаблона между упорами на кронштейне (5) и подвижной каретке. Правильность установки отверстия шатуна в вертикальной плоскости проверяется по резцу и регулируется опорой (7).
Изношенные внутренние поверхности нижней и верхней головок шатуна на ремонтных предприятиях наращиваются гальваническим железнением, растачиваются и шлифуются либо хонингуются до нормальных размеров.
Для определения отклонения от параллельности (изгиб) в вертикальной и горизонтальной (скручивание) плоскостях, осей верхней головки относительно нижней, шатун, скомплектованный с крышкой, проверяется для карбюраторных двигателей на специальном приборе [рис. 66], а для всех остальных – на приборе 70-8735-1025.
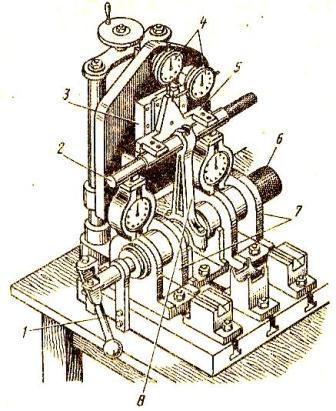
Рис. 66. Прибор для комплексной проверки шатунов автомобильных двигателей.
1) – Рукоятка для снятия скалки;
2) – Малая оправка;
3) – Направляющие ползуна;
6) – Большая оправка;
Отклонение от параллельности (изгиб) осей головок шатунов допускается для дизелей:
ЯМЗ-238НБ, ЯМЗ-240Б – 0,08 мм.
Д-240 и ЯМЗ-240НБ – 0,08 мм;
СМД-17, СМД-18 – 0,25 мм;
А-01, А-41 – 0,11 мм;
ЯМЗ-238НБ – 0,1 мм.
Поршни. Восстановление поршней дизелей типа СМД возможно методом плазменно-дуговой наплавки. Для этого поршень очищается в расплаве солей при температуре 375-400 градусов Цельсия в течение 10 минут, промывается, обрабатывается 10-ти процентной азотной кислотой и вновь промывается в горячей воде для удаления лаков и нагара в канавках. У поршня заплавляется верхняя канавка и головка проволокой СВАМГ и обрабатывается.
Комплектование, пригонка. Комплекты шатунов в сборе с крышками, ботами и гайками подбираются по массе в соответствии с таблицей 39.
Таблица 39. Допускаемая разница в массе деталей шатунно-поршневого комплекта.
На некоторых из них масса указывается на наружной поверхности нижней головки, на крышке параллельно отверстию для шатунного болта. Если необходимо уравнять массу, то следует опилить металл стержня шатуна на линии разъёма штампов на глубину до 1 мм.
Разница в массах деталей в комплекте для одного двигателя при его работе приводит к возникновению неуравновешенных сил инерции, что вызывает вибрацию и ускоряет процесс изнашивания деталей.
При одинаковой массе шатуна распределение материала по длине должно быть таким, чтобы массы нижних и верхних головок в одном комплекте шатунов были равны (разность не должна превышать ± 3 грамма).
Поршни также подбираются по размеру и массе. Масса поршня маркируется на его днище. Поршни с гильзами комплектуются по зазору между поршнем (по юбке) и гильзой, обозначая группы буквами русского алфавита (Б, С, М и другие), которые выбиваются на днище поршня и на бурте гильзы.
Поршневые пальцы подбираются по размерной группе отверстий в бобышках поршней и помечаются красками либо номерами 0,1, 0,2 и т.д.
Втулки по наружному диаметру подбираются в соответствии с диаметром верхней головки шатуна, а по внутреннему – по диаметру пальца с учётом припуска на обработку.
Вкладыши должны соответствовать диаметру шеек коленчатого вала.
Поршневые кольца подбираются по размеру гильз и зазору в канавке поршня, который допускается 0,35 мм для первого кольца дизелей типа ЯМЗ, А-41 и типа СМД-60 (для остальных – 0,27 мм). Для вторых и третьих копрессионных колец зазор соответственно равен 0,30 мм и 0,20 мм.
Упругость колец проверяется путём установки их стыком в горизонтальное положение на площадке специальных весов МИП-10-1 [рис. 67]. Кольцо нагружается до нормального зазора в стыке. Усилие, показанное на циферблате весов, должно соответствовать техническим требованиям.
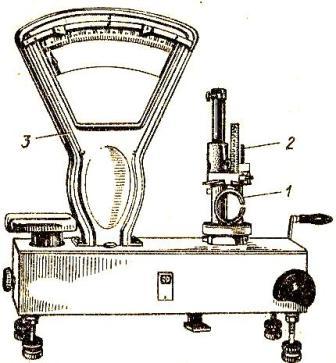
Рис. 67. Проверка упругости поршневых колец на приборе.
Для проверки зазора в стыке поршневые кольца устанавливаются в цилиндр строго в плоскости, перпендикулярной оси, и проверяется щупом. Также контролируется качество прилегания колец к стенке цилиндра на просвет [рис. 68].
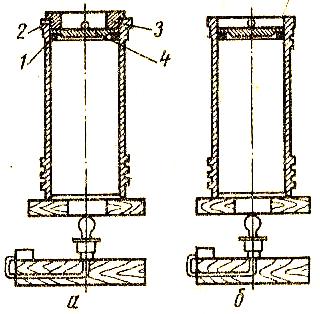
Рис. 68. Проверка поршневых колец на просвет.
а) – Установка кольца,
2) – Гильза (эталонный цилиндр);
3) – Направляющее кольцо;
Зазор в стыке новых колец для дизелей должен быть 0,6 ±0,15 мм, допускаемый без ремонта – до 2 мм; для новых колец карбюраторных двигателей – 0,3-0,7 мм.
Радиальный зазор (просвет) между кольцом и цилиндром для дизелей не должен превышать 0,02 мм более чем в двух местах на дугах 30 град. и не ближе 30 мм от замка. Для торсионных и конусных колец зазор допускается не более 0,02 мм, для маслосъёмных – 0,03 мм в любом месте, но не ближе 5 мм от замка. В кольцах карбюраторных двигателей просвет не допускается.
Кольцо проверяется также по высоте и короблению торцовых поверхностей, которое не должно превышать 0,05 мм для диаметров до 120 мм и 0,07 мм для больших диаметров колец.
Сборка и контроль. Сборка шатунно-поршневого комплекта начинается с запрессовки втулок в верхнюю головку шатуна с натягом 0,03-0,12 мм для дизелей разных марок, 0,14 мм для карбюраторных двигателей. Шатун крепится на алмазно-расточном станке УРБ-ВП так же, как представлено на рисунке 65, затем растачивается втулка с припуском:
на раскатывание 0,04-0,06 мм,
Раскатываются втулки импульсной раскаткой на вертикально-сверлильном станке, дорнуются под прессом с механическим приводом при непрерывной подаче дорна [рис. 69], смазанного дизельным маслом.
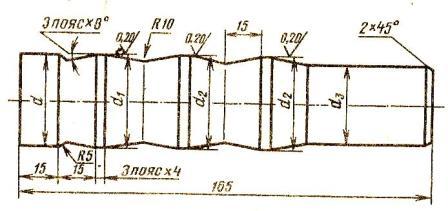
Рис. 69. Дорн для втулки верхней головки шатуна.
D = номинальный диаметр поршневого пальца.
Затем контролируется отклонение от параллельности осей отверстий во втулке и нижней головке шатуна в соответствии с техническими требованиями. При этом правка шатуна не допускается. Далее собирают нижнюю головку шатуна с вкладышами, крышкой и болтами. Болты должны входить в отверстия от лёгких ударов молотка массой 200 граммов.
Масляные каналы шатуна промываются и продуваются воздухом. Поршни следует нагреть в электрошкафу ОКС-7543 либо в водомаслянной ванне до температуры 80-90 градусов Цельсия, далее в поршневых тисках соединить с шатуном поршневым пальцем.
Собранный комплект устанавливается на контрольную плиту таким образом, чтобы поршень касался какой-либо точкой поверхности плиты. При клиновидной щели размером более 0,1 мм на длине 100 мм (замеряется щупом) комплект разбирается, контролируются детали, обнаруживается и устраняется дефект.
Поршневой палец в бобышках поршня стопорится пружинными замками. Перед надеванием колец следует проверить конусообразность их наружной поверхности на контрольной плите с помощью угольника.

Официальное обсуждение вопроса сколько допустимая разница в весе шатунов, ответы семи пользователей имеются на сайте. Инструкции и видео ответ имеется.
Качество видео: WEB-DL
Видео загружено админу от пользователя Адам: для срочного просмотра на портале.
Чтобы дать правильный ответ на вопрос нужно посмотреть видео. После просмотра вам не потребуется обращаться за помощью к специалистам. Подробные инструкции помогут вам решить ваши проблемы. Приятного просмотра.
Юмор в теме: Женщины делятся на два вида:1. Ну и что, что он продал ради меня почку, все равно я как-то не уверена, что ему нравлюсь.2. Слышала, как тот парень в другом конце зала чихнул?! Хочет меня!
Допустимая разница веса шатунов ямз 236
Разница веса шатунов имеет важное значение для мягкой работы двигателя. Ее желательно определять на этапе отбора до покупки шатунов и при их балансировке перед установкой в двигатель.
Это позволит отобрать комплект с минимальным расхождением веса, снизив последующие хлопоты по устранению разновеса и балансировке.
Допустимая разница в весе шатунов
При взвешивании каждой детали шатуны с их крышками разукомплектовывать не стоит, т.к. они как правило проходят совместную обработку при производстве.
Как именно измерить разницу веса шатунов?
Вес шатунов определяют в трех вариациях:
· общий вес, в сборе с крышкой и подтянутыми шатунными болтами;
· вес верхней части;
· вес нижней части.
Определение общего веса шатуна затруднений не доставляет, нужно лишь следить за однообразием позиционирования на весах.
Для взвешивания верхней или нижней части (головки) шатуна поочередно взвешиваемую сторону помещают строго на центр чашки (площадки) весов, а противоположный конец размещают вне весов в горизонтальном положении с опорой на твердое основание или подвешивают на нетолстой прочной веревке. Позиционирование на весах и подвес (или опора) вне весов должны быть максимально единообразны от комплекта к комплекту.
Как уменьшить разницу веса шатунов?
Приведение массы комплекта производится подточкой и полировкой шатуна в определенных местах.
На верхней части шатуна, на его головке, так же как правило имеются приливы, которые можно стачивать для подгонки веса на несколько грамм.
Работы по снижению разницы веса шатунов производятся с применением электроточила или шлифовальной машинки. Делать это нужно понемногу, за несколько подходов с промежуточным взвешиванием, чтобы не снять металла больше, чем нужно.
Для определения направления работ производят отдельное взвешивание верхней и нижней головки шатуна, как описано выше. Например, самый тяжелый шатун может иметь не самую тяжелую нижнюю часть (излишек массы сосредоточен в средней части или в верхней головке), а снятие металла с крышки нижней головки шатуна может еще более усугубить разбалансировку, привести к перемещению центра массы шатуна к верхней головке, «утяжеляя» поршень.
При снижении разницы веса шатунов важнейшее значение имеет сохранение одинакового положения центра массы вдоль оси симметрии.
Для наглядного контроля фактического положения центра масс шатунов их вместе с крышками и подтянутыми болтами помещают на острое ребро и медленно перемещают по продольной оси симметрии перпендикулярно ребру опоры до достижения балансировки, о чем свидетельствует принятие шатуном горизонтального положения.
Разница веса шатунов подлежит приведению к значениям, не выше установленных производителем.
Взвешивание шатунов перед приобретением и селективная комплектация шатунными болтами и вкладышами является реально востребованным решением. Если разница веса шатуна в сборе селективной комплектацией не приведена в допустимые значения или есть желание развесовку еще существеннее минимизировать, то стоит подточить более тяжелые шатуны в определенных местах до приведения их к весу минимального экземпляра и достижения правильной балансировки.
Если при стачивании металла на обрабатываемых участках шатуна (или его крышки) пострадала или вообще была удалена заводская маркировка, то ее лучше восстановить на финальной стадии слесарных работ.
Уменьшенная разница веса шатунов имеет резерв для последующей минимизации, если перейти к снижению разницы в весе полного комплекта на каждый цилиндр с поршнем, поршневым пальцем и поршневыми кольцами. Вопросы разницы веса поршней изложены в соответствующей статье, которая размещена в разделе «Полезное» на ЗиСинфо.рф
При еще более «строгой» настройке двигателя на готовность к высоким оборотам и/или «мягкой» работе с низким уровнем вибраций, подлежит балансировке и коленчатый вал, который нужно балансировать сначала отдельно, затем с маховиком, затем в сборе со сцеплением.
Минимальная разница веса шатунов и их правильная балансировка имеет важное значение не только для нормальной работы двигателя внутреннего сгорания, но и для повышения его долговечности, увеличения срока службы вкладышей.
Лада 2108 › Бортжурнал › Разница в весе заводских шатунов (Заводской косяк №3). Развесовка шатунов (Часть 1-я).
Ещё когда разбирали двигатель, то я сразу обратил внимание на то, что все шатуны были одного класса (три точки на крышках шатунов).
На тот момент о заводском подвохе, я и предположить не мог. Разочарование меня постигло, когда я начал шатуны взвешивать. Делал я это на обычных кухонных весах (вкладыши не вытаскивал). Привожу фотографии в той последовательности, в которой шатуны стоят в двигателе.
Вот результат взвешивания на бумаге.
Разница в весе между самым лёгким и самым тяжёлым шатуном, составила 8 грамм (!). Как вам такое?!
При том, что заводской допуск составляет 5 грамм, для шатунов на отечественные моторы, и 2 грамма для иномарок.
Позже, вспомнил, что у кума есть электронные весы, которыми пользуются в магазинах и напросившись, пошёл к нему взвешивать. Взвешивал уже без вкладышей. Красным указан вес, который показали весы кума.
Полез в интернет смотреть, как правильно развешивать шатуны. Нашёл несколько грамотных записей:
Были ещё несколько записей и видео на Ютубе, где подсмотрел опыт развесовки американцами.
Чтобы правильно развесить шатун, нужно его верхнюю и нижнюю головку взвесить отдельно. Эту процедуру необходимо проделать с каждым шатуном. Затем, путём снятия металла с шатуна, нужно подогнать вес каждой из головок, к весу головок самого лёгкого шатуна. Если говорить проще, то нужно добиться того, чтобы нижняя и верхняя часть у всех шатунов имела одинаковый вес.
В общем, на основании опыта ребят решил сделать приспособление для развесовки шатунов.
За основу взял швеллер, полосу 25*4 мм, из инструмента болгарку, полуавтомат, угольник, линейку, ну и конечно, прямые руки и приступил к делу.
Ещё до того, как начал делать приспособу, я заказал весы на Алиэкспрессе и обратился к куму с просьбой о помощи в изготовлении шайб для этой приспособы.
Он озадачил своих товарищей и через какое-то время шайбы были готовы. Ребятам кто делал, огромное спасибо!
Получив весы, заново взвесил шатуны. У этих весов точность немного выше и показывают они вес до десятых грамма.
Изначально, первый вариант размещения осей для фторопластовых шайб был такой.
какая разница в весе поршней должна быть
Вопросы задавать можно только после регистрации. Войдите или зарегистрируйтесь, пожалуйста.
дело в том что нужно поменять один поршень с кольцами так как лопнуло кольцо и поршень повреждён.купить можно той-же группы а как подобрать вес? и подогнать его под другие
забыл написать что трактор т-40.
Минимален. знакомый подбирал +- 20 грамм. и еще что бы в гильзе не болталась. в общем так ставил гильзу на стекло, а сверху отпускал поршень. поршень должен спускаться медленно что бы не лопнуло стекло. ну либо на витрину. но в магазине ему не разрешили.
забыл написать что трактор т-40.
В литературе я не нашол,моторист сказал,что в Д144 до 15 можно, в Д240 до 10. Я когда подгонял довёл до 6г и то на одном поршне больше не чего было снимать.Работает нормально,мягко,вибрации нет.но ни одни поршня, а в сборе шатун, палец это всё идёт в вес!
ребята всем спасибо. я купил с другой партии и разница в весе получилась 5 грамм без подгонки. всем советую зазор гильза- поршень делать при расточке если приходится не меньше 0,14. у меня было 0,1 и поршень замяло. вот и случились проблемы.
Разница между поршнями в комплекте с шатунами и пальцами не более 15 гр. Разница в весе снимается только со специальных отливах на шатунах ( унекоторых внизу, у некоторых вверху). 20- 30 гр. убираются легко шлифовальным диском на «болгарке».
Ой как все запущенно!
Разница в весе:Т40,Т25,Т16 поршня 10г, шатун 10г; Т74,ДТ75 поршня 10г, шатун 15г;МТЗ,ЮМЗ поршня 10г, шатун 17г; Т150 поршень 7г, шатун 10г; К700,К701,Т4А,ДТ75М,ДТ75НВ поршень 10г.шатун 20г; Т130 поршень 15г, шатун 40г.
А теперь самое главное:подрезать тупо шатуны НЕЛЬЗЯ,так как вес нижней головки участвует в балансировке на все сто процентов,а верхняя головка шатуна на вертикально расположеных цилиндрах на 50%,а на заваленых цилиндрах с этих 50% некоторый вес приходится на саму стенку цилиндра. Так что правильно развешены шатуны могут разнится в общем весе,а для правильной развесовки нужны спец весы,на которых шатун располагается строго горизонтально по уровню и в таком положении взвешивается нижняя головка отдельно,а верхняя отдельно. Вот от седа и допуск на общий вес и т.д.
Разница в весе поршней с шатунами между цилиндрами ДВС
Разница в весе поршней с шатунами между цилиндрами ДВС
Разница в весе поршней с шатунами между цилиндрами одного двигателя внутреннего сгорания имеют важнейшее значение для его надежности и ровной работы с минимальными вибрационными проявлениями.
Допустимая разница в весе поршней с шатунами в сборе
Разница в весе поршней с шатунами практически всегда нормируется производителями. Эта информация содержится в технической документации по ремонту для специалистов сервиса и обычно автовладельцу мало доступна.
По приведенным данным заметно, что детали современных и высокооборотистых двигателей имеют меньшую разницу в весе, чем их предшественники старых поколений. Очень требовательны в этом отношении двигателя высокой степени форсирования для спортивных и скоростных легковых автомобилей, а вот для рабочих грузовых ли тракторных дизелей с невысокими рабочими оборотами разновес доходит до нескольких десятков грамм.
Взвешивание поршней с шатунами
Для определения разницы в весе поршней с шатунами комплект помещают строго на центр чашки (площадки) весов с максимальным единообразием. Полученные результаты аккуратно записываются, вычисляется разница.
Самостоятельные практические значения имеют параметры разницы веса поршней между цилиндрами, а, так же, разница веса шатунов и близость центров масс шатунов (их одинаковая балансировка).
Особенности формирования комплектов по цилиндрам
Разница в весе поршней с шатунами в комплектах между цилиндрами подлежит приведению к значениям, не выше установленных производителем для данного двигателя.
Доступность запчастей разных производителей, разных вариантов исполнения (упрочненных толстостенных поршневых пальцев, облегченных поршней и т.п.), а, так же, несколько градаций веса одного компонента (тех же поршней) исключительно в силу технологических производственных причин создает все условия для выхода разновеса комплекта за допустимые пределы.
Взвешивание запчастей перед приобретением и селективная комплектация является реально востребованным решением. Дело это кропотливое, однако нередко таким подбором разница в весе поршней с шатунами может быть приведена к допустимым значениям. Если цель подбором не была достигнута, или есть желание минимизировать развесовку, то стоит выровнять вес подточкой более тяжелых запчастей в определенных местах, не нарушая балансировку.
При «строгой» настройке двигателя на готовность к высоким оборотам и/или «мягкой» работе с низким уровнем вибраций, подлежит балансировке и коленчатый вал, который нужно балансировать сначала отдельно, затем с маховиком, затем в сборе со сцеплением.
Разница в весе поршней с шатунами и правильная балансировка имеют важное значение не только для нормальной работы, но и для долговечности двигателя внутреннего сгорания.
Запись на мероприятие
Количество гостей со мной:
Тема: Разница в весе шатунов-какие последствия?
Опции темы
Разница в весе шатунов-какие последствия?
Если на субаровский мотор поставить шатун с разницей в весе от остальных в 6 граммов,к чему это может привести?
А какой допуск в разнице по массе?Я не нашёл в мануале.На отечественные авто допуск 5 граммов.
Почему такая разница по весу?
Было когда в комплекте кованных поршней, один «палец» был толще, тяжелее на 40 грамм(ошибка упаковщика), далее слесарь не увидел, в итоге пару выкрутов мотора после обкатки и вкладыши в фольгу стерло!
Я вот у Жени купил ковку,замерил,всё по массе грамм в грамм.А новый шатун на 6 граммов тяжелее моих.Вот такие пироги
Шатуны стандартные.
Я про кованную поршневую
Настоятельно рекомендую подобрать с разницей до одного грамма.
Я думаю это не сложно учитывая доступность в продаже.
можно доработать шатун до ныжного веса шарошкой
это плохо, дисбаланс и вибрации, соответственно скорая кончина мотора, да и шатуны должно быстро провернуть, так что либо меняй, либо колено балансируй.
Реально подогнать грамм,ну два.Не более.
Меня всё же интересует именно процесс работы при разных массах.
Разная масса в шейках колена к чему и как приводит мне понятна,а вот про шатуны и их связь с коленом и особенно между собой пока не ясна.
связано это всё как раз через колено общее, а при разных массах силы действующие на колено, в разных точках прилагаются по разному, от сюда и дисбаланс, а это повышенный износ и вибрации, ну и последствия уже дальше более глубокие.
Шатун можно подогнать по весу, только надо сравнить вес нижней и верхней частей. чтобы правильно сточить.
Скорее всего,все 6 грамм находятся ближе к нижней головке.
Дисбаланс поршней или верхней головки шатуна (детали,совершающие возвратно-поступательное движение)намного менее опасен,чем дисбаланс вращающейся детали (нижняя головка).
Я считаю, что даже 40 грамм разницы в массе поршня не приведут к моментальному выходу из строя вкладыша. ИМХО конечно.
Зти силы как раз влияют на коренные вкладыши.А на шатунные как влияет разница именно между массой шатунов?
А есть ли у кого пластиковый калибр для измерения зазора во вкладышах.
6 грамм погоды не сделают в момент вспышки тоесть рабочего хода нагрузка на шейку намного больше чем 6 грамм по отношению к остальным поршням и шатунам
Вот и я придерживаюсь такого мнения.Все меняют шатун при провороте вкладыша и никто не заморачивается с массой.
потому что при покупке шатуна от того же производителя, разница в массе +/-1 грамм, но никак ни 6 и шатуны не изнашиваются в отличие от поршней или колена их может только или погнуть или порвать, я себе на эвик покупал Карилло, так когда в сервисе их взвешали, мне сказали, что по граммам они полностью одинаковы, без расхождения в +/-1 грамм, но стоят как чугунный мост.
Был вчера в магазине,и взвесил все шатуны,которые там были,под мои родные ни один не подходит.
У меня все три родных ровно 617 грамм.
В прошлом году купил шатун,и он оказался 614 грамм,в этом году шатуны этой же фирмы весят 622.5 и 629 грамм.Так что вот так.Лучше конечно чтобы все зап.части весили одинаково.
что скажете теперь? много это или мало?
погоды не сделают, относительно общей массы шатунно-поршневой группы. да, шатунный вкладыш этого цилиндра особенно страшно страдать не будет. на нем итак нагрузка десятки тонн в секунду.
лишние 500 кг. его не парвут. (хотя на самом пределе именно он сдохнет первым)
другое дело, что обычно все эти громадные силы уравновешены за счет противохода 4-х поршней, а в данном конкретном случае противовеса нету. и как раз этот факт создает погоду.
в общем при такой разнице в весе шатунов нагрузка на коленвал и опорные подшипники колена существенно возрастет.
Тут уравновешиваются именно массы,а вот куда деть рабочий ход цилиндра,т.е. сгорание топлива.Это огромная сила,а противовеса с другой стороны нет,так как есть очерёдность работы цилиндров.Или же большие обороты это сглаживают?
ilkari
Мне ваши подсчеты кажутся в корне не верными, и в частности тоже.
А в чатсности неверно:
п.с. не туда копаете. 6 грамм сами по себе не дадут большой нагрузки на эти подшипники скольжения. А на шатуны, шатунные шейки эффект так и вовсе не значительный (на самом шатуне масса не уравновешена ничем). Тут скажется только дисбаланс массы только относительно оси вращения коленвала, а не масса в абсолюте, и не не на шатунах. Сказаться она может на коренных шейках и прочих узлах в виде вибрационных нагрузок.
Вот это мне кажется близким к правде.У меня сейчас на двигателе разница в 6 граммов,и нет никакой вибрации,слава богу.Значит разница не столь велика.
Мне ваши подсчеты кажутся в корне не верными, и в частности тоже.
А в чатсности неверно:
п.с. не туда копаете. 6 грамм сами по себе не дадут большой нагрузки на эти подшипники скольжения. А на шатуны, шатунные шейки эффект так и вовсе не значительный (на самом шатуне масса не уравновешена ничем). Тут скажется только дисбаланс массы только относительно оси вращения коленвала, а не масса в абсолюте, и не не на шатунах. Сказаться она может на коренных шейках и прочих узлах в виде вибрационных нагрузок.
Да, разумеется движение шатуна не является равноускоренным. но я взял такое допущение, потому что это сильно упрощает расчет, и не влияет на порядок погрешности.
дальше. я допустил погрешность. да. 32000 это ошибка
надо было 32000/60=533 раза в секунду. (забыл минуты в секунды перевести)
ну и правильная цифра тогда: 595/60=10 кг примерно.
итого 10 кг. не 600 но все равно много.
и последнее, я так и написал, что нагрузка возрастет только на коленвал и опорные подшипники, ибо шатунные вкладыши и так несут на себе весь весь шатуна, поршня, и поршневого пальца.
Читайте также:
- Регулировка колдуна нива шевроле
- Технология ремонта ходовой части камаз 4310
- Взаимозаменяемость запчастей фольксваген транспортер т3
- Ваз 2112 регулировка дворников
- Схема замка ваз 2106
Ремонт шатунно-поршневой группы двигателей ВАЗ, контролируемые размеры и зазоры, подгон веса поршней и шатунов, параметры контроля массы поршней и шатунов, сборка поршня с шатуном, установка поршневых колец.
Перед началом ремонта шатунно-поршневой группы двигателей ВАЗ нужно снять поршневые кольца, а затем выпрессовать палец с помощью пресса или гидравлического домкрата, оправки и опоры с цилиндрической выемкой, в которую укладывается поршень. Далее следует удалить нагар с днищ поршней и из канавок для колец, а из масляных каналов шатунов и поршней — все отложения.
Ремонт шатунно-поршневой группы двигателей ВАЗ, контролируемые размеры и зазоры, подгон веса поршней и шатунов, параметры контроля массы поршней и шатунов, сборка поршня с шатуном, установка поршневых колец.
Трещины на поршнях, пальцах, шатунах и крышках требуют замены этих деталей. Если детали шатунно-поршневой группы изношены мало и не повреждены, они могут быть использованы снова. Поэтому при разборке их следует пометить, чтобы в дальнейшем не перепутать.
Выпрессовка и запрессовка поршневого пальца.

Поршень.
Поршень изготовлен из алюминиевого сплава и для улучшения прирабатываемости покрыт слоем олова. Его юбка в поперечном сечении овальная, а по высоте коническая, поэтому диаметр поршня измеряют в плоскости, перпендикулярной поршневому пальцу, и на определенном расстоянии от днища поршня.
Для задержания масла на юбке поршня двигателей ВАЗ-1111, 1113, 2108-21083, 2110, 2111, 21213, 2130 выполнены кольцевые канавки глубиной от 20 до 40 мкм. Благодаря им зазор между поршнем и цилиндром удалось уменьшить до 0,025-0,045 мм. У других двигателей этот зазор составляет 0,05-0,07 мм.
Отверстие под поршневой палец смещено от оси симметрии в правую сторону двигателя. Вот почему для правильной установки поршня в цилиндр около отверстия под поршневой палец имеется метка «П». Она должна быть обращена в сторону передней части двигателя.
Расчетный зазор между поршнем и цилиндром обеспечивается установкой поршней того же класса, что и цилиндры. По наружному диаметру поршни разбиты на пять классов (А, В, С, D, Е), различающихся размерами на 0,01 мм. А по диаметру отверстия под поршневой палец — на три категории через 0,004 мм.
На днище поршня клеймятся класс поршня (буква) и категория отверстия под поршневой палец (цифра). Там же маркируется и стрелка для ориентирования поршня в цилиндре. При сборке двигателя поршни следует устанавливать так, чтобы стрелка была направлена к передней части двигателя. В сторону привода распределительного вала.
Маркировка поршней и шатунов шатунно-поршневой группы двигателей ВАЗ.

В качестве запасных частей поставляются поршни только классов А, С и Е. Их достаточно для подбора поршня к любому цилиндру, так как поршни и цилиндры разбиты на классы с некоторым перекрытием размеров. Увеличение диаметра для ремонтных размеров поршней составляет 0,4 и 0,8 мм. На днищах ремонтных поршней ставится маркировка в виде квадрата или треугольника. Квадрат соответствует увеличению наружного диаметра на 0,8 мм, а треугольник — на 0,4 мм.
Контролируемые размеры сборки «шатун-палец-поршень» шатунно-поршневой группы двигателей ВАЗ.

Поршни делятся по весу на три группы:
— Нормальные.
— Увеличенные на 5 г.
— Уменьшенные на 5 г.
Этим группам соответствует маркировка на днище поршня: «Г», «+» и «-». На двигателе ВАЗ все поршни должны быть одной группы по массе. При изготовлении строго выдерживается масса поршней, и подбирать поршни по массе при сборке двигателя не требуется. Если приобретены поршни одной группы.
Шатунно-поршневые группы одного двигателя ВАЗ не должны заметно отличаться по массе, чтобы при работе дисбаланс не приводил к вибрации и поломке двигателя. Равенство веса обеспечивают подбором поршней одной группы и шатунов одного класса. Для некоторых двигателей ВАЗ допускалась подгонка веса поршней или шатунов путем выборки металла в случаях, когда не удавалось найти детали одной весовой группы.
Когда допускается подгонка поршней, поршни одного двигателя не должны отличаться по массе более чем на 2,5 г. При подгонке массы съем металла должен ограничиваться указанными в таблице ниже пределами.
Параметры контроля массы поршней и шатунов шатунно-поршневой группы двигателей ВАЗ.

Контролируемые размеры при подгонке веса поршней и шатунов шатунно-поршневой группы двигателей ВАЗ.

Поршневой палец.
Поршневой палец всех двигателей ВАЗ, кроме ВАЗ-2110, 2111, 21213, 2130, запрессован в верхнюю головку шатуна и свободно вращается в бобышках поршня. У двигателей ВАЗ-2110, 2111, 21213, 2130 поршневой палец плавающего типа. То есть свободно вращается и в бобышках поршня, и во втулке шатуна. В отверстиях поршня палец фиксируется двумя пружинными стопорными кольцами.
По наружному диаметру пальцы подразделяются на три класса, через 0,004 мм. Класс маркируется краской на торце пальца:
— Синяя метка — первый класс.
— Зеленая — второй класс.
— Красная — третий класс.
Перед сборкой шатунно-поршневой группы подбирают палец к поршню и шатуну. У новых деталей класс отверстий под палец в шатуне и поршне должен быть идентичен классу пальца. Правильное сопряжение пальца с поршнем достигается, если поршневой палец входит в отверстие бобышки при нажатии большим пальцем руки и не выпадает. Если держать поршень с поршневым пальцем в вертикальном положении.
Проверка сопряжения пальца и поршня шатунно-поршневой группы двигателей ВАЗ.

Выпадающий из бобышки палец следует заменить пальцем следующей по размеру категории. Если был палец третьей категории, то приходится заменять и поршень, и палец.
Шатун.
Шатун обрабатывается вместе с крышкой нижней головки. Поэтому по отдельности они невзаимозаменяемые. Чтобы при сборке не перепутать крышки и шатуны, на них клеймят номер цилиндра, в который они устанавливаются. При сборке цифры на шатуне и крышке должны быть одинаковыми, находиться с одной стороны шатуна и двигателя.
В верхнюю головку шатуна двигателей ВАЗ-2110, 2111, 21213, 2130 запрессована сталебронзовая втулка. По диаметру отверстия этой втулки шатуны делятся на три класса — через 0,004 мм, как и поршни. Номер класса наносится на верхнюю головку шатуна.
В этих двигателях ВАЗ равенство масс шатунно-поршневой группы одного двигателя регулируется путем выборки при необходимости металла из шатунов. По массе верхней и нижней головок шатуны подразделяются на классы. Маркируемые либо буквой, либо краской на крышке шатуна. На двигатель должны устанавливаться шатуны одного класса по массе.
Классы шатунов шатунно-поршневой группы двигателей ВАЗ по массе верхней и нижней головок.

Подгонять массу шатунов можно удалением металла с бобышек верхней и нижней головок. Места, на которых допускается удалять металл при подгонке массы верхней и нижней головок шатуна, следующие:
— На двигателях ВАЗ-2110 и 2111 — боковины верхней головки и бобышка крышки нижней головки.
— На двигателях ВАЗ-21213, 2130 — бобышка верхней головки и бобышка крышки нижней головки.
Контрольные зазоры шатунно-поршневой группы двигателей ВАЗ.

Сборка поршня с шатуном.
Так как палец вставляется в верхнюю головку шатуна с натягом, необходимо нагреть шатун до 240 градусов для расширения его головки. Для этого шатуны на 15 минут помещают в электропечь, заранее нагретую до 240 градусов, направляя верхние головки шатунов внутрь печи. Применяют также паяльные лампы и промышленные фены, дающие горячий воздух с температурой около 300 градусов. Они применяются для пайки пластмасс и т. п.
Запрессовывать нужно скорее. Так как после охлаждения шатуна нельзя изменить положение пальца. Палец следует заранее приготовить к сборке, надев его на валик приспособления, установив на конце этого валика направляющую и неплотно закрепив ее винтом. Чтобы не произошло заклинивания при расширении пальца от контакта с нагретым шатуном.
Извлеченный из печи шатун нужно быстро зажать в тисках и надеть на него поршень. Совместив отверстие под палец с отверстием верхней головки шатуна. Палец необходимо протолкнуть в отверстие поршня и в верхнюю головку шатуна так, чтобы заплечик приспособления соприкасался с поршнем. При этом поршень должен прижиматься бобышкой к верхней головке шатуна в направлении запрессовки пальца.
Поршень с шатуном должен соединяться так, чтобы метка «П» на поршне находилась со стороны выхода отверстия для масла на нижней головке шатуна. С 1990 года шатуны изготавливают без отверстия для прохода масла на нижней головке шатуна, поэтому ликвидированы и отверстия в шатунных вкладышах. Такие шатуны можно соединять с поршнем в любом положении.
После сборки шатуна с пальцем и поршнем следует проверить прочность запрессовки пальца с помощью динамометрического ключа и приспособления.
1. Зажать основание приспособления в тиски и установить на нем шатун с поршнем.
2. Опустить кронштейн индикатора, вставить в отверстие пальца резьбовой стержень. Продвинув его до упора головки стержня в торец пальца.
3. На конец стержня навернуть гайку и затянуть ее. Выбрав возможные зазоры.
4. Поднять кронштейн до горизонтального положения, закрепить его и установить штифт индикатора на головке стержня, вставленного в палец.
5. Установить индикатор на нулевую отметку.
6. Вставить в паз резьбового стержня упор, чтобы стержень не проворачивался.
7. Динамометрическим ключом приложить к гайке стержня усилие 12,7 Нм (1,3 кгсм), соответствующее осевой нагрузке 3,92 кН (400 кгс).
Испытание на выпрессовывание пальца на приспособлении А.95615 и проверка параллельности осей пальца и нижней головки шатуна.

Посадка пальца в шатуне верна, если после прекращения действия усилия и возвращения гайки в исходное положение стрелка индикатора вернется к нулю. В случае проскальзывания пальца в верхней головке шатуна необходимо заменить шатун новым.
Проверка параллельности осей шатунно-поршневой группы двигателей ВАЗ.
Следует проверить параллельность осей шатунно-поршневой группы специальным прибором. Для чего нижнюю головку шатуна без вкладышей центрировать на выдвижных ножах прибора, а на днище поршня установить калибр.
Щупом нужно проверить зазор между вертикальной плитой приспособления и вертикальной плоскостью калибра на расстоянии 125 мм от угла или верхнего конца калибра в зависимости от того, чем он касается плиты — углом или верхним концом. Зазор не должен превышать 0,4 мм. Если зазор больше, шатун следует заменить. После охлаждения шатуна нужно смазать моторным маслом палец через отверстия в бобышках поршня.
Установка поршневых колец.
Поршневые кольца изготовлены из чугуна. Наружная поверхность верхнего компрессионного кольца хромирована и имеет бочкообразную форму. Нижнее компрессионное кольцо — скребкового типа, с выточкой по наружной поверхности, фосфатированное. Маслосъемное кольцо имеет прорези для снимаемого с цилиндра масла и внутреннюю витую пружину-расширитель.
Форма поршневых колец шатунно-поршневой группы двигателей ВАЗ в поперечном сечении.

На кольцах ремонтных размеров ставится цифровая маркировка 40 или 80. Это соответствует увеличению наружного диаметра на 0,4 или 0,8 мм. Зазор по высоте между канавками и кольцами проверяют, вставляя кольцо в соответствующую канавку. Предельно допустимые зазоры при износе — 0,15 мм.
Зазор в замке поршневых колец проверяют набором щупов. Вставляя кольца в калибр, имеющий диаметр отверстия, равный номинальному диаметру кольца с допуском 0,003 мм, или в цилиндр. Зазор должен находиться в пределах 0,25-0,45 мм для всех колец. Если зазор недостаточный, нужно запилить стыковые поверхности, а если повышенный — заменить кольца.
Измерение зазоров между кольцом и канавкой, и в замке.

Итак, нужно смазать моторным маслом канавки на поршне и установить кольца на поршень. Нижнее компрессионное кольцо следует устанавливать выточкой вниз или меткой «Верх» (или по-английски ТОР) вверх к днищу поршня. Стык пружинного расширителя маслосъемного кольца должен располагаться на стороне, противоположной замку кольца. Маслосъемное кольцо устанавливают фаской наружной поверхности вверх.
После установки необходимо сместить поршневые кольца так, чтобы:
— Замок верхнего компрессионного кольца располагался под углом 30-45 градусов к оси поршневого пальца.
— Замок нижнего компрессионного кольца — под углом около 120 градусов к замку верхнего компрессионного кольца.
— А замок маслосъемного кольца — под углом 30-45 градусов к оси поршневого пальца между замками компрессионных колец.
Расположение замков поршневых колец на поршне.

Кольца можно надеть на поршень руками. Держа большие пальцы в разрезе кольца, а средние пальцы — с противоположной стороны. Верхнее компрессионное и маслосъемное кольца редко ломаются, а второе компрессионное кольцо довольно жесткое и ломается при разводе концов кольца более чем на 2 мм. Чтобы не сломать это кольцо, для его установки пользуются полосками из жести.
По материалам книги «Ремонт двигателя своими руками».
Волгин В.В.
Похожие статьи:
- Антикоры Dinitrol ML и Dinitrol 482, применение для антикоррозийной обработки днища, рамы и арок автомобиля, характеристики, свойства и недостатки, способ нанесения.
- Как правильно прикурить автомобиль от аккумулятора другого автомобиля, схема соединения проводов для пуска двигателя автомобиля с разряженным аккумулятором.
- Проверка работоспособности автомобильного аккумулятора, плотность электролита, измерение ЭДС, проверка разрядом на нагрузочную вилку-пробник.
- Покупка нового автомобильного аккумулятора, критерии выбора, можно ли покупать аккумуляторную батарею большей емкости, чем штатная.
- Как обнаружить дефекты автомобильного аккумулятора, режимы тестирования, приборы для ухода за автомобильным аккумулятором во время эксплуатации.
- Дефекты от нарушения условий эксплуатации автомобильного аккумулятора, причины глубокого разряда и потери работоспособности автомобильного аккумулятора.
Подгонка шатунов по весу
Разница веса шатунов имеет принципиальное значение для мягенькой работы мотора. Ее лучше определять на шаге отбора до покупки шатунов и при их балансировке перед установкой в движок.
Это дозволит отобрать набор с наименьшим расхождением веса, снизив следующие хлопоты по устранению разновеса и балансировке.
Допустимая разница в весе шатунов
В современных массовых легковых иномарках она обычно составляет 2 грамма, у шатунов движков ВАЗ – 5 гр.
Допустимая разница в весе шатунов КАМАЗ и дизельных моторов иной грузовой техники – 15 гр, бензиновых моторов огромных размеров старенькых поколений – 10 гр, в дизелях типа Д-108, -160 и их модификаций – 35 г. Для движков ГАЗ, ГАЗель, УАЗ стоит ориентироваться на разницу в 10 гр.
При взвешивании каждой детали шатуны с их крышками разукомплектовывать не стоит, т.к. они обычно проходят совместную обработку при производстве.
Как конкретно измерить разницу веса шатунов?
Вес шатунов определяют в 3-х вариациях:
· общий вес, в сборе с крышкой и подтянутыми шатунными болтами;
· вес высшей части;
· вес нижней части.
Определение общего веса шатуна затруднений не доставляет, необходимо только смотреть за однообразием позиционирования на весах.
Для взвешивания верхней либо нижней части (головки) шатуна попеременно взвешиваемую сторону помещают строго на центр чашечки (площадки) весов, а обратный конец располагают вне весов в горизонтальном положении с опорой на жесткое основание либо подвешивают на нетолстой крепкой веревке. Размещение на весах и подвес (либо опора) вне весов должны быть очень единообразны от набора к комплекту.
Как уменьшить разницу веса шатунов?
Приведение массы набора делается подточкой и полировкой шатуна в определенных местах.
На крышках шатуна в нижней части с внешной стороны имеется мощный выступ, с которого и можно снять некое количество сплава, до 20-30 гр на больших шатунах больших движков. Перед созданием работ нужно узнать, какой малый размер крышки шатуна установлен производителем, чтоб не сточить избыточное, ослабив систему. К примеру, для шатунов мотора ВАЗ-2115, -2114 малый размер крышек не должен быть наименее 33 и 32 мм.
На высшей части шатуна, на его головке, так же обычно имеются приливы, которые можно стачивать для подгонки веса на несколько гр.
Работы по понижению различия веса шатунов выполняются с применением электроточила либо шлифовальной машины. Созодать это необходимо понемногу, за несколько подходов с промежным взвешиванием, чтоб не снять сплава больше, чем необходимо.
Для определения направления работ создают отдельное взвешивание верхней и нижней головки шатуна, как описано выше. К примеру, самый тяжкий шатун может иметь не самую томную нижнюю часть (избыток массы сосредоточен в средней части либо в верхней головке), а снятие сплава с крышки нижней головки шатуна может еще наиболее ухудшить разбалансировку, привести к перемещению центра массы шатуна к верхней головке, «утяжеляя» поршень.
При понижении различия веса шатунов важное значение имеет сохранение схожего положения центра массы вдоль оси симметрии.
Для приятного контроля фактического положения центра тяжести шатунов их совместно с крышками и подтянутыми болтами помещают на острое ребро и медлительно перемещают по продольной оси симметрии перпендикулярно ребру опоры до заслуги балансировки, о чем свидетельствует принятие шатуном горизонтального положения.
Разница веса шатунов подлежит приведению к значениям, не выше установленных производителем.
Взвешивание шатунов перед приобретением и селективная комплектация шатунными болтами и вкладышами является реально нужным решением. Если разница веса шатуна в сборе селективной комплектацией не приведена в допустимые значения либо есть желание развесовку еще существеннее минимизировать, то стоит подточить наиболее томные шатуны в определенных местах до приведения их к весу малого экземпляра и заслуги правильной балансировки.
Если при стачивании сплава на обрабатываемых участках шатуна (либо его крышки) пострадала либо совершенно была удалена заводская маркировка, то ее лучше вернуть на финишной стадии слесарных работ.
Уменьшенная разница веса шатунов имеет резерв для следующей минимизации, если перейти к понижению различия в весе полного набора на любой цилиндр с поршнем, поршневым пальцем и поршневыми кольцами. Вопросцы различия веса поршней изложены в соответственной статье, которая расположена в разделе «Полезное» на ЗиСинфо.рф
При еще наиболее «серьезной» настройке мотора на готовность к высочайшим оборотам и/либо «мягенькой» работе с низким уровнем вибраций, подлежит балансировке и коленчатый вал, который необходимо балансировать поначалу раздельно, потом с маховиком, потом в сборе со сцеплением.
Малая разница веса шатунов и их верная балансировка имеет принципиальное значение не только лишь для обычной работы мотора внутреннего сгорания, да и для увеличения его долговечности, роста срока службы вкладышей.
Подгонка шатунов по массе

Ил. 30.1. Для подгонки шатунов по массе нужны весы и оснастка для шарнирного закрепления нижней и верхней головки шатуна

Ил. 30.2. Перед началом измерений снова инспектируют, что все шатуны восстановлены и болты и гайки крепления, которые следовало поменять, — изменены

Ил. 30.3. Функцию взвешивания начинают с того, что уравновешивают держатель верхней головки шатуна, стоящий на весах, и устанавливают показания весов на ноль

Ил. 30.4. Подбирают по размеру отверстия в нижней головке шатуна соответственный вкладыш

Ил. 30.5. Надевают шатун с установленным в его отверстии вкладышем на ось шарнирного крепления, а верхнюю головку шатуна устанавливают в держателе, стоящем на весах

Ил. 30.6. Записывают измеренный вес верхней головки шатуна

Ил. 30.7. Устанавливают держатель нижней головки шатуна на весах

Ил. 30.8. Устанавливают показания весов на ноль, чтоб вес держателя автоматом вычитался из результата взвешивания и индикатор демонстрировал незапятнанный вес нижней головки шатуна. Вес держателя именуется своим весом тары

Ил. 30.9. Взвешивают нижнюю головку шатуна

Ил. 30.10. Записывают вес нижних и верхних головок всех шатунов, которые будут устанавливаться в движке. Ассоциируют приобретенные результаты и определяют, как нужно уменьшить вес нижней и верхней головки всякого шатуна, чтоб достигнуть равенства их по массе с самым легким шатуном из этого набора

Ил. 30.11. При помощи шлифовального круга снимают часть материала с площадок верхней и нижней головок шатуна до заслуги данного веса

Ил. 30.12. В процессе сошлифовывания сплава повсевременно перепроверяют вес обрабатываемого шатуна
Подгонка авто поршней мотора по весу

Подгонка авто поршней мотора по весу. Колебания в весе поршней различных цилиндров 1-го мотора негативно сказываются на уравновешенности быстроходных движков. Потому что внутреннюю полость поршня не обрабатывают-, то вероятны колебания в весе обработанных деталей. Эти расхождения в весе поршней уменьшают подгонкой их по весу.
При подгонке поршней по весу приходится время от времени снимать существенное количество сплава. Это нужно созодать, не нарушая крепкость поршня, геометрические формы и размеры его рабочих
поверхностей. При подгонке обыденных поршней по весу сплав убирают со последующих поверхностей (компенсаторов):
а) растачиваемого внутреннего пояска юбки (вспомогательная база);
б) специального прилива на внутренней стене юбки (обычно ниже бобышек под палец);
в) у облегченных поршней сплав убирают с нижней плоскости приливов у бобышек под палец (опорная вспомогательная база).
На неких заводах дюралевые поршни по весу не подгоняют, а сортируют их опосля обработки на четыре-пять групп с интервалом в 5-8 г. Этот способ не обеспечивает взаимозаменяемости поршней при сборке и ремонте мотора. Большая часть заводов ведет подгонку поршней по требуемому чертежом весовому допуску на станках-полуавтоматах определенного предназначения без доборной их сортировки.
1 – фрезы; 2 – поршень; 3 – торцовый копир; 4 – рычаг зажима, работающий от копира 3 в столе станка; 5 – неверный палец; 6 – призма для центрирования поршней.
Примером такового станка является полуавтомат (фиг. 294), выключающийся автоматом опосля удаления лишнего сплава с поршня.
Читайте также: Ремонт кпп нива 21213 своими руками
Поршень, базируя по внешной поверхности юбки, устанавливают в приспособление, помещенное на станке под углом 45°.
Поворачивая ручкой 1 эксцентрик 2, придавливают рычагом 3 поршень к торцу юбки. Снизу к поршню подводится скалка 4 ‘С резцом, растачивающим поясок юбки либо особые приливы во внутренней полости. Снимаемая стружка падает через воронку в чашечку 5, отъемное дно которой имеет рычажную связь с коромыслом весов, установленных на верхней плите станка. Правый конец этого коромысла управляет рычагом 6 с иглой на конце. Игла погружена в ртуть цилиндра ртутного выключателя 7. На весах, обычно расположенных на станине станка, определяют избыток веса поршня. Потом ставят ползунок коромысла 8 на соответственное деление, зажимают поршень и включают подачу шпинделя.
Когда лишний сплав снят, дно чашечки с правым концом коромысла опускается, игла выходит из ртути и подача шпинделя выключается.
В крайних системах этих станков передвижение груза на коромысле совершается автоматом, им управляют через электрическую систему весы, на которых стоит поршень перед установкой его для растачивания. Пока один поршень взвешивается, иной растачивается.
На фиг. 295 изображена условная схема автоматического станка, на котором поршень, зависимо от его веса, сам устанавливается на определенной высоте, где фиксируется призмами. Шпиндель станка имеет подачу снизу ввысь на постоянную высоту. Чем тяжелее поршень, тем ниже он будет размещаться и тем, разумеется, огромную длину пояска расточит зенкер, сняв большее количество сплава.

При данной для нас обработке вероятна деформация поршней под действием усилия резания и зажатия, потому подгонку по весу создают перед шлифованием юбки и растачиванием отверстия под палец.
Запись на мероприятие
Количество гостей со мной:
Тема: Разница в весе шатунов-какие последствия?
Функции темы
Разница в весе шатунов-какие последствия?
Если на субаровский мотор поставить шатун с различием в весе от других в 6 граммов,к чему это может привести?
К тому же что и на любом другом моторе – вибрация, завышенные вибрационные перегрузки. Считай эксцентрик (по массе) заместо коленвала поставили.
А какой допуск в разнице по массе?Я не нашёл в мануале.На российские авто допуск 5 граммов.
Почему таковая разница по весу?
Было когда в комплекте кованных поршней, один “палец” был толще, тяжелее на 40 гр(ошибка упаковщика), дальше слесарь не узрел, в итоге пару выкрутов мотора опосля обкатки и вкладыши в фольгу стерло!
Я вот у Жени купил ковку,замерил,всё по массе гр в гр.А новейший шатун на 6 граммов тяжелее моих.Вот такие пироги
Шатуны обычные.
Я про кованную поршневую
Настоятельно рекомендую подобрать с различием до 1-го грамма.
Я думаю это легко беря во внимание доступность в продаже.
можно доработать шатун до ныжного веса шарошкой
Re: Разница в весе шатунов-какие последствия?
это плохо, дисбаланс и вибрации, соответственно скорая кончина мотора, ну и шатуны обязано стремительно провернуть, так что или меняй, или колено балансируй.
Реально подогнать гр,ну два.Не наиболее.
Меня всё же интересует конкретно процесс работы при различных массах.
Различная масса в шеях колена к чему и как приводит мне понятна,а вот про шатуны и их связь с коленом и в особенности меж собой пока не ясна.
соединено это всё как раз через колено общее, а при различных массах силы действующие на колено, в различных точках прилагаются по различному, от сюда и дисбаланс, а это завышенный износ и вибрации, ну и последствия уже далее наиболее глубочайшие.
Шатун можно подогнать по весу, лишь нужно сопоставить вес нижней и верхней частей. чтоб верно сточить.
Быстрее всего,все 6 гр находятся поближе к нижней головке.
Дисбаланс поршней либо верхней головки шатуна (детали,совершающие возвратно-поступательное движение)намного наименее небезопасен,чем дисбаланс вращающейся детали (нижняя головка).
Я считаю, что даже 40 гр различия в массе поршня не приведут к молниеносному выходу из строя вкладыша. ИМХО естественно.
Согласен.
Зти силы как раз влияют на коренные вкладыши.А на шатунные как влияет разница конкретно меж массой шатунов?
А есть ли у кого пластмассовый размер для измерения зазора во вкладышах.
6 гр погоды не сделают в момент вспышки тоесть рабочего хода перегрузка на шею намного больше чем 6 гр по отношению к остальным поршням и шатунам
Вот и я придерживаюсь такового представления.Все меняют шатун при провороте вкладыша и никто не заморачивается с массой.
поэтому что при покупке шатуна от такого же производителя, разница в массе +/-1 гр, но никак ни 6 и шатуны не изнашиваются в отличие от поршней либо колена их может лишь либо погнуть либо разорвать, я для себя на эвик брал Карилло, так когда в сервисе их взвешали, мне произнесли, что по гр они на сто процентов схожи, без расхождения в +/-1 гр, но стоят как металлический мост.
Был вчера в магазине,и взвесил все шатуны,которые там были,под мои родные ни один не подступает.
У меня все три родных ровно 617 гр.
В прошедшем году купил шатун,и он оказался 614 гр,в этом году шатуны данной для нас же конторы весят 622.5 и 629 гр.Так что вот так.Лучше естественно чтоб все зап.части весили идиентично.
ха. давайте посчитаем.
8000 оборотов за минуту – это 133 оборота за секунду. это 266 движений шатуна, как следствие 266 раз за секунду 6 излишних граммов прогуливаются туда-сюда.
много это либо не много?
ход поршня 75 мм.
это означает, что скорость шатуна на половине хода поршня – 31 м/с.
он набирает эту скорость за 1/4 оборота коленвала = 32000 раз за секунду, либо одно убыстрение за 0,00003125 секунды.
31 м/с за 0,00003125 секунд это 992000 м/с2 убыстрение.
либо 99200 единиц g перегрузки.
6 граммов это 0,006 кг. при убыстрении 99200g преобразуются в 595 излишних килограмм дисбаланса на оборотах 8000 за минуту. которые действуют 2 раза за один оборот: убыстрить шатун, и позже приостановить.
что скажете сейчас? много это либо не много?
погоды не сделают, относительно общей массы шатунно-поршневой группы. да, шатунный вкладыш этого цилиндра в особенности жутко мучиться не будет. на нем итак перегрузка 10-ки тонн за секунду.
излишние 500 кг. его не парвут. (хотя на самом пределе конкретно он сдохнет первым)
другое дело, что обычно все эти большенные силы уравновешены за счет противохода 4-х поршней, а в данном определенном случае противовеса нету. и как раз данный факт делает погоду.
в общем при таковой разнице в весе шатунов перегрузка на коленвал и опорные подшипники колена значительно вырастет.
Здесь уравновешиваются конкретно массы,а вот куда деть рабочий ход цилиндра,т.е. сгорание горючего.Это большущая сила,а противовеса с иной стороны нет,потому что есть очерёдность работы цилиндров.Либо же огромные обороты это сглаживают?
ilkari
Мне ваши подсчеты кажутся в корне не верными, и а именно тоже.
В корне неправильное – считать убыстрение линейным на участке от мертвой точки до середины хода.
А в чатсности ошибочно:
Откуда берутся 32000 раз в СЕКУНДУ .
За секунду по вашим же выкладкам выходит 133.3*4 = 533 раза ускоряется (по четверти оборота)
И ваши колоссальные числа: в итоге из-за 6 гр полчается 500 кило – сходу было понятно что не верные.
На шее шатуна всего то на таковых оборотах весит не наиболее тонн 10, при всей массе шатуна, поршня и т.д. А здесь из-за 6 гр 500 кило.
Ну и позже, если эти 6 гр находятся около шеи, то двигаясь фактически по кругу совместно с коленвалом они не будут создавать таковых убыстрений, убыстрение будет ориентировано от оси вращения коленвала. Вот если они будут на другом конце шатуна, лишь тогда они будут давать нагрузку, как вы думаете.
Снова, убыстрение не линейное.
Читайте также: Размер разболтовки на ваз 2107
п.с. не туда копаете. 6 гр сами по для себя не дадут большенный перегрузки на эти подшипники скольжения. А на шатуны, шатунные шеи эффект так и совсем не значимый (на самом шатуне масса не уравновешена ничем). Здесь скажется лишь дисбаланс массы лишь относительно оси вращения коленвала, а не масса в абсолюте, и не не на шатунах. Сказаться она может на коренных шеях и иных узлах в виде вибрационных нагрузок.
Вот это мне кажется близким к правде.У меня на данный момент на движке разница в 6 граммов,и нет никакой вибрации,слава богу.Означает разница не настолько велика.
ilkari
Мне ваши подсчеты кажутся в корне не верными, и а именно тоже.
В корне неправильное – считать убыстрение линейным на участке от мертвой точки до середины хода.
А в чатсности ошибочно:
Откуда берутся 32000 раз в СЕКУНДУ .
За секунду по вашим же выкладкам выходит 133.3*4 = 533 раза ускоряется (по четверти оборота)
И ваши колоссальные числа: в итоге из-за 6 гр полчается 500 кило – сходу было понятно что не верные.
На шее шатуна всего то на таковых оборотах весит не наиболее тонн 10, при всей массе шатуна, поршня и т.д. А здесь из-за 6 гр 500 кило.
Ну и позже, если эти 6 гр находятся около шеи, то двигаясь фактически по кругу совместно с коленвалом они не будут создавать таковых убыстрений, убыстрение будет ориентировано от оси вращения коленвала. Вот если они будут на другом конце шатуна, лишь тогда они будут давать нагрузку, как вы думаете.
Снова, убыстрение не линейное.
п.с. не туда копаете. 6 гр сами по для себя не дадут большенный перегрузки на эти подшипники скольжения. А на шатуны, шатунные шеи эффект так и совсем не значимый (на самом шатуне масса не уравновешена ничем). Здесь скажется лишь дисбаланс массы лишь относительно оси вращения коленвала, а не масса в абсолюте, и не не на шатунах. Сказаться она может на коренных шеях и иных узлах в виде вибрационных нагрузок.
Да, очевидно движение шатуна не является равноускоренным. но я брал такое допущение, поэтому что это очень упрощает расчет, и не влияет на порядок погрешности.
далее. я допустил погрешность. да. 32000 это ошибка
было надо 32000/60=533 раза за секунду. (запамятовал минутки в секунды перевести)
ну и верная цифра тогда: 595/60=10 кг приблизительно.
итого 10 кг. не 600 но все равно много.
что касается того, в которой части шатуна сконцентрирован излишний вес – без различия. расчет приведен лишь в одной оси вертикальной. ибо расчет весьма облегченный.
и крайнее, я так и написал, что перегрузка вырастет лишь на коленвал и опорные подшипники, ибо шатунные вкладыши и так несут на для себя весь весь шатуна, поршня, и поршневого пальца.
Нужные размеры шатунов
В сей раз пойдет речь в основном о размерах шатунов которые следует учесть при проектировании мотора. Разглядим варианты установки как стоковых шатунов так и варианты с подменой на пригодные и индивидуальности данной для нас модернизации. Может быть из предшествующего поста Какой шатун избрать вы решили устанавливать пригодные по прочности и весу шатуны и они различаются от рекомендуемых производителем, то на пути установки могут появиться некие трудности, описанные в этом посте. Разберемся какие размеры стоит соблюдать и какие работы по замерам предстоит произвести.
Длина шатуна от центра к центру
Длина шатуна — это расстояние от центра верхней головки шатуна до центра нижней головки.
Измерение длинны шатуна для всякого цилиндра обосновано необходимостью иметь однообразный подъем поршня относительно плоскости блока цилиндров. Это дозволит получить схожую степень сжатия, что весьма принципиально при узкой опции всего мотора.
Итак, для измерения собирается кривошипно-шатунный механизм, но без поршневых колец. Медлительно проворачивается коленвал до подъема поршня к верхней мертвой точке, измеряется размер от плоскости блока до плоскости поршня, записывается размер и так же повторяем застыл для других поршней находящихся в ВМТ, проворачивается коленвал до подъема других поршней и проводится буквально таковой же застыл. Даже при заводской сборке можно следить разброс в этих замерах, и производитель устанавливает допуски не критические для этого мотора. Но если разброс осязаемый либо же мы желаем кропотливо подогнать размеры, есть много вариантов достигнуть нужного методом перестановки поршней на шатунах либо даже перестановки самих шатунов на коленвале. Опосля того как мы достигнули хотимого, стоит учесть, что развесовка нарушена и следует решать уже другую задачку, но о этом в другом посте. Четкая подгонка размерности и веса весьма долгая и тщательная работа.
Размер меж головкой шатуна и дном поршня
Верхняя головка шатуна не обязана касаться на какой части поршня. При сборке поршень/шатун проверяется любая группа, если употребляются уникальные детали обычно не вызывает ни каких заморочек. Следует учесть термическое расширение потому малый зазор от головки шатуна до хоть какой части в поршне не должен быть меньше 2 мм.
Проверяем зазор меж головкой шатуна и отливами в поршне для пальца. Зазор быть может в границах нормы, но опосля установки на коленвал головка шатуна может касаться поршня, это обосновано положением коленвала. Потому зазор проверяется в собранном состоянии и не должен быть в границах 1-2 мм. Весьма часты так и происходит, что опосля сборки шатуны придавливают поршни. Это решается пропилом касаемой части поршня либо части шатунной головки. Лишь опосля всех подгонок обрисованных выше и замера меж поршнем и клапаном( описание ниже) можно приступать к развесовке коленвала.
Размер меж шатуном и блоком
О этом стоит задуматься обычно при использовании строкер коленвала либо с внедрением дюралевых шатунов, поэтому что они толще и объемнее. Стопроцентно собирается поршневая группа и коленвал в блок, проворачиваем и если есть касание блока шатунами, то следует проточить сам блок обеспечив зазор по последней мере 2 мм.
Размер меж поршнем и клапанами
Опосля всех манипуляций по доводке поршневой группы обращаем внимание на клапанный механизм. Для этого устанавливаем собранную головку блока и настраиваем фазы. Опосля этого проводим проверку касания клапанов плоскости поршня усмотрительным проворачиванием коленвала. Если почувствуется усилие, следует тормознуть и при помощи малеханького фонарика по способности найти пространство касания. Есть и иной вариант, наиболее четкий. Для этого на очищенные клапана от масел и загрязнений наносится полоса глины шириной приблизительно 3мм и повторяем прошлую функцию. Для точности измерения если ранее не было найдено касаний, коленчатый вал раскручивают до полвины наибольших оборотов и опосля этого снимается головка для замера сжатой глины. Здесь зазор от хоть какой части клапана до поршня должен составлять не наименее 1.5 мм. Совершенно о этом стоит поразмыслить предварительно при выбирании коленвала, шатуна, поршня, распредвала. Но если размер не весьма большенный, то это решается удалением излишнего метала в местах касания. Может быть удалить излишний метал как с клапана, так и с поршня. Рассматривается вариант эксцентриковой втулки в верхних головках шатунов либо проточкой нижних крышек шатунов. Либо разглядеть вариант с иными фазами газораспределения, остальным распредвалом.
Размеры шатунных вкладышей
Постараюсь доходчиво обрисовать способ измерения. Перед всеми манипуляциями следует проверить все шеи коленвала на эллипс, забияки и толщину. Определять следует все шеи, потому что они могут различаться даже на новеньком коленвале. Опосля всех замеров решаем, что необходимо созодать. Если был найден эллипс, это значит неравномерный износ шеи и следует восстанавливать перешлифовкой. Состояние шеек коленвла влияет на срок службы вкладышей, к примеру, 100% – новейший движок; 58% – 1-ая подмена вкладышей; 44% – 2-ая подмена; 29% – 3-я подмена без ремонта коленвала. И так один из вариантов в каком возможно обойтись без четкого измерительного инструмента. Для этого нам пригодятся особая пластичная калибровочная проволока, к примеру PLASTIGAUGE и новейшие вкладыши, здесь можно ознакомиться с аннотацией
Читайте также: Суппорт тормозной передний схема
Итак вот опосля установки пластичного калибра шатун стягивается болтами нужным моментом, без смещения шатуна. Потом по откалиброванной шкале выявляется зазор. Следует так же измерить зазор приложив размер на шею коленвала через 90 градусов. Из приобретенных значений выносится решение о применении пригодных вкладышей.
Не буду заострять внимание на зазоре меж шатуном и бугелем на блоке мотора, отмечу только что зазор должен быть в границах 0.35-0.5мм, просто можно измерить набором щупов. может быть при использовании дюралевых шатунов зазор на теоретическом уровне быть может больше в виду их большего температурного расширения.
Формы шатунов
Шатуны обычно имеют систему I-или H-формы. Пореже употребляются + формы, почаще на дизельных движках.
Разновидность крестообразной формы шатуна
Таковая форма дозволяет понизить вес шатуна не теряя его прочности. Форма шатуна обуславливается сопротивлением воздушному сгустку во время работы и прилипаемости масла. Какая форма лучше? В теории шатуны H-формы наиболее крепкие, но в реальности H-форма быть может легче имея такую же крепкость как I-форма. Исходя из убеждений сопротивления воздуха (масло, цепляющаяся за шатун во время эксплуатации), I-форма на теоретическом уровне лучше.
Тюнинг ВАЗ своими руками
Любопытно выяснить больше про тюнинг ВАЗ своими руками? Непревзойденно! Вы попали в точку!
Глубочайший тюнинг ВАЗ вызывает восхищение. Облегчение коленвалов, советы по ремонту, тюнинг подвески, звукоизоляция и почти все другое вы найдёте на нашем веб-сайте.
Естественно, любой обладатель Лады желает создать что то увлекательное со собственной машинкой. Но иногда быть может тяжело по финансам. Но не стоит отчаиваться.
Доработка Ваз своими руками хоть и считается экономной, но может дозволить отлично прирастить мощность и вращающий момент мотора. Доработка почти всех узлов не сложна и с ней управится хоть какой кто может держать гаечный ключ и кому это любопытно.
Тюнинг LADA постоянно будет животрепещущей темой пока работает АвтоВАЗ. Сделай свою тачку прекрасной и покажи остальным. А мы поможем! Вы сможете стать соавтором нашего веб-сайта и прислать нам историю вашего тюнинга LADA на E-mail.
Либо просто поделиться увлекательными моментами по ремонту и эксплуатации ВАЗ.
Ремонт ВАЗ своими руками это целый раздел нашего веб-сайта, где много ценной и полезной инфы по самостоятельному ремонту ВАЗ.
И не забываем про коллекцию тюнинг фото ВАЗ, они тоже есть и вы сможете её восполнить!
Добро пожаловать!
Материалы
Облегчение Коленвала и КШМ
Облегчение коленвала,шатунов и поршней.
Эта операция нужна сначала для уменьшения износа деталей мотора и понижения общего уровня шума.
Почему авто зарубежного производства работают тише наших,русских? А всё поэтому,что на их заводах весьма серьезный подход к качеству продукции,и чудики из ПТУ не бегают технологами. Наш автопром пока очень отстаёт от собственных забугорных коллег,но будем уповают на наилучшее,и дорабатывать обычные заводские детали.
О том как облегчать маховик ,мы уже писали,но от 1-го маховика толку не много. В данной для нас статье разберёмся с облегчением коленвала и остальными деталями КШМ.
Коленвал:
Обычный коленвал,также можно облегчить,припас прочности у него большенный. Но созодать это нужно взвесив все плюсы и минусы.
Итак плюсы облегчения коленвала:
– Уменьшаются инерционные массы,которые негативно действуют на коренные шеи коленвала,увеличивая их износ
– Мотор легче и резвее набирает обороты
– При неверном либо лишнем облегчении колена может усугубиться работа на холостых,а при больших отягощениях коленвал может просто разорваться.
Облегчение коленчатого вала заключается в главном в обработке щёк и противовесов. Единой схемы облегчения коленвала нет.Кто то фрезерует боковые стороны щёк,кто-то затачивает противовесы,время от времени даже весьма остро,кто то просто доводит литую поверхность до неплохой чистоты,убирая недостатки литья, шлифуя и полируя поверхность колена.
Но не всё так просто. Опосля хоть какого вмешательства
в систему коленчатого вала, лучше
даже опосля шлифовки шеек, необходимо непременно
проводить его балансировку.
Статическая балансировка тут не подойдёт
как для маховика ,нужна динамическая,
на особом оборудовании.
Правда бывают мастера которые могут для вас отбалансировать на собственных самодельных щитах,но в главном это всё не отменно.
Даже новейшие валы время от времени приходится балансировать,
потому что на заводе, или про их запамятовали,или
балансировщик забил на их.
Поначалу балансируют коленвал раздельно,
а позже в сборе с маховиком,с корзиной
сцепления и шкивом. Таковая балансировка
даст осязаемый итог.Стоимость в любом регионе различная,колеблется от 1.500 до 3500 рублей, может и дешевле.Кто понимает, что почём и где
прошу бросить комментарий.
Может кому-то понадобится.
Очень облегчать противовесы коленвала не стоит,
потому что они очень взаимосвязаны с весом шеи и
шатуна,чтоб не вышло так что противовес
будет намного легче.
Совершенно при облегчении учитывают весьма много черт,используют сложные математические расчёты и формулы. Но это всё теория,самое основное в нашем случае это практика. Некие забивают на все формулы,и ездят,крутят свои движки не слабо.
Ещё раз припоминаю динамическая балансировка – неотклонима.
Шатуны:
Облегчение шатунов тоже не маловажная задачка для тюнинга мотора. При его облегчении сплав снимается с верхних и нижних головок. С ножки снимать не стоит,потому что на неё действуют большие силы сжатия/разрыва при любом обороте коленвала,достигающие 10 тонн.
С ножки можно убрать недостатки литья(выпуклости,бугорки). Но перед тем как снимать излишний сплав,необходимо отыскать центр тяжести, и отметить его.
Делается это так:
– Вырезается два стекла,чтоб на их можно было положить шатун.
– 1-ое стекло ложиться на горизонтальную поверхность(стол).
– Берётся узкая спица(1 мм),укладывается поперёк 1-го стекла.
– На спицу кладётся 2-ое стекло.
– На 2-ое стекло аккуратненько кладётся шатун с крышкой и затянутыми болтами (выходит что-то типа весов).
– Вращая спицу,добиваемся равновесия этих “весов”.Отмечаем эту точку,это и будет центр тяжести.
шатун и подгоняем
центра тяжести такового,
которое было до
Центр тяжести должен
быть размещен строго в одном месте у всех шатунов.
Совет: болты и гайки затяжки крышек шатуна лучше подменять новенькими.
Поршневые пальцы:
Поршневые пальцы упрощают изредка,поэтому что ответственная деталь. Хотя разброс по массе таковой маленький детали встречался до 3 гр. Представляете при сборке шатунно-поршневой группы наибольший разброс по весу поршней 2.5 грамма,но естественно настоящий разброс масс поршней бывает больше,гр 5, а здесь ещё и палец 3 грамма.Уже 8 гр,и потому наши тарахтелки плохо ездят,и капремонт делается почаще.
Поршневые пальцы растачивают(изнутри)на расточном станке,можно аккуратненько на токарном. Но непременно опосля обработки внутреннюю поверхность полируют,чтоб снять остаточные напряжения сплава.
Поршни:
Поршни не постоянно подгоняют по массе при ремонте,а напрасно. Если они не схожей массы, движок будет очень трясти,это 100%.Потому развесовка нужна в любом случае ,взвешиваем,отыскиваем самый лёгкий,и по его массу подгоняем другие.Сплав снимается при помощи ратфиля либо фрезы,с нижней стороны бобышек под поршневой палец,умеренно c обеих сторон.Много сплава снять с поршня не получится,небезопасно.
Ни при каких обстоятельствах не снимайте сплав с юбки,нарушите температурный режим,чревато прогоранием,поломкой колец.
Опосля таковых операций движку будет намного легче и веселей работать.
Если же охото серьёзного мотора,то “стоковые” детали лучше не использовать,в особенности в ответственных узлах,покупайте особые запчасти,которые проектировались на увеличенные перегрузки.Неплохой Тюнинг – Дешёвым не бывает!
Спасибо.Буду рад комментариям.
Незначительно о б/у авто. Сейчас приобрести подержанную машинку вы сможете без посредников. Доска обьявлений Autoin.ru дает авто с пробегом. Тут можно отыскать всякую модель и цвет на ваш вкус.
При использовании материалов активная ссылка на веб-сайт неотклонима.