Шов после сварки: способы обработки и защиты
О чем речь? После сварочных работ шву требуется обработка. Это необходимо для увеличения срока эксплуатации соединения, защиты от коррозии. Многие пренебрегают данным этапом металлообработки, особенно при кузовном ремонте, вследствие чего швы разрушаются.
Как правильно? Существует несколько способов обработки швов после сварки: термический, механический, химический. Выбор зависит от метода соединения, применяемого сварочного оборудования, вида металла.
В этой статье:
- Способы обработки швов после сварки
- Термообработка шва после сварки
- Механическая и химическая обработка шва после сварки
- Обработка швов после сварки нержавейки
- Обработка сварочных швов на автомобиле
- Контроль качества шва после сварки

7 обязательных шагов для организации СТО
Шаг 5 упускают 68% предпринимателей
Способы обработки швов после сварки
Сварка металлов является наиболее надежным, быстрым и экономически выгодным методом формирования прочных неразъемных соединений различных деталей. Но как обеспечить долговечность свариваемых металлоконструкций? Для этого необходимо, чтобы шов после сварки был устойчив к влаге и коррозии.
В процессе сваривания металлы прогревают до температур плавления, что приводит к возникновению внутренних напряжений. При этом место соединения покрывается шлаком, который необходимо удалить. Чтобы его очистить и снять возникшее напряжение на стыке, проводится обработка сварных швов после сварки
Такая процедура обеспечит необходимую защиту от преждевременного разрушения и повысит прочность соединения. Существует несколько методов обработки сварных швов после сварки. Рассмотрим наиболее распространенные:
- Термический способ эффективно снимает остаточные напряжения металла в месте стыка. Он предполагает либо локальный прогрев и охлаждение места соединения, либо полную термообработку всей конструкции.
- Механическим способом проводится зачистка сварных швов после сварки, чтобы удалить образовавшуюся окалину и снять шлаковые отложения. После этого проводится проверка надежности стыка.
- Химический метод заключается в нанесении на место соединения металлических деталей особых средств, которые обезжиривают поверхность, предотвращают появление коррозии и формируют защитную пленку. Такой метод обработки швов после сварки применяют для деталей и конструкций, которые должны эксплуатироваться в контакте с агрессивными средами. Самый распространенный и доступный вариант химического метода предполагает вскрытие стыков лакокрасочными грунтовочными материалами.
Нельзя утверждать, что какой-либо из перечисленных способов обработки швов после сварки лучше или хуже остальных. При выборе метода необходимо учитывать ряд факторов: условия, в которых будут эксплуатироваться изделия из металла, технические, а также эстетические требования к конструкции и т.д. В некоторых случаях применяется сразу несколько технологий обработки сварных швов.
Термообработка шва после сварки
В обязательном порядке должна проводиться термообработка сварного шва после сварки тонкостенных изделий, которые могут деформироваться в результате возникших остаточных напряжений в месте стыка. Это касается, в том числе, и деталей кузова автотранспортных средств.
Суть термообработки, как было указано ранее, состоит в том, что место соединения или всю деталь подвергают последовательному нагреву и охлаждению в соответствии с определенным температурным режимом.
В процессе сваривания металлоизделий нагреву подвергается лишь небольшая область деталей, примыкающая к стыку. Неравномерное температурное воздействие способствует появлению напряжений в структуре металла, что может стать причиной деформации или разрушения детали. При этом в месте воздействия высоких температур меняется и структура кристаллической решетки, а это снижает физико-химические и механические характеристики материала.
По соседству со швом после сварки формируется зона закалки с повышенной прочностью, где наблюдается ухудшение параметров упругости. Затем следует область разупрочнения, где все меняется в обратную сторону (после сварки здесь снижается прочность и восстанавливается упругость).
Для восстановления исходных характеристик и структуры металла проводится термообработка сварного шва после сварки, которая позволяет вернуть детали прочностные показатели, упругость и антикоррозийную стойкость.
Эта технология предполагает высокотемпературное воздействие на детали. Изделия нагревают до 600°С — 1000 °С, что позволяет устранить отрицательное влияние неравномерного нагревания металла в районе стыка, улучшить структуру материала непосредственно в месте соединения и в околошовной зоне.
Проводится термическая обработка сварного шва после сварки в 3 этапа:
- Прогрев места соединения и соседствующей с ним зоны.
- Определенное время деталь остается нагретой.
- Деталь подвергают охлаждению в соответствии с расчетным графиком термообработки.
Преимущества данного способа обработки шва после сварки:
- Восстанавливаются прочностные показатели детали и пластичность материала.
- Снимается напряжение металла, что повышает срок службы изделия.
- При необходимости можно увеличить прочность и пластичность материала сверх исходных показателей.
Минусы термической обработки сварного шва:
- Решить такую задачу могут только специалисты высокой квалификации.
- Процессы, которые происходят в металле при термообработке, необратимы. В результате нарушения графика изменения температур может проявиться брак, который практически не подлежит исправлению.
- Оборудование для термообработки отличается высокой ценой и громоздкостью.
- Это довольно энергоемкий способ обработки сварного шва, который, к тому же, наносит вред экологии.
Несмотря на указанные недостатки, преимущества этого метода во многих случаях будут перевешивать, что и обеспечивает его широкое применение.
Механическая и химическая обработка шва после сварки
Существует несколько видов устройств и приспособлений, которые применяются для механической зачистки сварных швов. Наиболее простым вариантом в этом перечне является проволочная щетка. Есть и другие способы, чем зачистить шов после сварки, которые не только заметно упрощают такую операцию, но и повышают ее качество. Для этой цели можно использовать болгарку, оснащенную абразивным кругом или лепестковой насадкой. Кроме того, для зачистки сварных швов часто используют портативные шлифовальные машины.
Механическая обработка используется для зачистки швов после сварки кузовов автомобилей, устранения шлаков, окалины, застывших брызг металла, оксидной пленки и других дефектов, снижающих прочность и качество соединений.
Данная работа может показаться совсем не сложной, но при ее выполнении следует соблюдать несколько важных требований, которые обеспечивают необходимое качество обработки и эффективность операции:
- Для зачистки швов после сварки с помощью угловой шлифовальной машины важно подобрать вид круга с учетом материала, из которого изготовлена деталь. Для нашей цели больше подходят те, что производятся из цирконата алюминия.
- Лучше всего для зачистки сварных швов использовать круги с лепестками на тканевой основе. Они отличаются более высокой ценой, но обеспечивают высокое качество обработки. При этом такой выбор отличается экономичностью, поскольку таких кругов на одну и ту же операцию расходуется гораздо меньше.
- Выбор параметров абразивного зерна круга производится с учетом предстоящей задачи. Во многих случаях для зачистки шва после сварки используют несколько вариантов насадок. К примеру, для устранения крупных окалин берут крупнозернистые круги, а финишную обработку выполняют с помощью мелкозернистых насадок. При выполнении таких работ зернистость меняют от большего значения к меньшему.
- Чтобы зачистить шов после сварки в труднодоступных местах (отверстиях, полостях, на кромках и т.д.), используют борфрезы. Это особый вид насадок для шлифовальных машин, которые могут иметь различные размеры и форму.
- Химическая обработка
Чтобы обеспечить более эффективную обработку шва после сварки, следует совместить механические и химические методы. Это значительно увеличит срок службы свариваемой конструкции. Химическая обработка может выполняться двумя способами: травлением и пассивацией.
- Травление как этап обработки швов после сварки производится до механической очистки стыков. Эта операция выполняется с применением химических веществ, которые формируют на поверхности металла антикоррозийное покрытие, отличающееся однородным составом и прочностью. Обработка травлением используется также для очистки участков, затронутых побежалостью (здесь сосредотачиваются возбудители ржавчины), к примеру, окисленные хром или никель.
- Если необходимо провести химическую обработку небольших сварочных швов, то растворы наносятся непосредственно на их поверхность. Детали с большими по размеру стыками, имеющими сложную конфигурацию, опускают в травильный раствор, которым наполнены специальные емкости. Время химической обработки определяются отдельно для каждой конструкции с учетом металла, использованного для ее изготовления.
- Пассивация сварочных швов производится путем нанесения специальных составов, которые формируют на их поверхности защитную пленку, пассивную в отношении коррозии. В процессе такой обработки химические составы, включающие оксиданты мягкого действия, удаляют с поверхности свободный металл и образуют цельную оболочку.
Товары из категории

- Объем ресивера, л 500
- Мощность, кВт 11
В кредит от 9 726/мес
В корзину Купить в 1 клик

- Количество каналов, шт 6
- Ток зарядки 1, А 50
В кредит от 22 752/мес
В корзину Купить в 1 клик
- Хладагент R134A
- Вакуумный насос 120 л/мин
В кредит от 11 640/мес
В корзину Купить в 1 клик

- Габариты, мм 1888x1800x700
- Вес, кг 141.2
Подобрать аналог

В кредит от 8 467/мес
В корзину Купить в 1 клик
- Напряжение питающей сети, В 380
- Рабочий диапазон сетевого напряжения 323–437 В
В кредит от 5 133/мес
В корзину Купить в 1 клик
Обработка швов после сварки нержавейки
Детали и конструкционные элементы из нержавеющей стали получили широкое распространение в самых разных сферах, включая автомобильную и промышленность, производство тары под агрессивные растворы и т.д. В наших домах можно встретить кухонные аксессуары, полотенцесушители, пандусы, перила и другие элементы из этого материала.
Нередко именно нержавеющую сталь мастера используют для изготовления различных конструкций, которые нашли свое применение в быту. Соединяют детали из нержавейки методом сваривания. Чтобы такие соединения были надежными и долговечными, важно правильно обработать швы после сварки нержавейки, чтобы защитить их от коррозии.
В противном случае в местах соединения будет образовываться окалина, которая достаточно быстро прогрессирует и разрушает целостность соединения.
Качественные показатели сварных соединений снижаются под влиянием оксидного слоя. Для его удаления с поверхности стыка производится шлифовка, которая удаляет возникшие неровности и неэстетичные «цветовые» переходы.
Зачистка швов после сварки нержавейки производится с применением болгарки. Для этого процесса используются специальные шлифовальные круги. Прежде чем приступить к работе, необходимо выяснить, какие из них могут использоваться для решения такой задачи.
Лучший вариант для зачистки сварных соединений нержавеющей стали – лепестковые круги. При их использовании не деталях не будут оставаться потемневшие перегретые участки и глубокие полосы от абразива. Зачистка швов после сварки нержавейки лепестковыми кругами занимает больше времени, но результат будет превосходным.
Это очень важный этап обработки швов после сварки нержавейки. Полировка позволяет придавать соединениям эстетичный блеск, обеспечивает идеально ровную поверхность стыка и его устойчивость к воздействию агрессивных сред.
Разберемся в технологии этого способа обработки и рассмотрим основные материалы, которые используются для проведения работ. На начальном этапе место стыка следует обработать с помощью дрели, в которой закреплен диск с вулканитом (материал, напоминающий резину). Такой материал мягко воздействует на нержавеющую сталь и позволяет придавать швам требуемую форму.
Затем на обработанные сварочные швы необходимо нанести специальную полировочную пасту. Это, к примеру, может быть традиционная ГОИ или особый алмазный состав. Для распределения нанесенного на соединение средства используются войлочные круги (при обработке угловых соединений рекомендуем взять круги небольшого диаметра).
Такая технология полировки позволит полностью устранить все матовые пятна и получить эстетичную зеркальную поверхность.
Обработка сварочных швов на автомобиле
Кузов автомобиля со временем теряет свой эстетичный внешний вид. После 10 – 15 лет службы на нем появляются следы коррозии, трещины и другие дефекты. Кроме того, ремонт кузовных деталей с использованием сварки часто требуется после аварий.
Нередко автолюбители, в целях экономии принимают решение самостоятельно провести сварочные работы для восстановления кузова транспортного средства. В этом случае у них возникает вопрос, чем обработать шов после сварки.
Соединения свариваемых деталей становятся «слабым местом» конструкции кузова, следовательно, необходимо обеспечить их защиту от коррозии и разрушения. Существует несколько вариантов обработки швов после сварки автомобиля:
- Для защиты соединений в местах с простым доступом применяются специальные шовные герметики. Их наносят в несколько слоев, каждый из которых следует аккуратно разравнять шпателем.
- Обработка швов, расположенных в местах с затрудненным доступом, производится с использованием консервантов, которые наносятся пневмо-распылителями. Конструкция таких устройств включает длинную гибкую трубку из пластика, емкость для раствора и пневматический компрессор.
Мы перечислили наиболее простые способы защиты швов после сварки, которые могут применяться даже в гаражных условиях. Чтобы подготовить кузовные детали к нанесению лакокрасочного покрытия и защитить места сварных соединений от ржавчины, применяются также такие методы, как шлифовка, травление химическими средствами и нейтрализация. Только высокое качество сварки и надежная защита мест соединения могут предотвратить появление очагов коррозии под краской.
Читайте также!
Контроль качества шва после сварки
Существуют специальные устройства и оборудование, с помощью которых выполняется контроль сварных соединений. Следует отметить, что вначале следует убедиться в надежной защите всех сварных швов от коррозии после сварки. После это можно провести контроль качества стыков.
Для этого применяются следующие методы:
- Визуальный осмотр шва после сварки с помощью лупы или без дополнительных приспособлений. После выявления каких-либо дефектов их следует устранить.
- Просвечивание мест соединений рентгеном или гамма-лучами. Этот метод позволяет выявить «недоваренные» стыки металла толщиной не более 60 мм.
- Магнитографический метод проводится с применением высокоточного инструмента. Таким способом можно проверить качества шва, полученного при соединении металла толщиной до 4-12 мм.
- Ультразвуком, как правило, проверяют соединения деталей из стали или цветных металлов.
- Вскрытие сварного соединения проводится с применением специальных устройств. Этот способ относится к категории радикальных мер.
- Химический метод контроля подразумевает использование различных реактивов.
- Цветная дефектоскопия.
- Керосиновая проба.
- Испытания с помощью пневматического оборудования.
- Контроль шва после сварки в вакууме и др.
Для дополнительной обработки сварочных швов в быту и на производстве используется различное оборудование, которое можно применять для таких материалов, как:
- медь;
- алюминий;
- нержавейка и др.
Оборудование для зачистки швов после сварки эффективно заменяет абразивные составы, шлифовальные круги и фрезеры, которые довольно часто используют мастера-любители для самостоятельной работы. Профессионалы советуют применять для таких целей высокоточный современный инструмент, которые гарантирует высокое качество обработки сварных соединений.
Надежность шва после сварки и его привлекательный внешний вид можно обеспечить лишь после финишной обработки соединения. Этот этап является обязательным при проведении любых сварочных работ. Существуют разные способы зачистки шва после сварки. Все они призваны решить главную задачу по обеспечению готовности деталей и конструкций к дальнейшей эксплуатации. Большая часть таких работ проводится в соответствии с действующими нормами ГОСТ. Очистка сварочных швов является неотъемлемым этапом технологического процесса, который обеспечивает необходимое качество соединений.

Редакция сайта ЦТО
Понравилась статья? Поделитесь:
Защита сварных швов от коррозии
Несмотря на то, что сварочное соединение одно из самых прочных, сам процесс сварки закладывает основу для ускоренного разрушения шва от коррозии. Чтобы этому противодействовать, применяют разные способы для предотвращения ржавления металла. Давайте разберемся, что это за способы и какие из них наиболее доступны в бытовых и производственных условиях.
В этой статье:
- Причины коррозии сварочных швов
- Виды коррозии сварочных швов
- Методы предотвращения коррозии
- Возможности сварочной химии
Причины коррозии сварочных швов
Сварочные швы начинают ржаветь быстрее основного металла. Это можно заметить на следующий день, осмотрев конструкцию, над которой трудились вчера. Коррозия возникает на соединениях, созданных любым методом сварки (MMA, TIG, MIG) и не зависит от аппарата и его цены.
Образование ржавчины на швах обусловлено следующими причинами:
Виды коррозии сварочных швов
После сварки процесс коррозии бывает наружный, внутренний или объединенный, что по-своему влияет на внешний вид соединения и ухудшение его характеристик. По типу коррозии существует:
Методы предотвращения коррозии
Защита сварочного шва от коррозии выполняется при помощи химических, термических и механических процессов. Рассмотрев технологию, необходимые средства для каждого метода, получится выбрать подходящий для своих условий работы.
Отжиг
Чтобы убрать температурные напряжения в конструкции после сварки, изделие отжигают. Это происходит путем нагрева детали до 800 градусов. Затем его помещают в водный раствор натрий-хрома (3%), содержащий ингибиторы коррозии. Благодаря такой обработке напряжения сглаживаются, шов «впитывает» молекулы хрома. Это продлевает срок службы сварочного соединения и защищает от ржавчины.
Но для такого метода нужно оборудование и условия для нагрева изделия до 800 градусов. Это можно сделать при помощи газовой горелки или в крупной печи. Затем требуется большая емкость, куда окунается деталь со сварочными швами. Следовательно, крупные конструкции в бытовых условиях обработать сложно. Процесс по отжигу (нагреву и последующему охлаждению) занимает время, что сказывается на производительности при большой партии одинаковой продукции.
Анодирование
Электрохимический процесс, при котором защита сварных швов от возникновения коррозии достигается путем создания на поверхности особо прочной пленки. Процесс происходит в такой последовательности:
- Швы предварительно травят, обрабатывая азотной кислотой. Остальную поверхность просто обезжиривают растворителями (уайт-спирит, ацетон, бензин).
- В ванну на дно укладывают свинцовые листы. К ним присоединяют контакты с напряжением, чтобы проводник стал катодом.
- Емкость наполняют серной или хромовой кислотой. Чаще используют серную среду, поскольку процесс требует меньшего расхода электроэнергии. Хромовый ангидрид более дорогостоящий.
- К изделию подключают второй полюс, чтобы оно играло роль анода.
- Деталь погружается в ванну и подается напряжение. Происходит анодирование, создается устойчивый особо прочный верхний слой.
- Изделие извлекается и промывается горячей водой для удаления кислоты. Горячая вода содействует уменьшению пор в металле и уплотнению защитной пленки.
- Затем деталь сушат.
Для анодирования необходимо электричество, химические растворы и емкость, способная вместить конструкцию со сварочными швами. Следовательно, создать условия для такого метода защиты можно только на производстве. В быту получится организовать анодирование только для небольших изделий.
Лужение
Лужение сварочного шва — это наплавление на его поверхность другого материала, служащего защитой. Чаще всего используют олово или его сплавы, поскольку у них относительно невысокая температура плавления. Сварочный шов обрабатывают механически до нужного вида, толщины, формы. Затем газовой горелкой или паяльной лампой разогревают поверхность соединения. Второй рукой подают в нагреваемую зону припой — оловянный стержень. Он постепенно плавится и олово растекается по поверхности основного металла. Когда припой остывает, образуется прочная защитная пленка, устойчивая не только к образованию коррозии, но и механическому воздействию.
Метод можно реализовать в домашних условиях, в гараже или мастерской. Понадобится олово и паяльная лампа. Но сам процесс лужения долгий по времени, требует аккуратности и терпения. Работа на вертикальных поверхностях осложняется законами гравитации — расплавленное олово скапывает вниз. Поэтому способ защиты сварочного шва подойдет только как разовый, а для серийного применения нужно искать другой метод.
Шпаклевание, грунтование
Техника защиты часто используется в автомастерских для защиты швов при замене арок, порогов, других частей кузова автомобилей. После сварки швы зачищаются и шпаклюются, чтобы вывести ровную плоскость, скрыть следы сварочных работ. Затем поверхность грунтуют, красят и покрывают лаком. Процесс очень кропотливый, требует большого опыта, навыка, иначе сварочный шов будет виден. Если не качественно удалить ржавчину в околошовной зоне, коррозия продолжится под ЛКП и вскоре краску вспучит, потребуется все переделывать.
Подбор присадки и проволоки
При сварке нержавеющей стали часть легирующих элементов выгорает под действием высоких температур. Чтобы компенсировать потери, выбирают проволоку с увеличенным содержанием хрома, благодаря чему шов остается максимально приближенным по составу к основному металлу. Но такая технология защиты шва от коррозии применима только с легированными металлами. Для малоуглеродистой и углеродистой конструкционной стали аналогов нет.
Возможности сварочной химии
Наиболее простой способ защиты всех видов сварных соединений — применение сварочной химии. Это специальные средства, наносимые на швы после сварки, которые надежно защищают металл от ржавчины. Их можно использовать на любой поверхности (горизонтальной, вертикальной, потолочной). По консистенции сварочная химия бывает в виде пасты или спрея.

Пасты для защиты сварочных швов имеют разный принцип действия, что зависит от состава. Есть травильные пасты, применяющиеся для легированных сталей. Они восстанавливают коррозионностойкие свойства за счет серной, плавиковой и азотной кислот, находящихся в составе.
Другие пасты состоят из смеси синтетических масел. Они образуют на поверхности сварочного шва защитную пленку, устойчивую к:
Еще одни виды паст состоят из алкидной смолы. Они выполнены с металлическим блеском, напоминающим цинковое покрытие. Смола устойчива к солям, температурам от -50 до +240 градусов. Надежно изолирует шов от контакта с воздухом и водой.
Все виды защитных антикоррозионных паст не содержат вредных компонентов, поэтому безопасны для сварщика. Имеют желеобразную консистенцию, легко наносятся на вертикальные и потолочные поверхности, не стекают вниз. Пасты с маслами обеспечивают дополнительную смазку, чтобы контактирующие со швом детали не стачивали верхний слой соединения. Нанесение пасты занимает минимум времени, поэтому не сказывается на производительности.

Спреи для защиты шва от коррозии изготавливаются на основе акриловой смолы, синтетического воска и пигментов нержавеющей стали. Бывают прозрачные, с серебристым или латунным оттенком, придающим изделию красивый вид. По применению они еще проще, чем пасты. После сварки требуется распылить средство по шву и окружающей поверхности.
Спреи и пасты для защиты швов могут наносить даже новички — особых знаний не нужно. Удобство работы во всех пространственных положениях с большими и малыми конструкциями делает их лучшим способом защиты от ржавчины.
Ответы на вопросы: защита сварных швов от коррозии
Как долго спрей защищает сварочный шов от ржавчины?
Скрыть Подробнее
Это зависит от состава. Срок защиты производитель указывает в характеристиках. Например, спреи на восковой основе, образующие прозрачную пленку, защищают в течение 3 месяцев. Этого достаточно, чтобы полностью собрать крупную конструкцию, транспортировать ее в другое место и там уже окрасить.
Можно ли удалить защитную пленку от спрея?
Скрыть Подробнее
Да, перед окрашиванием или необходимостью в дальнейшей сварке пленка стирается очистителями, продающимися в специализированных магазинах.
Какую температуру выдерживает защитный спрей?
Скрыть Подробнее
Большинство спреев выдерживают температуру до 200 градусов. Некоторые товары способны кратковременно переносить до 300 градусов. Пасты на основе синтетических масел сохраняют свои свойства при 1200 градусах.
Как наносить спрей на сварочный шов?
Скрыть Подробнее
Необходимо дождаться остывания соединения. Нанесение проводят при комнатной температуре с расстояния 25 см до поверхности. Предварительно шов обрабатывают очистителем.
Как быстро высыхает антикоррозионная защита?
Скрыть Подробнее
Большинство спреев на отлип высыхает спустя 10 минут. За деталь уже можно браться, переставлять ее. Полное отвердение наступает спустя 4-6 часов.
Чем герметизировать/обрабатывать швы после сварки?
Привет!В общем потихоньку осваиваю сварку полуавтоматом — перевариваю днище, пороги, арки и т.п. на трупере. Через полчаса свежеприваренный лист начинает желтеть и буреть — окисляется. Обрабатываю фосфатирующей жидкость — которая удаляет ржавчину и защищеает металл от дальнейшей коррозии. Но суть вопроса в следующем — чем обработать, загерметизировать и т.п. сами швы. Сварка там больше похоже на точечную (с интервалом 1 см) и между ними в швах есть полости небольшие. Просто замазать автомабильной штукатуркой или есть более надежные/правильные способы. Подскажите плиз.
#2 andsv
Отправлено 11 июля 2008 — 10:38
andsv
- Members
- 528 сообщений
- Екатеринбург
- ОМ 1995 3.2 SOHC V6 5МКПП був
зашкурить открытое и обезжирить, потом загрунтовать лучше грунтом по ржавчинечерез время сушки грунтовки каким нибудь мовилем в слоя два. Групные дыры после грунтовки можно мастикой залепить и поверх мастики мовиль. Всё равно антикор каждый год надо обновлять
#3 ВАЛЕРИЙ ТЮМЕНЬ
Отправлено 11 июля 2008 — 12:07
ВАЛЕРИЙ ТЮМЕНЬ
- Members
- 918 сообщений
- OPEL MONTEREY 6VD1 3,2 л. 5 дв. 92, механика, черный+ГБО 4 поколения. nissan note 1.6 автомат,
Привет!В общем потихоньку осваиваю сварку полуавтоматом — перевариваю днище, пороги, арки и т.п. на трупере. Через полчаса свежеприваренный лист начинает желтеть и буреть — окисляется. Обрабатываю фосфатирующей жидкость — которая удаляет ржавчину и защищеает металл от дальнейшей коррозии. Но суть вопроса в следующем — чем обработать, загерметизировать и т.п. сами швы. Сварка там больше похоже на точечную (с интервалом 1 см) и между ними в швах есть полости небольшие. Просто замазать автомабильной штукатуркой или есть более надежные/правильные способы. Подскажите плиз.
хай гировский преобразователь ржавчины .в аэрозольных баллонах. прямо на ржавчину наносиш и больше не гниет.
#4 2.2
Отправлено 11 июля 2008 — 13:39
2.2
- Beginners
- 125 сообщений
- СПб
- frontera 2,2i 96г.
Привет!В общем потихоньку осваиваю сварку полуавтоматом — перевариваю днище, пороги, арки и т.п. на трупере. Через полчаса свежеприваренный лист начинает желтеть и буреть — окисляется. Обрабатываю фосфатирующей жидкость — которая удаляет ржавчину и защищеает металл от дальнейшей коррозии. Но суть вопроса в следующем — чем обработать, загерметизировать и т.п. сами швы. Сварка там больше похоже на точечную (с интервалом 1 см) и между ними в швах есть полости небольшие. Просто замазать автомабильной штукатуркой или есть более надежные/правильные способы. Подскажите плиз.
Существует специальный герметик для сварных швов. Есть в продаже.
#5 Peter Tiger
Отправлено 11 июля 2008 — 13:46
Peter Tiger
- Moderators
- 9 857 сообщений
- Деревня, олимпийская, в Москве
- Isuzu Trooper 3,2; Opel Vita 1,4 GLX
Привет!В общем потихоньку осваиваю сварку полуавтоматом — перевариваю днище, пороги, арки и т.п. на трупере. Через полчаса свежеприваренный лист начинает желтеть и буреть — окисляется. Обрабатываю фосфатирующей жидкость — которая удаляет ржавчину и защищеает металл от дальнейшей коррозии. Но суть вопроса в следующем — чем обработать, загерметизировать и т.п. сами швы. Сварка там больше похоже на точечную (с интервалом 1 см) и между ними в швах есть полости небольшие. Просто замазать автомабильной штукатуркой или есть более надежные/правильные способы. Подскажите плиз.
РастСтопом.
#6 Alex Gazovoz
Отправлено 11 июля 2008 — 13:50
Alex Gazovoz
- Members
- 4 123 сообщений
- Москва, ЮЗАО, Ясенево
- Opel Monterey 6VD1 94г. МКПП был.
Петр, или Раст-стоп скурвился, или это просто га..но. После года наблюдений могу сказать смело — опробованно на себе. Ржавчину он не останавливает, водой смывается на ура, только проникающая способность хорошая. Но толку с этого.. Мовиль с цинком на несколько порядков лучше держит, и водой не смывается.
#7 SSM
Отправлено 11 июля 2008 — 20:30
- Members
- 104 сообщений
- Питербург
- Opel Fronterka 92г
Привет ! Я кузовщик и моляр в одном лице. Предлагаю обработать металл преобразователем розовий в пластиковой бутылке (который не нужно смывать водой) после часа кислотным грунтом чрез полчаса любым акриловым грунтом обязательно! потом делай что хочешь.
#8 zorin_andrey
Отправлено 15 июля 2008 — 13:21
- Members
- 173 сообщений
- г. Рязань
- Pajero Sport II 2.5d, Nissan Quasqai 2.0
Спасибо, буду разбираться с полученной информацией
#9 Фросик
Отправлено 15 июля 2008 — 13:53
Фросик
- ORG
- 8 462 сообщений
- Таганка / Бауманская
- Mitsubishi Montero Sport
. или Раст-стоп скурвился, или это просто га..но. После года наблюдений могу сказать смело — опробованно на себе.
Саш, у тебя чё, титановая пластина во лбу ржавеет?
#10 alekseyka77
Отправлено 15 июля 2008 — 19:34
alekseyka77
- Members
- 4 937 сообщений
- Москва, СЗАО. Хорошево-Мневники +7 9036два9 89один4
- OFА, 5дв. c24ne с ГБО, Lexus GX470
Привет!В общем потихоньку осваиваю сварку полуавтоматом — перевариваю днище, пороги, арки и т.п. на трупере. Через полчаса свежеприваренный лист начинает желтеть и буреть — окисляется. Обрабатываю фосфатирующей жидкость — которая удаляет ржавчину и защищеает металл от дальнейшей коррозии. Но суть вопроса в следующем — чем обработать, загерметизировать и т.п. сами швы. Сварка там больше похоже на точечную (с интервалом 1 см) и между ними в швах есть полости небольшие. Просто замазать автомабильной штукатуркой или есть более надежные/правильные способы. Подскажите плиз.
Герметик автомобильный боди (body) 999.
#11 zorin_andrey
Отправлено 17 июля 2008 — 07:27
- Members
- 173 сообщений
- г. Рязань
- Pajero Sport II 2.5d, Nissan Quasqai 2.0
Защита сварных швов от коррозии
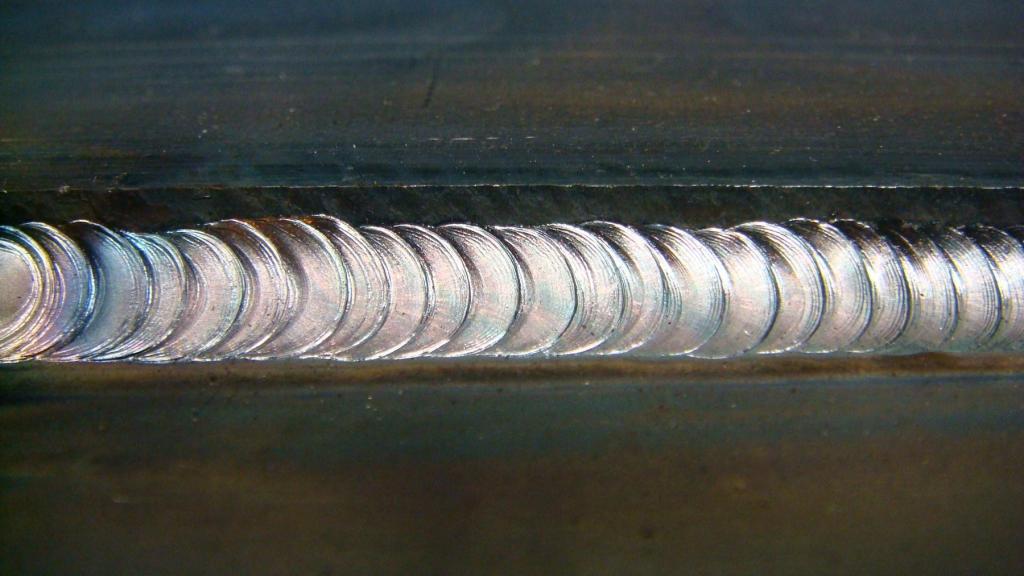
Интенсивность коррозии сварных соединений в первую очередь зависит от следующих факторов:
- 1) свойства сварочного и основного материала, свойства сварного шва (микро- и макронеоднородность, геометрическая неоднородность);
- 2) характер напряжений (остаточные напряжения и внешняя нагрузка);
- 3) агрессивность коррозионной среды;
- 4) наличие сварочных дефектов (непровары, подрезы, острые кромки, наплывы);
- 5) конструктивные особенности сварного соединения (концентраторы напряжений);
- 6) особенности технологии сварки.
Виды коррозии сварочных швов
Коррозионная эрозия отлична по природе возникновения. В первом случае разрушения бывают химические (взаимодействие с агрессивными средами) и электрохимические (самопроизвольная эрозия).
По характеру проявления различают:
- сплошную;
- локализованную;
- эрозию под действием нагрузок.
Методы предотвращения коррозии
Защита сварочного шва от коррозии выполняется при помощи химических, термических и механических процессов. Рассмотрев технологию, необходимые средства для каждого метода, получится выбрать подходящий для своих условий работы.
Шпаклевание, грунтование
Техника защиты зачастую применяется в автомастерских для защиты швов при замене арок, порогов, других частей кузова автомобилей. Затем сварки швы зачищаются и шпаклюются, чтобы вывести ровную плоскость, скрыть следы сварочных работ. Дальше поверхность грунтуют, красят и покрывают лаком. Процесс весьма кропотливый, требует большого опыта, навыка, иначе сварочный шов будет виден. Если не качественно удалить ржавчину в околошовной зоне, коррозия продолжится под ЛКП и вскоре краску вспучит, придётся все переделывать.
Анодирование
Электрохимический процесс, при котором защита сварных швов от возникновения коррозии достигается путем создания на поверхности особо прочной пленки. Процесс происходит в такой последовательности:
- Швы предварительно травят, обрабатывая азотной кислотой. Остальную поверхность просто обезжиривают растворителями (уайт-спирит, ацетон, бензин).
- В ванну на дно укладывают свинцовые листы. К ним присоединяют контакты с напряжением, чтобы проводник стал катодом.
- Емкость наполняют серной или хромовой кислотой. Чаще используют серную среду, поскольку процесс требует меньшего расхода электроэнергии. Хромовый ангидрид более дорогостоящий.
- К изделию подключают второй полюс, чтобы оно играло роль анода.
- Деталь погружается в ванну и подается напряжение. Происходит анодирование, создается устойчивый особо прочный верхний слой.
- Изделие извлекается и промывается горячей водой для удаления кислоты. Горячая вода содействует уменьшению пор в металле и уплотнению защитной пленки.
- Затем деталь сушат.
Для анодирования необходимо электричество, химические растворы и емкость, способная вместить конструкцию со сварочными швами. Следовательно, создать условия для такого метода защиты можно только на производстве. В быту получится организовать анодирование только для небольших изделий.
Лужение
Лужение сварочного шва — это наплавление на его поверхность иного материала, служащего защитой. Чаще всего используют олово или его сплавы, так как у них сравнительно низкая температура плавления. Сварочный шов обрабатывают механически до нужного вида, толщины, формы. Дальше газовой горелкой или паяльной лампой разогревают поверхность соединения. Второй рукой подают в нагреваемую зону припой — оловянный стержень. Он постепенно плавится и олово растекается по поверхности основного металла. Когда припой остывает, образуется прочная защитная пленка, устойчивая не только к образованию коррозии, но и механическому воздействию.
Метод можно реализовать в домашних условиях, в гараже или мастерской. Понадобится олово и паяльная лампа. Но сам процесс лужения долгий по времени, требует аккуратности и терпения. Работа на вертикальных поверхностях осложняется законами гравитации — расплавленное олово скапывает вниз. Поэтому способ защиты сварочного шва подойдет только как разовый, а для серийного применения нужно искать другой метод.
Отжиг
Чтобы убрать температурные напряжения в конструкции после сварки, изделие отжигают. Это происходит путем нагрева детали до 800 градусов. Затем его помещают в водный раствор натрий-хрома (3%), содержащий ингибиторы коррозии. Благодаря такой обработке напряжения сглаживаются, шов “впитывает” молекулы хрома. Это продлевает срок службы сварочного соединения и защищает от ржавчины.
Но для такого метода нужно оборудование и условия для нагрева изделия до 800 градусов. Это можно сделать при помощи газовой горелки или в крупной печи. Затем требуется большая емкость, куда окунается деталь со сварочными швами. Следовательно, крупные конструкции в бытовых условиях обработать сложно. Процесс по отжигу (нагреву и последующему охлаждению) занимает время, что сказывается на производительности при большой партии одинаковой продукции.
Возможности сварочной химии
Наиболее простой способ защиты всех видов сварных соединений — применение сварочной химии. Это специальные средства, наносимые на швы после сварки, которые надежно защищают металл от ржавчины. Их можно использовать на любой поверхности (горизонтальной, вертикальной, потолочной). По консистенции сварочная химия бывает в виде пасты или спрея.
Пасты для защиты сварочных швов имеют разный принцип действия, что зависит от состава. Есть травильные пасты, применяющиеся для легированных сталей. Они восстанавливают коррозионностойкие свойства за счет серной, плавиковой и азотной кислот, находящихся в составе.
Другие пасты состоят из смеси синтетических масел. Они образуют на поверхности сварочного шва защитную пленку, устойчивую к:
- трению;
- высоким температурам до 1200 градусов;
- соленой воде;
- щелочным растворам.
Еще одни виды паст состоят из алкидной смолы. Они выполнены с металлическим блеском, напоминающим цинковое покрытие. Смола устойчива к солям, температурам от -50 до +240 градусов. Надежно изолирует шов от контакта с воздухом и водой.
Все виды защитных антикоррозионных паст не содержат вредных компонентов, поэтому безопасны для сварщика. Имеют желеобразную консистенцию, легко наносятся на вертикальные и потолочные поверхности, не стекают вниз. Пасты с маслами обеспечивают дополнительную смазку, чтобы контактирующие со швом детали не стачивали верхний слой соединения. Нанесение пасты занимает минимум времени, поэтому не сказывается на производительности.
Спреи для защиты шва от коррозии изготавливаются на основе акриловой смолы, синтетического воска и пигментов нержавеющей стали. Бывают прозрачные, с серебристым или латунным оттенком, придающим изделию красивый вид. По применению они еще проще, чем пасты. После сварки требуется распылить средство по шву и окружающей поверхности.
Спреи и пасты для защиты швов могут наносить даже новички — особых знаний не нужно. Удобство работы во всех пространственных положениях с большими и малыми конструкциями делает их лучшим способом защиты от ржавчины.
Диагностика сварных швов
Диагностику проводят как с помощью вспомогательных датчиков, так и без них. В связи с этим выделяют несколько методов контроля сварных швов.
Визуальный
Первоначальная оценка состояния заключается в зрительном осмотре. На этом этапе можно отследить правильность геометрии швов, наплывов. Из подручных средств используется штангенциркуль, дополнительное освещение, лупа.
Дефектоскопия
При тщательном осмотре используют дефектоскоп. В зависимости от степени разрушения используют различную дефектоскопию по способу воздействия на металл: радиационную, ультразвуковую, магнитную, капиллярную.
Принцип действия дефектоскопии:
- Радиационное воздействие: гамма-лучи проходят сквозь металл, отражая на фотопластинке результат;
- С использованием УЗ-излучения: при обнаружении трещин и дефектов ультразвуковая волна подает на датчик искажения;
- Действие магнитного поля: ферромагнитный порошок скапливается в поврежденных участках;
- С применением растворов: жидкость затягивается в тонкие трубки, благодаря веществам – пенетрантам. Затем окрашенную жидкость легко обнаружить на участках с повреждениями.
Прочность сварного шва трубопровода зависит от материалов, используемых для обработки и подготовки поверхности. Неверно выбранная технология сварки может повлиять на степень устойчивости шва к дефектам.