Притирка клапанов
Обеспечение максимально полной герметичности в камере сгорания достигается за счет идеальной притирки клапанов. Данную операцию выполняют после завершения капитального ремонта двигателя или при выполнении замены клапанов на новые. Назначение притирки заключается в обеспечении идеального прилегания впускного и выпускного клапанов в цилиндрах ДВС в седлах (посадочных местах), что гарантирует нормальное функционирование двигателя с повышением коэффициента полезного действия и сохранением основных технических характеристик, высокий уровень компрессии.
Без притирки новых клапанов происходит безвозвратная потеря части энергии сгоревших газов, в силу чего не получается обеспечить требуемую мощность двигателя. Данная проблема приводит к возросшему расходу топлива и уменьшению мощности мотора. При этом многие новые модели автомобилей оснащены системой автоматического контроля формы клапанов, которая сама стачивает деталь без необходимости выполнять притирку вручную.

Способы притирки
Различают ручной и механизированный способы притирки клапанов. Ручной – достаточно трудозатратный и трудоемкий. По этой причине рекомендуется применять механизированный способ с использованием шуруповерта или дрели. Общим моментом для этих способов притирки является необходимость демонтажа клапанов из головки блока цилиндров с предварительным снятием самой ГБЦ. С помощью специального приспособления снимают пружины клапанов, вынимают из тарелок пружин «сухари» и извлекают клапаны из направляющих втулок головки блока цилиндров.
Ручной вариант
Операции, выполняемые при притирке клапанов автомобиля:
- Демонтированный клапан тщательно очищают от нагара. С использованием специальных чистящих средств или материала с абразивной поверхностью убирают образовавшийся налет, грязь и смазку.
- На фаску клапана тонким сплошным слоем наносят притирочную пасту (сначала крупнозернистую, затем – мелкозернистую после зашлифовки и затвердевания первого слоя).
- Клапан вставляют в седло, головку блока цилиндров переворачивают, затем на стоящий в клапанной втулке смазанный пастой клапан надевают держатель. С усилием закручивают болт для надежного крепления клапана в трубе.
- Притирочное приспособление вращают вместе с клапаном в пол оборота в обе стороны попеременно. Каждые 2 минуты поворачивают клапан на 90°. Поворот выполняют по часовой стрелке или против ее хода с повторением обратно-поступательных движений по притирке. Притирка клапана выполняется с периодическим прижиманием его к седлу, после чего клапан отпускают. Процедура выполняется циклически.
- Работа продолжается до тех пор, пока на клапане и его седле не появится ровный однотонный поясок матово-серого цвета. Ширина пояска на впускных клапанах должна достигать от 1,75 мм до 2,31 мм, на выпускных от 1,44 мм до 1,54 мм.
- Ориентиром завершения операции по притирке также косвенно может служить изменение звука с громкого и характерно «металлического» на приглушенный, потому что в начале процедуры металл трется о металл, а в конце будет касаться матовой поверхности. В зависимости от состояния клапанного механизма и от конкретных обстоятельств притирка занимает от 5 до 10 минут.
- С помощью чистой ветоши тщательно протирают клапан и седло. Также допускается промывка поверхности детали для удаления остатков притирочной пасты.
- Качество выполненной притирки можно проверить, оценив концентричность расположения тарелки клапана и седла. С помощью карандаша на фаску головки клапана наносят тонкий слой графита. Проверяемый клапан вставляют в направляющую втулку, слегка прижимают к седлу и проворачивают. Концентричность расположения клапана и его седла судят по следам на слое графита. При качественно выполненной притирки при одном повороте клапана стираются все нанесенные черточки. В случае, если этого не произошло, операцию требуется повторить (пока данное условие будет выполнено). Для полной проверки выполненной притирки используют другие способы, описанные ниже.
- Остатки притирочной пасты удаляются с помощью керосина, которым промывают рабочие поверхности деталей после завершения притирки. Моторное масло наносят на втулку и ножку клапана. После этого клапаны устанавливают на их посадочные места в головке блока цилиндров.
Требуется обратить внимание на нагар на фасках, который:
- не привел к деформации фаски – устраняется притиркой клапана;
- привел к деформации – проводится проточка клапана.
Иногда притирка выполняется в несколько этапов. В качестве примера можно привести случай, когда нужно проводить грубую притирку с разнозернистой пастой до полного удаления всех раковин и царапин. Качественной считается притирка, произведенная с помощью самого мелкого абразива. Пасты нумеруются, чистовая может иметь номер 1, черновая номер 2. Необходимо исключить попадание абразивной пасты на другие элементы клапанного механизма. Если такое произошло, нужно промыть их керосином.

Механизированный способ
Алгоритм действий и принцип аналогичны ручному методу:
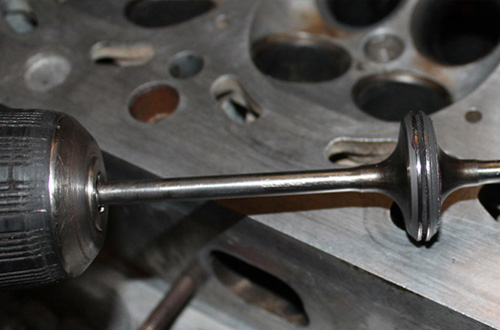
- Подготавливают металлический стержень и резиновый шланг соответствующего размера. Шланг надевают на стержень и прочно закрепляют хомутом.
- Устанавливают и зажимают стержень с закрепленным резиновым шлангом в патроне электродрели (можно воспользоваться шуруповертом).
- Берут клапан и устанавливают на посадочное место, предварительно надев на стержень клапана пружинку.
- Наносят на фаску клапана, слегка выдвинутого из головки блока цилиндров, небольшое количество притирочной пасты. Паста наносится по периметру тарелки клапана.
- Вставляют стержень клапана в резиновый шланг. Рекомендуется закрепить соединение стержня и шланга нужного размера хомутом.
- Начинают притирку клапана на его посадочном месте. Дрель должна работать на низких оборотах. Необходимо двигать клапан вперед-назад (таким движениям будет помогать предварительно установленная пружинка). Важно переключать дрель на реверс с вращением в противоположную сторону. Переключение выполняют через несколько секунд вращения в первоначально выбранную сторону.
- На корпусе клапана должен появиться поясок матово-серого цвета (аналогично ручному способу притирки).
- Завершив процедуру, удаляют все остатки притирочной пасты. Для этого рекомендуется протереть клапан растворителем. Пасту удаляют как с фаски клапана, так и с его седла.

Притирка новых клапанов
- Ветошью, смоченной в растворителе, тщательно вытирают налет и грязь на фасках всех новых клапанов и седлах. Необходимо убедиться, что поверхности стали чистыми.
- Наклеивают кусочек двустороннего скотча на тарелки притираемого клапана.
- На кончик стержня наносят машинное масло, затем устанавливают на посадочное место (там, где планируется выполнить притирку клапана).
- Выбирается другой клапан аналогичного диаметра и вставляется в патрон электродрели или шуруповерта.
- Тарелки клапанов нужно совместить так, чтобы они склеились между собой с помощью ранее приклеенного скотча.
- На низких оборотах приступают к выполнению притирки, несильно надавливая на электродрель или шуруповерт. При этом дрель вращает один клапан, который передает вращательное движение на второй, притираемый клапан. Чередуют с короткими интервалами прямые и реверсные вращения.
- На корпусе притираемого клапана должен появиться поясок матово-серого цвета.
Важно! На многих новых моделях автомобилей притирка клапанов не предусмотрена. Это объясняется материалом изготовления (алюминием). Значительное повреждение элементов двигателя ведет к риску частой замены клапанов. Автовладельцам современных иномарок рекомендуется дополнительно уточнить информацию о притирке клапанов или отказаться от самостоятельного выполнения процедуры и обратиться за помощью в автосервис.
Притирка выполняется для каждого клапана индивидуально! По этой причине изменение места установки клапана не допускается.
Проверка притирки клапанов
Обязательный этап процедуры притирки клапанов, который выполняют одним из двух способов.
Первый метод
Головку блока цилиндров кладут на бок таким образом, чтобы отверстия колодцев, к которым присоединяют коллекторы, были направленны вверх. При таком расположении ГБЦ клапана будут находиться в горизонтальной плоскости, а крышки – в вертикальной. Перед проверкой осушиваются выходы с использованием компрессора и добиваются, чтобы вертикальная стенка стала сухой, что поможет увидеть возможное вытекания из-под них топлива.
В колодцы, расположенные вертикально, заливают обладающей лучшей текучестью керосин. При герметичности клапанов протечек из-под них не будет. При обнаружении протечки даже минимального количества керосина требуется дополнительная притирка. Возможно, необходимо будет проведение и других ремонтных работ.
Это наиболее популярный и простой вариант проверки, но дело в том, что он не дает полной гарантии правильно выполненных работ. Также недостатком этого метода является то, что при работе двигателя под нагрузкой нельзя проверить качество притирки клапанов, то есть определить, просачиваются ли под нагрузкой газы. Невозможно применить этот способ и для двигателей с клапаном EGR. Особенности конструкции подобных двигателей предусматривают наличие в одном или нескольких цилиндрах соответствующих клапанов, через которые топливо выльется наружу.
Второй метод
Этот способ можно применять на любых двигателях и дает достоверные результаты, потому что выполняется под нагрузкой с проверкой прохождением газов через клапаны. Потребуется перевернуть головку блока цилиндров и расположить ГБЦ таким образом, чтобы выходы клапанов были сверху, а отверстия колодцев коллекторов сбоку. Головка блока цилиндров располагается как бы «вверх ногами». После этого в полость выхода клапана, которая служит своеобразной тарелкой, наливают небольшое количество любого топлива.
В боковой колодец с помощью воздушного компрессора подают струю сжатого воздуха в отверстие впускного и выпускного коллектора. При качественно выполненной притирке клапанов пузырьки воздуха из-под них не будут выходить даже под нагрузкой, которую обеспечивает компрессор.
Для чего притирают клапана
Мастера в мелких мастерских и некоторые самоучки часто после ремонта ГБЦ выполняют притирку клапанов своими руками и убеждают автовладельцев, что это обязательная процедура. Со стороны притирка клапанов действительно выглядит логичным завершением работы — соединение получается герметичным и теоретически не дает маслу попадать в камеру сгорания или в выхлопную систему. Но на практике притирка — это нарушение техпроцесса, двигатель с такими клапанами работает неправильно. В статье рассказываем, что происходит с клапаном после притирки и как правильно обработать контактные поверхности.
Как работает классическая (неправильная) притирка клапанов
Поверхности притирают в процессе ремонта ГБЦ, если выявляют нарушение герметичности соединения. Для этого блок переворачивают, заливают в цилиндры керосин и следят за уровнем — жидкость убывает там, где соединение негерметично. В этих цилиндрах проводят притирку клапанов. Технология максимально простая, поэтому на притирку клапанов своими руками цена небольшая. Порядок работ:
- Подготовка. Перед обработкой пастой снимают слой нагара с фасок тарелки клапана и седла, удаляют слой поврежденного металла. На поверхности не должно остаться подгоревших участков, трещин, деформаций.
- Нанесение пасты. Используют абразивную пасту для грубой и тонкой шлифовки. Средство наносят только на контактную поверхность.
- Притирка. Стержень вставляют посадочное место, захватывают с обратной стороны специальным приспособлением для притирки клапанов. Инструмент может быть ручным, но иногда чтобы закончить поскорее, выполняют притирку клапанов дрелью. Механик прижимает клапан к седлу и крути его, пока не раздастся характерный «металлический» звук.
- Удаление абразива. Пасту смывают с обеих поверхностей.
- Проверка. Герметичность обычно проверяют тем же способом — заливают в блок керосин. Если соединение притерто недостаточно хорошо, процедуру повторяют.
Обратите внимание — эта технология устарела, так притирают клапана только когда нет профессионального оборудования для обработки поверхностей. Притирка вредит двигателю, приводит к неправильной работе и ускоренному износу деталей. В современных сервисных центрах так уже не делают.
Чем опасно классическое притирание
1. Шаржирование фаски седла. Часть абразива вдавливается клапаном в более мягкий материал седла и остается в нем. По-научному эффект называется шаржирование — такая технология используется в промышленной притирке, но только при раздельной доводке, а не на детали, которая будет участвовать в дальнейшей работе узла. В результате седло становится абразивным инструментом и ускоряет износ клапана.
2. Изменение углов рабочих поверхностей. В новом двигателе угол наклона фаски тарелки на полградуса больше угла фаски в седле. Конструкторы не зря сделали такую разницу — во время температурного расширения диаметр тарелки увеличивается и клапан более плотно прилегает к посадочной поверхности. Если притереть соединение с абразивной пастой, угол теряется — когда мотор прогревается, тарелка прижимается к седлу только одной точкой плоскости. В результате — ускоренный износ, снижение герметичности.
Процедура с использованием абразивных паст не применяется в профессиональных сервисных центрах, такую технологию не рекомендуют производители. Сегодня притирают клапана только от безысходности — когда нет подходящего профессионального инструмента.
Как правильно подогнать клапан и седло

Точно выполнить фаски рабочих поверхностей можно только на специальном оборудовании, с использованием точных инструментов:
- Станок для шлифовки тарелки клапана под определенным углом.
- Станок для нарезания профиля седла специальными резцами.
- Вакуумная установка для проверки герметичности.
Седло и клапан обрабатывают отдельно на специализированном оборудовании, затем узел собирают и проверяют на герметичность. В сервисном центре «Моторные технологии» используют вакуумный тестер, который подключается к коллектору и точно имитирует давление в цилиндре. Если фаски не совпадают — значит соединение пропускает воздух и нужна повторная обработка. Важно не превышать заводских установок по разреженности, чтобы тарелка не вжималась в посадочное место.
Остались вопросы по ремонту ГБЦ?
Позвоните нашему специалисту по номеру +7 (927) 092-58-95, напишите на электронную почту kardan58penza@gmail.com или приезжайте в сервисный центр на ул. Аустрина, 63, к. 13 и получите любую дополнительную информацию.
Притирка клапанов головки блока цилиндров
Притирку клапанов желательно выполнять при каждой разборке мотора. А если производится ремонт ГБЦ, так эту операцию необходимо выполнить обязательно. Притирка позволяет устранить мелкие огрехи старых клапанов и сделать более плотным прилегание новых. Ведь от этого напрямую зависит герметичность цилиндров двигателя и, соответственно, его мощностные характеристики.

Притирка клапанов не особо сложная процедура и, при наличии необходимого инструмента, выполнить ее можно своими руками в гараже. Однако, непосвященный в нюансы автолюбитель может допустить некоторые ошибки, что в последствии негативно отразится на работе мотора. Поэтому лучше воспользоваться услугами квалифицированных специалистов.
Как мы проводим притирку клапанов:
- Первоначально ГБЦ разбирается, проводится дефектовка газораспределительного механизма. Проверка на наличие повреждений. Клапана и сама камера сгорания очищаются от нагара;
- Производится маркировка всех клапанов головки и их седел. Принципиально важно чтобы каждый клапан при последующей сборке головки находился именно на своем месте;
- Перед притиркой в обязательном порядке производится фрезеровка седел клапанов;
- Непосредственно для проведения самой притирки клапана используется специальное приспособление – цанга. К ней крепится клапан, на рабочие фаски тарелки которого предварительно наносится пастообразный состав с абразивом;
- При помощи цанги клапан прижимается к седлу и, вручную, поступательно-вращательными движениями производится притирка. Фаска клапана периодически проверяется на равномерность и матовость рабочей поверхности;
- По завершении работ головка и клапана очищаются от остатков полировочной пасты.
ВНИМАНИЕ! Проверка притирки клапанов осуществляется нами при помощи вакуум тестера, что гарантирует качественный результат и безупречную работу ГРМ двигателя авто. × Отклонить предупреждение
Для чего притирают клапана
Санкт-Петебург и ЛО
Выберите город
Заказать звонок
оборудование для общей промышленности
общепромышленная запорная арматура
фурнитура трубопроводов
для трубопровода
пожарное оборудование
средства пожаротушения
первичные средства пожаротушения
судовое оборудование
судовая запорная арматура
фурнитура трубопроводов
для инженерных систем
изделия и детали общего применения
защита оборудования
крепежные изделия
для трубопровода
пожарное оборудование
- средства пожаротушения
- пожарно-техническое вооружение
- пожарная арматура
- пожарные инструменты
- пожарная фурнитура
Притирка клапанов
Описание этапов притирки
Притирка клапанов — технологическая операция пригонки фаски грибка клапана к седлу, которая производится при ремонте старого и замене нового клапана. Для притирки клапанов на фаску клапана наносится притирочная паста или мелкий наждак с маслом. Притирка клапанов осуществляется колебательным движением воротка, а вместе с ним и клапана и продолжается до получения равномерного серого цвета фаски клапана и седла. В ремонтных мастерских применяется станок для притирки одновременно нескольких клапанов, что значительно ускоряет процесс притирки клапанов.

Притирка клапанов — операция механической обработки с целью подгонки главным образом деталей, работающих в паре. операция притирки клапанов сводится к многократным относительным перемещениям инструмента и детали или обеих деталей совместно с абразивным материалом. Притирка клапанов исправляет форму детали в пределах допуска, уменьшает шероховатость поверхности. Для притирки клапанов удобнее всего пользоваться специальным механическим приспособлением. Кроме того, в продаже имеются готовые ручные держатели клапана.
Кроме того для притирки клапанов вам потребуются:
- притирочная паста;
- керосин;
- слабая пружина, по наружному диаметру проходящая в отверстие седла клапана.
Описание процесса притирки
- Очистите клапан.
- Нанесите на фаску клапана притирочную пасту сплошным тонким слоем.
- Наденьте на стержень клапана предварительно подобранную пружину.
- Вставьте клапан в направляющую втулку со стороны камеры сгорания, смазав стержень клапана слоем графитной смазки. ПРИМЕЧАНИЕ:Графитная смазка предохранит направляющую втулку от попадания в ее отверстия абразива из притирочной пасты и облегчит вращение клапана во время притирки.
- Наденьте на стержень клапана приспособление для притирки клапанов.
- Притрите клапан, вращая его попеременно в обе стороны на пол-оборота и периодически то прижимая к седлу, то ослабляя усилие прижатия. При ослаблении прижима под действием пружины клапан отходит от седла.
- Притирайте клапан до появления на его фаске матово-серого непрерывного однотонного пояска шириной не менее 1,5 мм, при этом на седле клапана после притирки также должен появиться блестящий поясок шириной не менее 1,5 мм.
- После притирки тщательно протрите клапан и седло чистой тряпкой и промойте, чтобы удалить остатки притирочной пасты. Проверьте герметичность клапана.
Правильная притирка клапанов очень важна. После замены старых изогнутых клапанов на новые их следует притереть для достижения максимальной компрессии. Снимите головку, положите ее на горизонтальную поверхность. Нанесите смесь на кромку клапана. Прижмите клапан к седлу и вращайте его, поворачивая каждый раз примерно на 30° и часто переставляя клапан на новое место, чтобы на поверхности седел и клапанов не образовывались риски. Притирайте, следя за тем, чтобы смесь не попала на стержень клапана, не испортила текстолитовую направляющую ручку. На окончание притирки укажет ровная серая дорожка шириной 1—2 мм на поверхности клапана.